
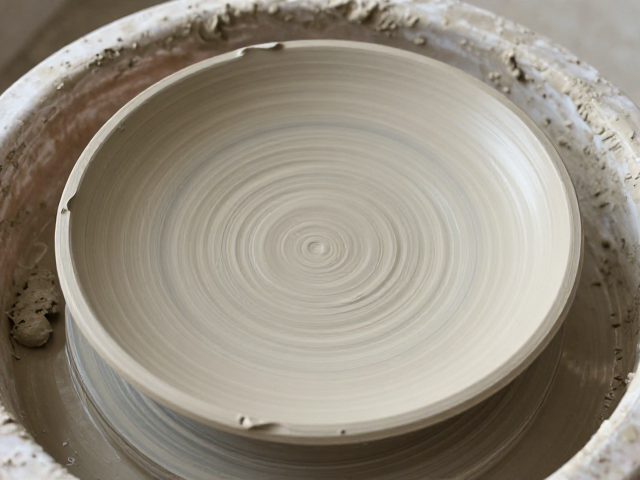
细陶泥料的物理特性与预处理逻辑
细陶泥成型的基础在于泥料的可塑性与含水率的精准控制,这直接决定了后续盘筑过程中的稳定性。细陶泥通常具有颗粒细腻、吸水率适中以及干燥收缩率相对较小的特点,这使得其在手工盘筑时更容易形成致密的结构,但也对水分分布的均匀性提出了极高要求。若泥料过湿,盘筑时容易因自重塌陷导致厚度不均;若过干,则层与层之间难以粘合,后期极易开裂。因此,在开始盘筑前,必须通过揉泥工序排除气泡,并让泥料在密封环境中静置熟化,使水分均匀渗透至每一颗颗粒之间,这是实现厚薄均匀的第一道隐形门槛。
在实际操作环境中,泥料的湿度往往会根据季节和室温产生细微变化,工匠需要建立基于触感的经验判断体系。通过反复揉压,观察泥团表面的光泽度以及手指按压后的回弹速度,可以大致判断泥料是否处于最佳成型状态。这种状态下的泥料既具备足够的粘性以支撑多层堆叠,又拥有适度的流动性以应对手工挤压时的形变。只有当泥料内部结构达到这种动态平衡,后续的盘筑动作才能在不破坏泥层整体性的前提下,精确控制每一层泥条的厚度与宽度,为最终成型的均匀性奠定物质基础。
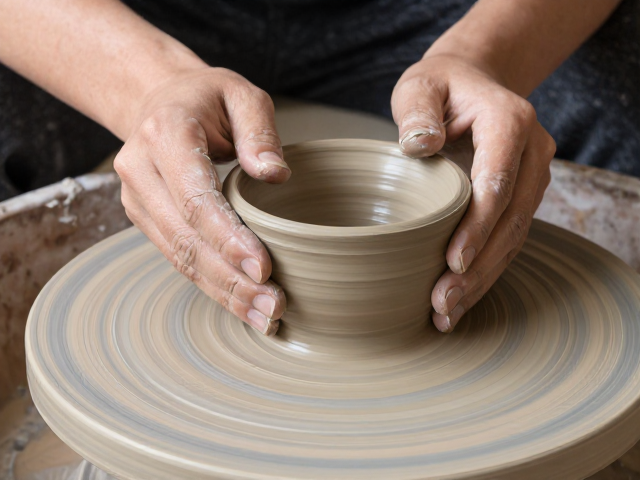
盘筑过程中的层叠技巧与厚度控制
盘筑法的核心在于泥条的堆叠与接合,要实现厚薄均匀,关键在于泥条制备的标准一致性。工匠需使用刮泥板或专用刀具,将揉好的泥料刮制成截面形状规则、粗细一致的长条。在盘筑过程中,泥条并非随意缠绕,而是采用螺旋式或螺旋加垂直堆叠的方式,每一圈泥条必须紧密贴合,且层与层之间的缝隙需通过手指或工具仔细抹平。这种紧密贴合不仅消除了内部空洞,更通过物理挤压使泥层间的分子距离拉近,从而在视觉上和结构上呈现出一致的厚度。
在堆叠过程中,手指的压力分布是控制厚薄不均的主要变量。经验表明,保持手指与泥条接触面的压力恒定,并随着盘筑高度的增加,适当调整手腕的旋转角度,可以避免因重力作用导致的底部过厚或顶部过薄。特别是在处理盘体底部与壁部的连接处,需要采用“倒角”或“斜坡”过渡的手法,将泥条以一定角度切入已成型部分,而非垂直堆叠。这种几何上的平滑过渡消除了应力集中点,使得整体器物的壁厚变化呈现为平缓的曲线而非突兀的阶梯,从而在宏观形态上达成厚薄的视觉与物理统一。
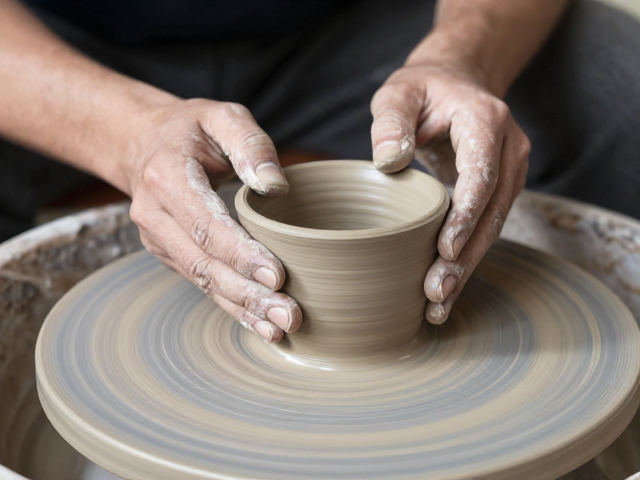
工具辅助与修正成型
单纯依靠手工经验难以完全消除细微的厚度差异,因此工具的介入与阶段性修正显得尤为重要。在盘筑至一定高度后,使用木制或橡胶制的修坯刀轻轻拍打器壁,可以使泥条之间的接合处更加融合,同时通过拍打的力度感知器壁的厚度。若发现某处偏厚,可用刮刀小心削去多余部分;若偏薄,则可在接缝处补充少量软泥并进行揉压接合。这种动态的修整过程并非破坏性操作,而是通过微调来消除手工操作中不可避免的误差,使器壁厚度逐渐趋向于设计标准。
此外,转盘的匀速旋转为均匀受力提供了物理条件。在盘筑和修整过程中,保持转盘的稳定低速旋转,使得工匠可以围绕器物一周进行等距、等力的操作。这种空间上的对称性操作,配合工匠对工具角度和压力的精细控制,能够有效抵消因手部动作惯性或身体姿态变化带来的偏差。通过旋转带来的连续视角,工匠能更直观地观察到器壁的光影变化,光影在器壁的流动轨迹能直观反映厚薄不均之处,从而指导进一步的修正,确保成品在静态下依然保持高度的几何一致性。