
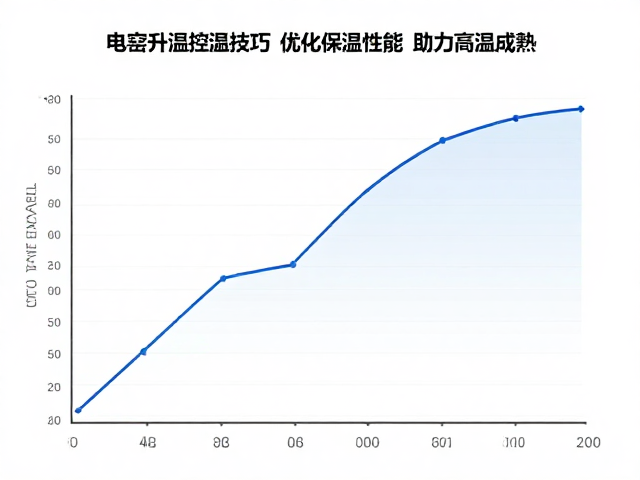
升温曲线的精准设定与阶段控制
电窑在升温初期,坯体内部的水分和有机物需要通过物理方式缓慢排出,这一过程通常被称为“脱水排气阶段”。若升温速率过快,残留水分迅速汽化产生的体积膨胀会导致坯体开裂或炸裂。实际操作中,建议在100℃至300℃区间内保持较低的升温速率,例如每小时20-30℃,确保窑内温度均匀分布,避免局部温差过大引发应力集中。这一阶段的控温核心在于“慢”,通过延长低温段的停留时间,让坯体内部结构稳定,为后续的高温烧结奠定基础。
进入中温阶段后,随着温度升至600℃至900℃,粘土矿物开始发生分解反应,结晶水完全脱除,坯体结构发生初步硬化。此时升温速率可适当提升,但需避免急剧升温导致的热震。许多窑炉操作人员习惯在此阶段设置一段恒温,例如在800℃左右保温30至60分钟,这有助于消除坯体内部的热应力,使温度场更加均匀。这种分段控温策略能有效减少因温度梯度造成的变形,是提升成品率的关键手段。
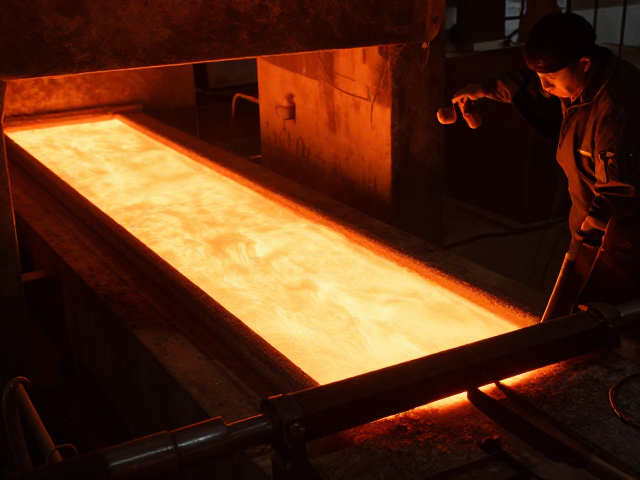
高温烧结过程中的热场均匀性优化
当温度跨越1000℃进入高温烧结区,坯体中的莫来石晶体开始生长,玻璃相逐渐形成,坯体致密化过程加速。此阶段对窑炉的热场均匀性要求极高,任何局部的温度波动都可能导致釉面气泡、针孔或色泽不均。优化措施包括合理摆放匣钵和支钉,确保气流能够顺畅通过每一层坯体,避免遮挡散热孔或加热元件。同时,需定期检查热电偶的读数准确性,因为高温下热电偶容易老化或偏移,导致控温系统误判实际温度,进而引发过烧或欠烧现象。
保温时间的控制直接影响瓷器的成熟度和机械强度。对于不同厚度的坯体,保温时间需动态调整。一般而言,薄胎器物在高温下停留时间较短,约15-20分钟即可达到致密;而厚壁器物则需要更长的保温时间,可能需要40-60分钟甚至更久,以确保热量完全渗透至坯体中心。实际操作中,可通过观察火证或使用高温计监测窑内状态,结合经验数据微调保温时长。过短的保温会导致坯体疏松、吸水率高,而过长的保温则可能引起变形或釉面流淌过度,因此精准匹配坯体特征与保温参数至关重要。
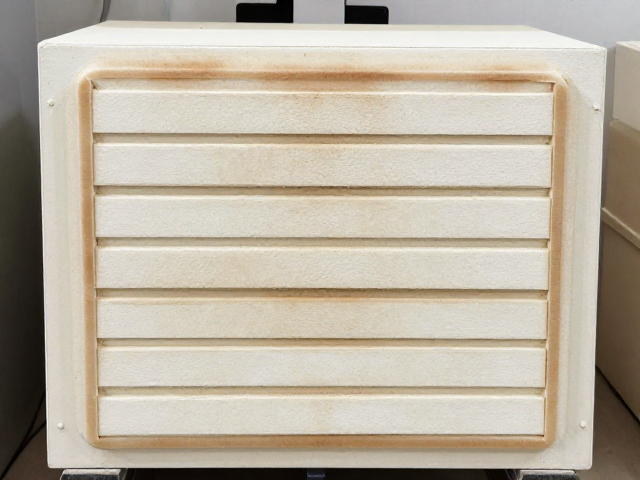
窑炉日常维护与散热管理
保温性能的提升不仅依赖于操作技巧,更离不开窑炉本体的良好状态。耐火材料的完整性直接决定了热量散失的速度。定期检查窑顶、窑壁及窑门的耐火砖是否有裂缝或脱落,及时修补破损处,能有效减少热量流失,降低能耗并提升升温效率。此外,窑门密封条的老化是常见的热量泄漏点,一旦发现密封不严,应立即更换,确保窑内形成封闭的高温环境。良好的密封性能还能防止冷空气侵入,维持窑内温度的稳定性,这对于高温成熟过程中的物理化学反应至关重要。
冷却阶段的控制同样会影响最终产品的性能。快速冷却可能导致釉面应力过大而开裂,而缓慢冷却则有助于消除残余应力,提高瓷器韧性。在降温过程中,可通过调节窑炉的通风口或使用自动控温系统的降温曲线功能,实现受控冷却。例如,在600℃至400℃区间设置较慢的降温速率,让坯体内部结构进一步稳定。这种对升温、保温及冷却全过程的精细化管理,能够显著提升电窑的使用效率,确保每一窑产品都能达到预期的高温成熟标准。