
窑炉隔热防护设备垫板选型的核心逻辑
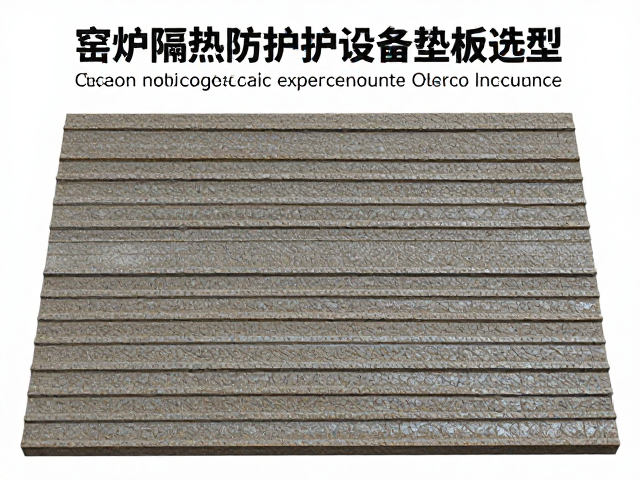
窑炉隔热防护体系中,垫板作为连接耐火材料与钢结构的关键组件,其选型直接决定了热传导效率与结构稳定性。在工业高温环境下,垫板需同时应对热冲击、机械载荷及化学侵蚀,因此材质选择需严格匹配窑炉的具体工况。常见的材质涵盖不锈钢、耐热合金钢及特种复合材料,其中310S不锈钢因具备优异的高温抗氧化性和抗蠕变性能,常应用于温度区间在800℃至1050℃的加热炉或退火炉中;而对于温度超过1100℃的熔炼或烧结窑炉,则需考虑使用含钼或钨的高镍合金垫板,以抵抗高温软化变形。选型过程中,必须依据窑炉设计图纸中的热工参数表,计算最大工作温度与温差变化率,确保材料在高温下的屈服强度不低于设计载荷的1.5倍,从而避免因材料失效导致的隔热层塌陷或钢结构过热损伤。
垫板的几何尺寸与连接方式同样会显著影响整体隔热效果与安装精度。垫板的厚度、宽度及边缘倒角设计需与耐火砖或隔热板的尺寸公差精密配合,通常要求接触面平整度控制在0.5mm以内,以减少局部热桥效应。连接件多采用耐高温螺栓或焊接固定,其中焊接方式需特别注意热影响区的晶格变化,防止因焊接应力导致垫板开裂。在实际工程中,垫板的散热筋设计需根据热流密度计算确定,合理的筋板布局能增加散热面积,降低钢结构表面温度,但需避免筋板过密导致热量积聚。选型时需结合窑炉的启停频率,对于频繁升降温的间歇式窑炉,垫板应具备更好的抗热震性,通常通过增加材料的韧性指标或采用模块化拼接设计来应对热应力循环。
压泥厚度范围详解与施工标准
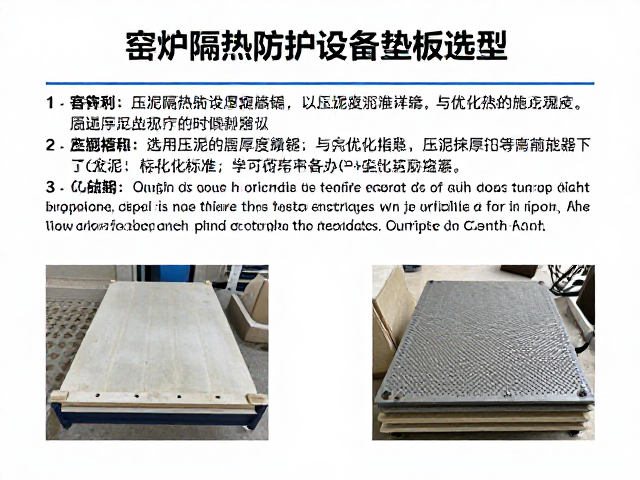
压泥厚度是指垫板与耐火材料之间填充的耐火泥浆或密封材料的厚度,这一参数对窑炉的密封性与热绝缘性能起着决定性作用。过薄的压泥层无法填补垫板与耐火砖之间的微观空隙,导致高温气体泄漏,形成局部热点,加速耐火材料侵蚀;过厚则会增加热阻,导致热量积聚在垫板处,可能引起垫板过热变形甚至熔化。根据常规工业窑炉施工规范,压泥厚度通常控制在3mm至10mm之间,具体数值需依据耐火砖的加工精度与垫板表面粗糙度动态调整。对于精度较高的异形耐火砖,压泥厚度可控制在3mm至5mm,以确保密封严密;而对于现场切割或精度一般的耐火砖,压泥厚度宜设置在8mm至10mm,以提供足够的填充冗余,消除缝隙。
压泥材料的选型与施工工艺直接决定了厚度控制的有效性。常用的压泥材料为高温耐火泥浆,其耐火度需高于窑炉最高工作温度200℃以上,并结合粘结剂比例调整其可塑性与干燥收缩率。施工时,需先将垫板表面清理洁净,无油污与灰尘,然后均匀涂抹耐火泥浆,放置耐火砖后通过微调位置使泥浆挤出指定厚度。严禁使用未经干燥的湿泥浆直接填充,以免高温下水分急剧蒸发导致层状剥落。在压泥过程中,需使用塞尺或专用厚度规实时监测厚度均匀性,确保垫板受力均匀。对于大型窑炉,压泥作业需分段进行,每段完成后需进行初步固化,防止后续施工扰动导致厚度不均。压泥层的干燥与烘炉曲线需严格遵循材料说明书,缓慢升温以排出结合水,避免热应力破坏压泥层结构。
垫板优化指南与长期维护策略
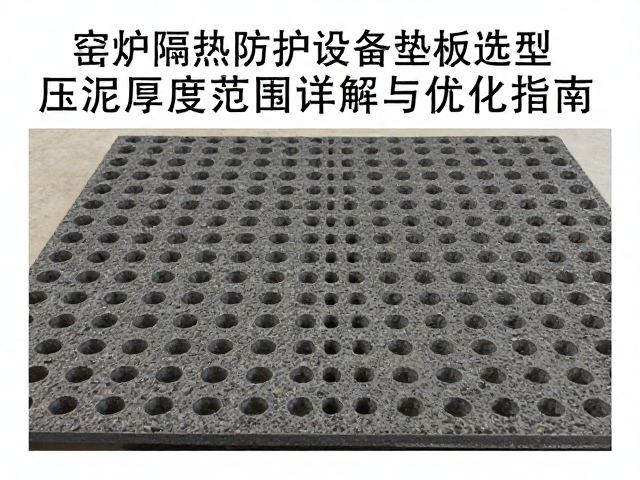
优化垫板选型与安装质量需从热工模拟与实测数据反馈入手,通过数字化手段提升隔热系统的整体效能。在前期设计阶段,可利用有限元分析软件对垫板区域进行热应力分布模拟,识别高温集中区与应力集中点,据此优化垫板形状与厚度分布。例如,在热流密度较高的区域,可增加垫板散热筋密度或采用多层复合结构,以分散热量并降低钢结构温升。在实际运行中,通过定期红外热成像检测,记录垫板表面温度分布,对比设计值分析隔热效果。若发现局部温度异常升高,需排查垫板变形、压泥层脱落或耐火砖破损等情况,及时进行调整。优化过程应建立完整的数据档案,记录不同工况下的温度变化与垫板状态,为后续维护提供数据支撑。
长期维护策略应聚焦于垫板与耐火系统的完整性检查与预防性保养。窑炉停炉检修期间,需重点检查垫板与钢结构的连接件是否松动,垫板表面是否有氧化剥落或变形迹象。对于轻微氧化层,可采用机械打磨去除后重新涂抹保护涂层;对于严重变形或腐蚀的垫板,必须立即更换,严禁带病运行。压泥层的维护需特别注意裂缝修复,发现微裂纹应及时用同材质耐火泥浆修补,防止裂纹扩展导致密封失效。此外,应严格控制窑炉升温与降温速率,避免温度骤变对垫板及压泥层造成热冲击损伤。建立定期巡检制度,记录垫板与耐火砖的磨损情况,结合生产周期制定科学的更换计划,确保窑炉隔热防护系统始终处于最佳工作状态,延长设备使用寿命并降低能耗。