
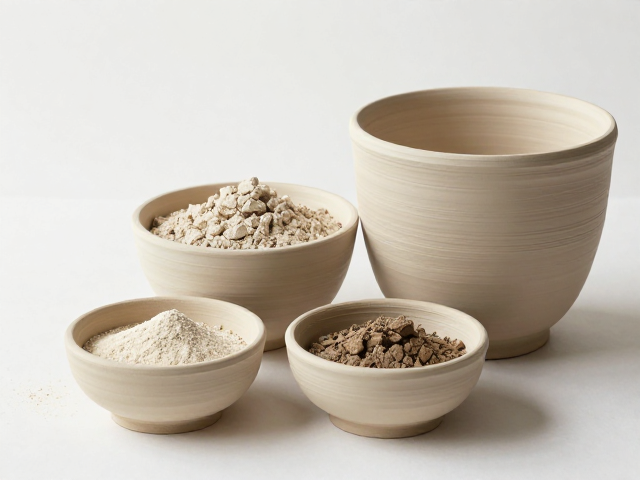
炻器土基础配方与原料预处理
炻器土的核心在于铁含量与颗粒级配的平衡,常见且稳定的基础配方通常由50%的高岭土、30%的球土以及20%的石英砂组成。高岭土提供必要的可塑性与耐火度,球土增强坯体的强度与收缩率控制,而石英砂则作为骨架材料,有效降低干燥收缩并防止烧制过程中的变形。在实际操作中,原料必须经过严格的过筛处理,通常使用80-100目筛网,以去除杂质并确保颗粒均匀,这是决定成品致密度和抗裂性能的第一步关键工序。
原料混合时需严格控制水分比例,一般建议含水量保持在12%-15%之间,这一区间能兼顾拉坯时的柔韧性与干燥时的稳定性。混合过程推荐使用真空练泥机进行充分排气,若条件有限采用手工揉泥,也需确保揉捏力度均匀,彻底消除气泡。气泡是烧制过程中导致炸裂的主要隐患,未经充分排气的泥料在受热时内部水分迅速汽化膨胀,极易造成坯体结构破裂。处理好的泥料需密封静置陈腐至少两周,使水分均匀分布,泥料内部结构达到稳定状态,从而提升后续成型的质量。
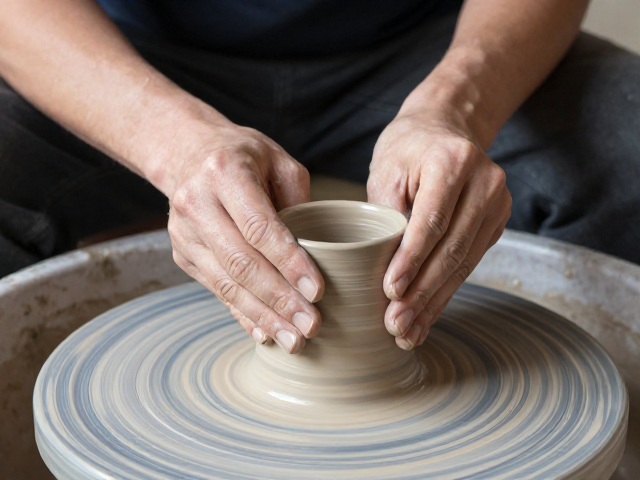
拉坯成型中的力度与速度控制
拉坯成型过程中,转速与手劲的配合直接决定了坯体的壁厚均匀度与抗裂风险。起始阶段应保持转速稳定在每分钟30-40转,利用双手拇指与食指形成的锥形空间,缓慢向中心挤压,使泥料中心孔洞扩大且底部平整。此阶段切忌用力过猛,过快的转速会导致泥料飞溅或底部塌陷,而过慢则难以形成均匀的同心圆结构。随着泥壁逐渐升高,手指应始终保持与泥料表面的轻微接触,通过指尖感受泥料的厚度变化,及时调整施力方向,确保从底部到口沿的壁厚一致,避免局部过厚导致干燥不均而开裂。
在收口与整形阶段,转速可适当提升至每分钟40-50转,利用离心力使坯体表面更加光滑紧致。此时需特别注意手部动作的连贯性,避免在坯体半干状态下进行剧烈摩擦或修正,因为此时泥料内部水分蒸发较快,结构尚未完全稳定,剧烈外力极易引发隐性裂纹。对于器型较深的作品,建议分次拉高,每次拉高高度不超过10厘米,每拉高一次都需轻轻拍打坯体外侧,排出内部空气并压实泥层。这种分段式成型方式能显著降低因重力作用导致的底部悬空或侧壁坍塌风险,提升整体结构的稳定性。
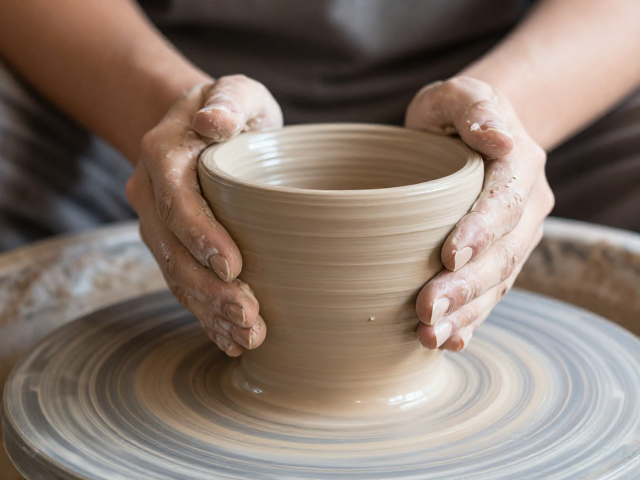
干燥环境与修坯时机的选择
坯体成型后的干燥过程是防止开裂变形的另一大关键环节,环境温湿度需保持相对稳定,避免阳光直射或强风直吹。理想的干燥环境为温度20-25摄氏度,相对湿度50%-60%的室内空间。对于大型或厚壁坯体,可使用塑料薄膜覆盖未修整部分,减缓表面水分蒸发速度,促使内外干燥速率一致。若发现坯体表面出现细微发白或触感变硬,说明水分已适度流失,此时应尽快进行修坯,避免在坯体过干状态下因切削震动导致开裂。
修坯前需确认坯体处于皮革硬度状态,即手指轻按无明显凹陷但能留下印记。使用修坯刀时,刀锋应与坯体表面保持较小角度,采用薄层切削的方式去除多余泥料。修坯过程中产生的泥屑应及时清理,避免堆积在坯体表面影响后续施釉效果。对于易变形部位如口沿或底座,可用湿海绵轻轻擦拭表面,补充局部水分,平衡整体含水率。修坯完成后,坯体应再次静置一段时间,确保内部应力释放,然后再进行后续施釉或入窑工序,这一步骤能有效减少因内部残余应力导致的烧制变形。
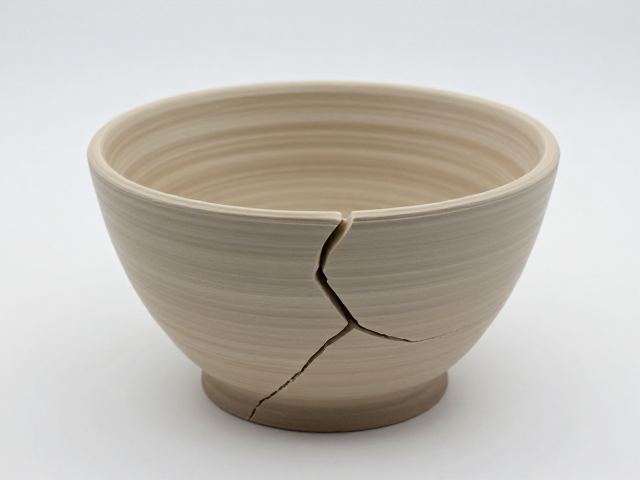
烧制曲线与温度应力管理
烧制过程中的升温曲线对坯体最终形态具有决定性影响,尤其是从室温到100摄氏度阶段的脱水期,必须设置缓慢升温程序。建议在此阶段保持每小时升温不超过20摄氏度,让坯体内部结合水充分蒸发,避免因水分急剧汽化产生内压导致爆裂。进入100-600摄氏度区间时,石英晶型转变及有机物燃烧会产生较大体积变化,需继续保持平稳升温,避免温度波动过大引发结构性损伤。对于炻器土而言,其烧结温度通常在1200-1300摄氏度之间,需确保窑内温度均匀,避免局部过热导致坯体软化变形。
在最高温阶段,保温时间需根据坯体厚度与窑炉性能精确计算,通常保温30-60分钟即可,过长的保温时间可能导致坯体过度烧结而坍塌。降温阶段同样重要,建议采用自然冷却方式,避免快速降温导致坯体表面与内部温差过大产生热应力裂纹。对于大型或薄壁作品,可在降温至800摄氏度时适当延长保温时间,使坯体结构进一步稳定。出窑前需确认窑温已降至安全范围,防止因温差冲击导致成品开裂。通过精细控制烧制曲线,能最大程度保留坯体成型时的结构完整性,减少变形与开裂现象。