
泥板成型中的应力积累与隐性损伤
泥板成型并非简单的物理堆叠,而是将黏土在干燥过程中因水分蒸发产生的收缩应力进行人为控制的过程。当工匠将泥板切割、拼接时,如果不同部位的厚度差异过大,或者拼接处的未处理平整,会在坯体内部形成巨大的内应力集中点。这种应力在干燥阶段可能表现不明显,但在高温烧制时,随着黏土矿物相变的发生,原本被锁住的能量会被释放,直接导致釉面或胎体出现不可逆的裂纹。
许多初学者常误以为只要泥板够厚就能避免开裂,实际上过厚的泥板在干燥时内外温差和湿度梯度更大,反而更容易产生结构性扭曲。正确的做法是保持泥板厚度均匀,通常在1至2厘米之间较为适宜,并在拼接前确保接口处泥浆饱满且经过反复刮压,使接合部与主体泥板达到分子级别的紧密结合,从而消除因结合不牢留下的微观缝隙。
干燥速率控制与含水率平衡
干燥是决定瓷器成败的关键环节,其核心在于让坯体内部的水分以极其缓慢且均匀的速度向外迁移。如果环境通风过快或阳光直射,坯体表面水分迅速蒸发形成硬壳,而内部水分无法及时排出,这种“外干内湿”的状态会在后续烧制中因体积变化不均引发炸裂。理想的干燥环境应保持空气流通但无直吹,相对湿度维持在50%-70%之间,让干燥过程持续数天甚至数周,视坯体厚度而定。
在干燥过程中,覆盖湿布或使用塑料薄膜半封闭包裹坯体是常用的技术手段,这能显著减缓表面水分流失速度,确保整体收缩率一致。对于大型或厚壁茶碗,建议采用分段干燥法,先阴干定型,再逐步减少覆盖物,让水分梯度平缓过渡。只有当坯体达到“皮革硬度”且含水率降至5%-8%左右时,才能进行修坯和施釉,此时的坯体结构最为稳定,能最大程度抵抗烧制时的热冲击。
釉料配方与热膨胀系数匹配
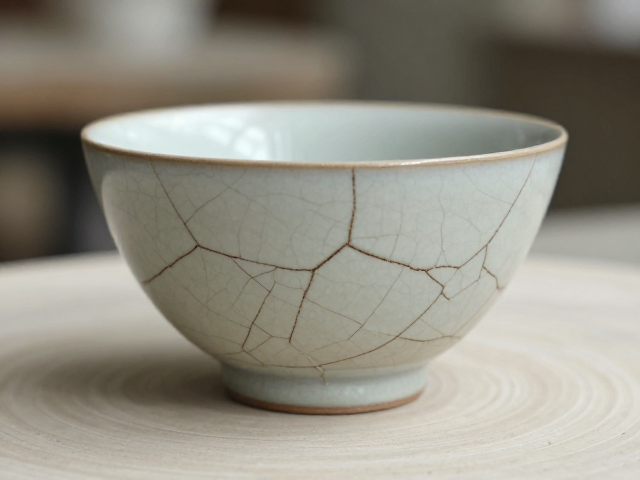
釉面开裂往往源于釉层与胎体在冷却过程中收缩比例不一致,即热膨胀系数不匹配。如果釉料的热膨胀系数大于胎体,冷却时釉层受到的拉应力过大,便会形成细密的“开片”或随机裂纹;若小于胎体,则可能产生剥落或缩釉。因此,在配制釉料时,必须精确计算石灰、长石、石英等原料的比例,确保釉层在高温下能形成与胎体紧密结合的玻璃相,而非松散结构。
此外,釉层的厚度控制至关重要。过厚的釉层在冷却时收缩幅度更大,更容易产生应力集中。一般茶碗釉层厚度控制在0.5-1毫米之间较为理想,过薄则缺乏质感且易露胎,过厚则易流釉且增加开裂风险。对于使用泥板成型的作品,由于胎体密度可能因手工拍打而略高于机制坯体,需适当调整釉料中的氧化铝含量,以增强釉层的高温粘度,防止在高温下过度流淌导致的厚度不均和随后的开裂问题。
升温曲线与烧制气氛管理
烧制过程中的升温曲线直接决定了坯体中水分和有机物的排出效率以及矿物相变的完成度。在100-200摄氏度区间,必须设置极缓慢的升温速率,确保残余结合水完全蒸发,避免水汽急剧膨胀导致坯体崩裂。进入300-600摄氏度区间时,石英晶型转变会产生体积突变,此时需保持恒温或极慢速升温,让应力充分释放。若升温过快,坯体内部残留的应力无法及时消除,釉面便会在此阶段产生细微裂纹。
烧制气氛对釉面最终状态有着显著影响。氧化焰烧制能保持釉面明亮,但需严格控制氧气供应,避免局部过热导致釉层起泡或开裂;还原焰烧制则能降低釉料中金属氧化物呈色,使釉面更温润,但需精准控制碳含量和排烟情况,防止还原不充分导致釉面发灰或产生针孔。对于茶碗这类日常器皿,通常采用中性焰或弱还原焰,在1250-1280摄氏度左右完成烧结,随后需设置阶梯式降温曲线,特别是在600摄氏度以下,缓慢降温可进一步释放残余应力,确保釉面完整无裂。