
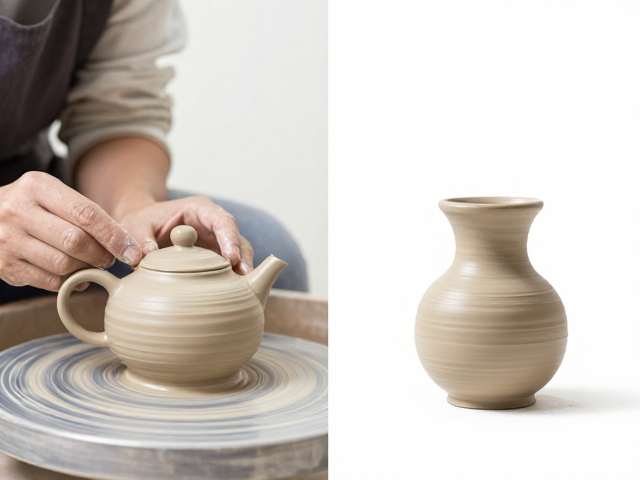
拉坯成型的核心原理与操作细节
拉坯是陶瓷制作中历史最悠久且应用最广的成型方式,其核心在于利用旋转离心力与手部触感对湿润泥料进行三维塑形。操作者需将经过陈腐处理的陶土放置在转盘中心,通过双手配合,先进行开口、提壁、收口等标准动作,使泥料在旋转中逐渐形成均匀的圆柱体或碗状结构。这一过程高度依赖操作者对泥料含水率、转速以及手部压力变化的精准把控,任何细微的偏差都可能导致器壁厚度不均或变形。
在实际生产中,拉坯成型适合制作对称性高、规整度高的器皿,如杯、碗、盘、瓶等。由于泥料在高速旋转中会产生一定的内应力,因此拉坯后的坯体通常需要经历阴干过程,以消除内部应力,防止后续烧制过程中出现开裂。此外,拉坯成型的效率较高,适合规模化生产,但其对操作者的经验要求极高,新手往往需要经过数月甚至更长时间的训练才能掌握基本的成型技巧。
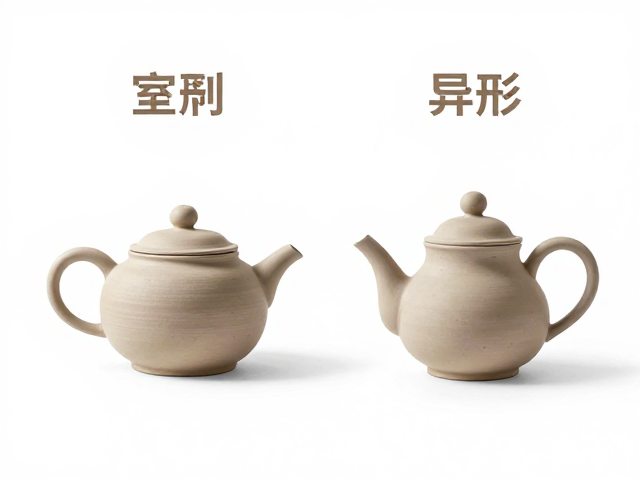
异形器皿成型的多元化技法解析
异形器皿因缺乏对称轴,无法通过简单的旋转受力成型,因此需要借助模具、镶接、捏塑等多种技法组合完成。模具成型是其中较为常见的一种方法,通过将泥料压入或注入预先制作的石膏模具中,利用模具的型腔限制泥料形态,从而获得复杂的几何结构或浮雕效果。这种方法不仅提高了异形器皿的生产效率,还能保证批量产品的一致性,适用于需要精细线条或复杂曲面的设计。
除了模具成型,捏塑和镶接也是塑造异形器皿的重要手段。捏塑完全依靠手工直接塑造泥料形态,自由度极高,适合制作艺术感强、形态自由的作品;而镶接则是将预先制作好的多个泥片或部件通过泥浆粘合,再经过修整形成完整器型。这种方法能够处理极其复杂的结构,如多足鼎、异形雕塑等,但对泥片之间的结合力控制要求严格,若处理不当极易在干燥或烧制过程中因收缩率不一致导致开裂。
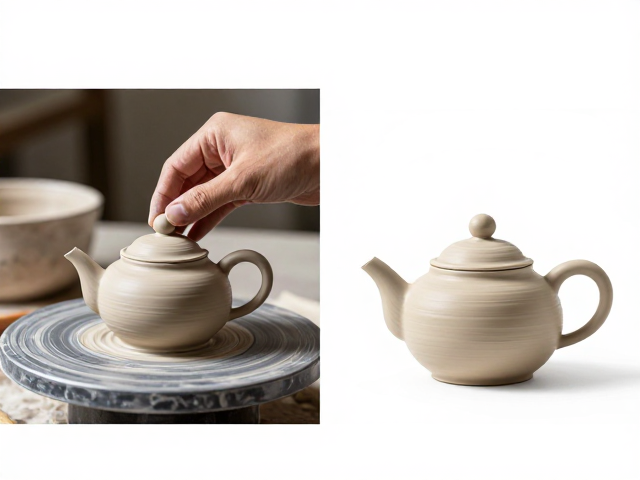
工艺特性与适用场景的深度对比
拉坯成型与异形器皿成型在物理特性上存在显著差异,主要体现在坯体的均匀度、成型效率以及设计自由度三个方面。拉坯成型的坯体结构紧密,壁厚相对均匀,机械强度较高,适合制作日常使用的餐具或容器;而异形器皿因经过多次拼接或挤压,内部结构可能较为复杂,需特别注意不同部位干燥速度的平衡,以避免因应力集中引发缺陷。此外,拉坯成型对设计变更的响应速度较慢,修改模具或调整参数需要一定时间,而手工捏塑或镶接则能更灵活地应对设计调整。
从应用场景来看,拉坯成型广泛应用于标准化程度高的日用陶瓷领域,如酒店餐具、家庭茶具等,这些产品对尺寸精度和批量一致性要求较高。相比之下,异形器皿更多出现在艺术陶瓷、建筑装饰以及个性化定制领域,其价值往往体现在设计的独特性和工艺的复杂性上。随着现代陶瓷技术的发展,两者之间的界限逐渐模糊,许多设计师开始尝试将拉坯的基础形态与异形修饰相结合,创造出兼具实用性与艺术美感的新型器皿。
材料选择与干燥控制的关键要素
无论采用何种成型技法,泥料的物理性质都是决定最终成品质量的基础。拉坯成型通常选用可塑性适中、颗粒细腻的陶土或瓷土,以确保泥料在旋转过程中具有良好的延展性和稳定性。对于异形器皿,泥料的收缩率控制尤为重要,不同部位因厚度或结构差异可能导致收缩不均,因此常需添加熟料或调整泥料配方以稳定收缩行为。此外,泥料的陈腐时间也直接影响成型效果,充分陈腐的泥料透气性更好,成型时不易开裂。
干燥过程是成型后最关键的环节,不当的干燥方式会导致坯体变形、开裂或强度不足。拉坯成型的坯体因结构对称,干燥相对容易,但仍需避免阳光直射或强风环境,建议采用阴干或控制湿度的干燥室进行处理。异形器皿因结构复杂,不同部位干燥速度差异较大,需特别注意厚薄交界处和拼接部位的干燥均匀性,必要时需采用包裹保湿材料或分段干燥的方法,确保坯体整体应力释放平稳,为后续施釉和烧制奠定坚实基础。