
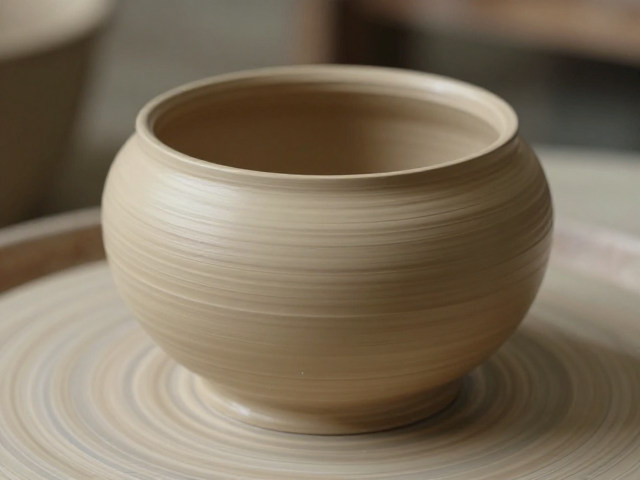
加厚盘筑技法的核心原理与结构优势
加厚盘筑技法源于传统陶艺制作中的泥条盘筑工艺,其核心在于通过增加泥条厚度与层间结合力,构建具有极高结构强度的器物壁体。在常规盘筑过程中,工匠通常使用直径约1-2厘米的细泥条进行堆叠,这种方式虽能塑造流畅曲线,但在制作大口径或异形结构时,层与层之间的接合面往往因接触面积不足而产生应力集中。加厚盘筑则刻意将泥条宽度提升至3-5厘米甚至更宽,通过增加接触表面积,使得水分渗透与分子间结合更加充分,从而显著降低因重力或外部震动导致的接口松动风险。
该技法在解决接口脱落问题上的物理机制,主要体现在对“接合界面”的强化。当泥条加厚后,工匠在盘筑每一层时,能够更有效地对上下层接触部位进行拍打、抹压和加固,消除内部空洞与气泡。这种紧密的物理嵌合不仅提高了坯体的整体性,还增强了干燥过程中的应力释放能力,避免了因收缩率不一致导致的开裂或分层。对于需要承受较大重量或复杂形态变化的异形器物而言,这种由内而外的结构稳定性是普通薄层盘筑难以企及的。
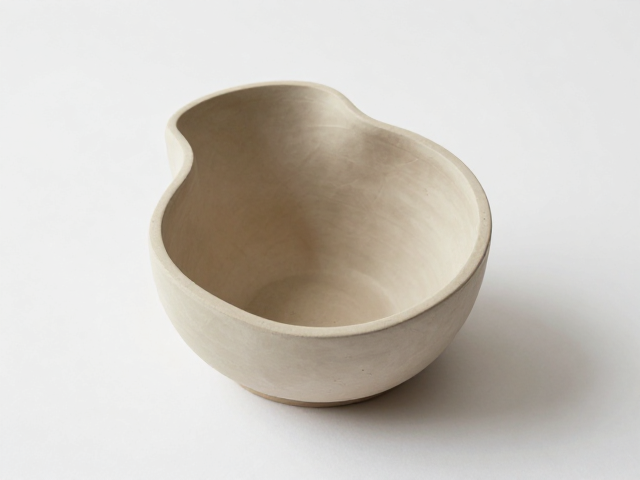
异形器物创作中的难点与技术适配
异形器物因其非标准化的几何形态,在制作过程中常面临重心不稳、受力不均以及接口错位等挑战。传统盘筑技法在处理曲面、悬臂或不对称结构时,由于泥条柔韧性限制,难以在复杂曲线上保持均匀的附着力,极易在转折处形成薄弱点。加厚盘筑技法通过粗犷有力的堆叠方式,能够更好地适应不规则的空间形态,工匠可以像砌墙一样,根据器物走势灵活调整泥条角度,利用厚泥条的自支撑特性,快速搭建出稳定的内部骨架,从而应对异形结构带来的力学挑战。
在具体操作中,针对异形器物的特殊需求,加厚盘筑允许创作者在关键受力部位进行局部加厚处理。例如,在器物的底部连接处、颈部转折区或悬空部件的根部,工匠可特意叠加多层加厚泥条,形成类似“加固件”的效果。这种局部强化策略不仅解决了整体结构的稳定性问题,还为后续的细节修饰提供了充足的材料余量。通过精准的泥料控制,创作者能够在保持异形美感的同时,确保每一处接口都具备足够的物理强度,从而实现对复杂造型的自由驾驭。
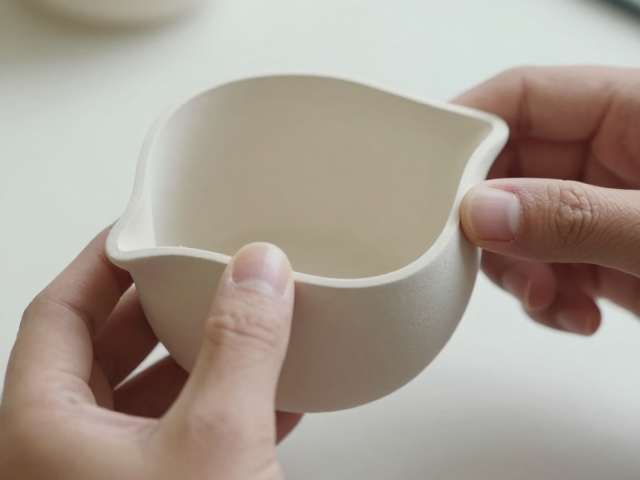
实操步骤与关键控制细节
实施加厚盘筑时,泥料的含水量与揉制状态是决定成败的基础。泥条需经过充分揉制以排除空气,确保内部结构均匀,随后搓制成规定宽度的厚条。在盘筑过程中,工匠需使用木质工具或手掌根部,对层间接触面进行反复压实,确保泥条之间无缝隙贴合。特别是在处理转角部位,需采用“叠压法”,即将上层泥条略微覆盖下层泥条边缘,并用工具仔细抹平接缝,形成平滑过渡,避免留下明显的阶梯状痕迹,这一步骤对于防止后期开裂至关重要。
干燥与修整阶段是巩固加厚盘筑成果的关键环节。由于厚泥条含水量相对较高,干燥速度较慢,若干燥不均极易导致变形或开裂。因此,需采用缓慢、均匀的干燥方式,避免阳光直射或强风直吹。在坯体达到皮革硬度时,可使用刮刀对接口处进行精细修整,去除多余泥料,进一步平滑表面。对于大型异形器物,还需注意支撑点的设置,必要时使用临时支撑物固定造型,直至完全干燥定型,以确保加厚结构在失去水分收缩过程中保持原有形态,防止因自重导致接口变形或脱落。