
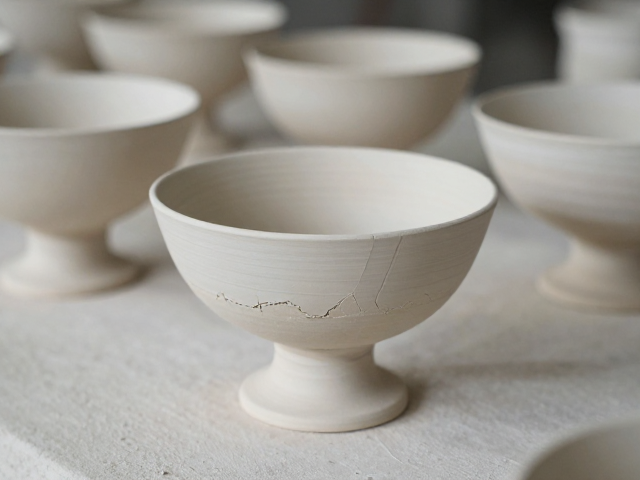
高足碗成型与干燥阶段的应力控制
高足碗因其足部细长、重心较高的结构特点,在坯体阶段极易因受力不均产生隐性裂纹。制作时需特别注意泥浆的陈腐时间与揉泥密度,确保泥料内部水分均匀分布,消除气泡与硬块。在手工拉坯或模具注浆过程中,足部与碗身的连接处是应力集中的重灾区,必须通过工具仔细修整,使过渡区域圆滑流畅,避免出现尖锐直角或厚度突变,从而降低干燥收缩时产生的内应力。
干燥过程是决定成品率的关键环节,过快的水分流失会导致坯体内外收缩率不一致,进而引发开裂。建议将成型后的坯体置于相对湿度稳定、无强风直吹的环境中自然阴干,对于北方干燥地区或冬季施工,可使用塑料薄膜半覆盖坯体以减缓表面水分蒸发速度。干燥周期需根据坯体厚度灵活调整,通常需经历数天至数周,直至坯体手感凉意完全消失,达到所谓的“皮革硬度”或完全干透状态,方可进行后续工序。
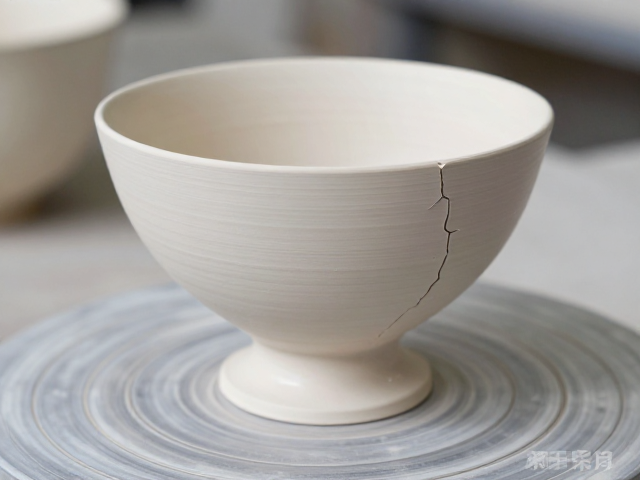
素烧与釉料配比的科学选择
素烧工序能有效去除坯体中的物理水及结晶水,提高坯体强度,为施釉提供适宜的基础。高足碗在素烧时,升温曲线需平缓,特别是在200℃至400℃区间,坯体中残留的水分剧烈汽化,若升温过快,水蒸气无法排出,极易导致足部崩裂。通常素烧温度控制在800℃至900℃之间,保温时间根据窑炉性能设定,确保坯体具备足够的吸釉能力且结构稳定,避免因坯体过脆而在施釉和装窑过程中产生微裂纹。
釉料的配方与粘度直接影响烧成过程中的流动性与附着力,进而影响开裂风险。高足碗足底通常需施底足釉或涂抹釉浆,若釉层过厚,在高温下釉料熔融流淌,可能因重力作用导致坯体受力不均或釉层自身应力过大而开裂。因此,需精确计算釉料比重,通常控制在1.6-1.7g/cm³左右,确保釉层薄而均匀。同时,釉料的热膨胀系数应与坯体相匹配,若釉层热膨胀系数远大于坯体,冷却过程中釉面易产生 crazing(釉裂)或剥落,反之若过小则可能导致坯体受压开裂。
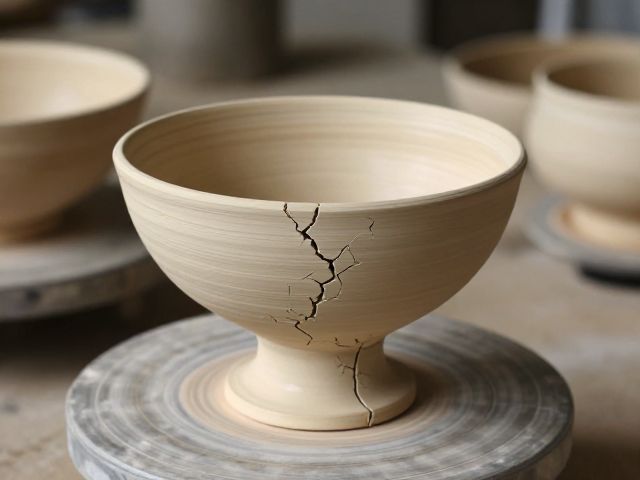
装窑技巧与升温曲线的精准调控
装窑方式对高足碗的受热均匀性有着决定性影响。由于高足碗重心不稳,传统的叠烧方式极易导致底部受力过大而压裂,因此多采用支钉垫烧或专用窑具独立摆放。装窑时需确保窑具清洁,无杂质粘连,避免局部受热不均。窑内气流分布需合理,高足碗之间应保持适当间距,避免热气流通受阻导致局部温度异常。对于大型电窑,需检查加热元件布局,确保高足碗位于温度均匀区,远离加热棒直吹位置。
升温曲线的设计需严格遵循陶瓷材料的物理变化规律。在0℃至600℃区间,坯体中的水分和有机物分解,需设置较低的升温速率,如50-100℃/小时,以释放气体,防止坯体爆裂。600℃至1000℃区间,石英晶型转化伴随体积变化,需保持平稳升温,避免热震。高温阶段(1000℃以上)虽需快速达到烧结温度,但电窑升温相对可控,重点在于保温时间的控制,使坯体充分烧结致密,消除内部应力。降温阶段同样重要,缓慢冷却有助于应力释放,特别是在573℃石英临界转化点附近,需减缓降温速度,防止因体积突变导致成品开裂。