
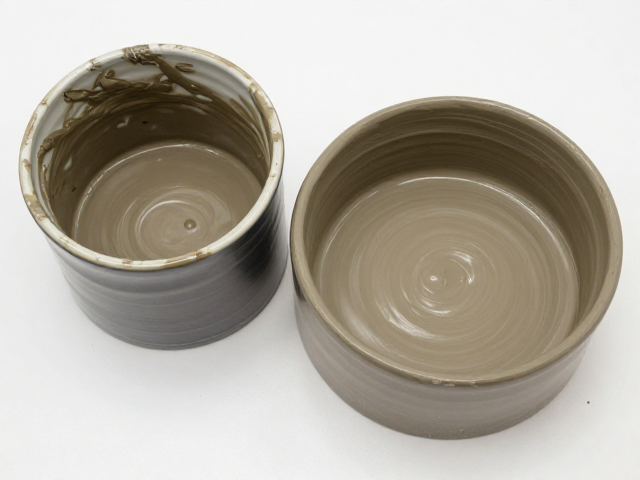
色泥与釉料含水率的物理特性差异
色泥与釉料在微观结构上存在显著差异,这种差异直接决定了两者对水分吸收与保留能力的不同表现。色泥通常由高岭土、长石、石英以及各类金属氧化物混合研磨而成,其颗粒相对较粗,内部孔隙率较高,这使得色泥像海绵一样容易吸收水分,但也容易因水分快速蒸发而导致表面开裂或变形。相比之下,釉料经过更精细的研磨,颗粒极细,且含有大量助熔剂,其悬浮稳定性对水分极其敏感,过高的含水率会导致施釉后流釉或积釉,而过低则会造成施釉不均、针孔或剥落。
在实际生产环境中,含水率的调节并非简单的加水或晾干,而是需要建立在对材料流变特性的精准把控之上。色泥的适宜含水率通常控制在15%-20%之间,这一区间能保证泥料具有良好的可塑性和成型强度,便于拉坯或印坯。而釉料的含水率则需维持在25%-35%之间,具体数值取决于釉料的密度和粘度要求,这一范围内的水分能够支撑釉浆在施釉过程中形成均匀、致密的液膜,确保高温烧成后的釉面质量。
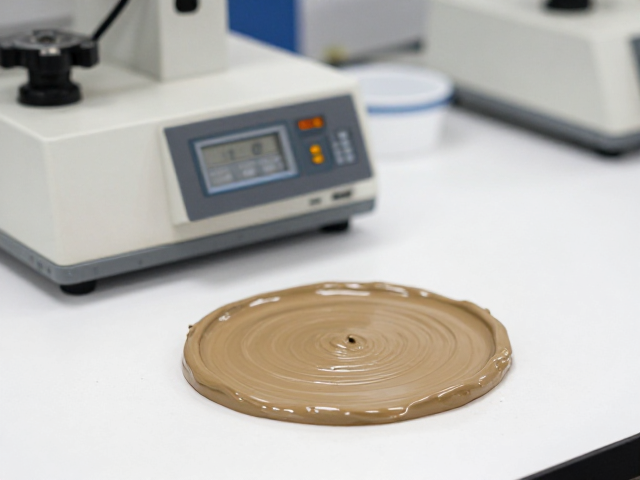
标准测试方法与仪器校准
为了获取准确的含水率数据,工业界常采用烘干法作为基础验证手段,该方法通过测量试样在烘干前后的质量变化来计算水分含量,具有极高的准确性和可追溯性。操作时需取适量样品置于已知重量的坩埚中,记录初始质量,随后放入烘箱在105-110摄氏度下烘干至恒重,冷却后再次称重,通过公式计算出水份百分比。此方法虽耗时,但能有效消除因仪器误差或环境干扰带来的数据偏差,是校准其他快速检测方法的基准。
除了传统的烘干法,现代陶瓷生产中也广泛使用水分测定仪,这类设备通常基于卤素灯加热原理,能在几分钟内快速出结果。然而,仪器的准确性高度依赖于日常校准与维护,必须定期使用标准水分样块进行比对测试,以确保读数与实际含水率一致。环境温湿度变化也会影响测试结果,因此测试过程需在相对稳定的实验室环境中进行,避免阳光直射或强风对流,从而保证每一次测试数据的稳定性和可重复性。
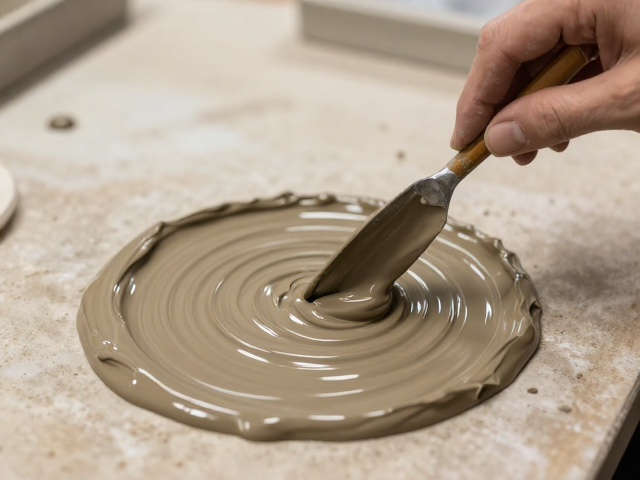
环境因素与动态调节策略
空气湿度与温度是影响色泥与釉料含水率稳定性的关键外部变量,季节性变化往往导致生产参数需要频繁调整。在潮湿的雨季,空气中的水分容易被色泥和釉浆吸附,导致实际含水率高于设定值,此时需减少添加水量,并适当延长干燥时间或降低干燥温度,防止表面结皮过快导致内部水分无法排出。相反,在干燥的冬季或空调房内,水分蒸发速度加快,可能需要增加搅拌时的加水量,或在成型前对泥料进行密封保湿处理,以维持其可塑性。
针对不同批次和来源的原料,其吸水率可能存在波动,因此含水率的调节不能一成不变,而应建立动态反馈机制。每次更换原料供应商或产地时,必须重新进行含水率测试,并根据测试结果微调配方中的加水量。在实际操作中,可采用“少量多次”的加水策略,即在搅拌过程中逐步加入水分,同时观察泥料或釉浆的状态变化,如色泥的软硬程度、釉浆的挂具痕迹深浅,通过感官判断辅助仪器数据,实现更精细的含水率控制。
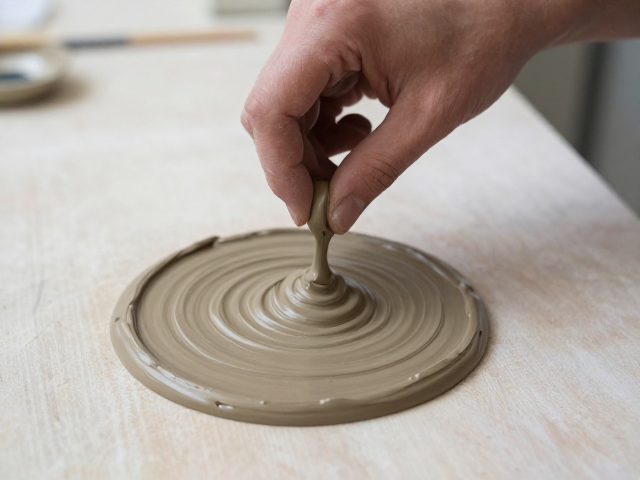
工艺衔接与质量控制要点
含水率的精准控制直接影响后续成型与烧成工序的质量,色泥含水率过高会导致坯体在干燥过程中收缩过大而开裂,或在下窑前因强度不足而变形;含水率过低则会使坯体过于坚硬,难以进行修坯或雕刻,甚至影响釉料的附着。因此,在泥料制备完成后,需进行静置陈腐,让水分均匀分布,消除内部应力,这一过程有助于提高泥料的均匀性,使含水率分布更加稳定,为后续成型提供良好的基础。
釉料含水率的稳定性则直接关系到施釉效果,含水率过高会导致釉层过厚,烧成时易出现流釉、积釉现象,甚至堵塞窑具;含水率过低则釉层过薄,遮盖力不足,易露胎或产生针孔。因此,在施釉前需对釉浆进行充分搅拌和过筛,确保其均匀性,并通过粘度计定期检测釉浆的粘度,将粘度控制在规定范围内,以间接反映含水率的适宜性。通过建立严密的含水率监控体系,能够有效提升成品率,降低废品损失,确保陶瓷产品的整体质量一致性。