
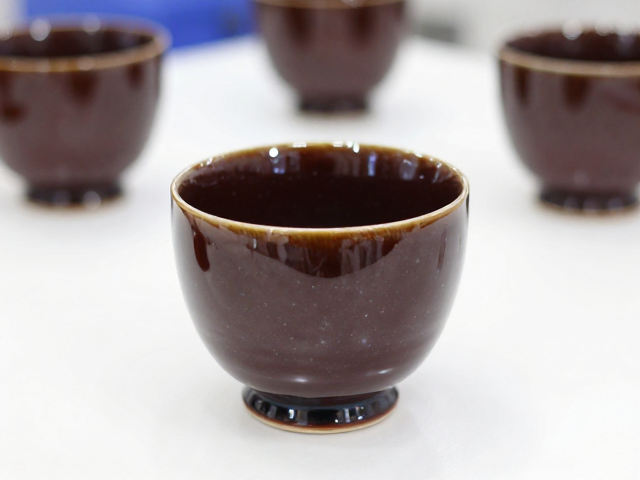
喷釉前坯体处理与釉浆基础控制
坯体的吸水率直接决定了釉层的附着状态,烧成前需确保坯体表面干燥无浮尘。若坯体含水率过高,釉浆容易因水分吸附不均导致流釉或针孔;若过于干燥,则可能因瞬间吸水过快造成釉层开裂。一般建议将坯体含水率控制在3%-5%之间,并在喷釉前进行简单的擦拭或吹扫,去除表面颗粒杂质,为釉料提供均匀的接触面。
釉浆的理化指标是决定最终光泽度的核心变量,重点监控比重、粘度与细度。对于常规亮光釉,釉浆比重通常维持在1.65-1.70 g/cm³之间,具体数值需根据釉料配方及当地水源水质微调。粘度测试可使用标准粘度杯,时间控制在20-45秒范围内,过高的粘度会导致釉层堆积发白,过低则易产生流挂。同时,确保釉料过筛网目数达到指定标准(如80-120目),避免粗颗粒残留影响釉面平滑度,这是获得高光泽表面的物理基础。
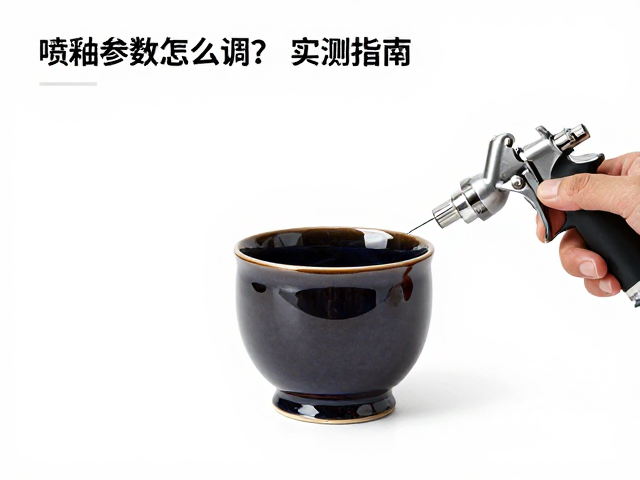
喷枪参数设定与操作手法规范
喷枪的工作气压直接影响釉料的雾化效果与沉积厚度。气压过低会导致釉料雾化不良,形成水滴状堆积,烧成后釉面出现橘皮或凹凸不平;气压过高则使釉料飞散,增加损耗且难以控制厚度。建议起始气压设定在2.5-3.5 bar之间,根据喷枪口径大小(常用1.0-1.5mm)进行微调,观察釉雾形态,理想的雾化效果应为均匀细腻的圆锥形扇面。
喷枪与坯体的距离及移动速度决定了釉层的均匀性。距离过近易造成局部过厚产生流釉,过远则釉料损失大且厚度不足。通常保持喷枪距离坯体表面15-30厘米,保持垂直角度,以恒定速度匀速移动。对于杯形试片,需特别注意内壁与外壁的喷釉衔接,内壁喷枪角度需适当调整以覆盖死角,避免接缝处出现明显的接痕或厚度差异,确保整体釉层厚度一致。
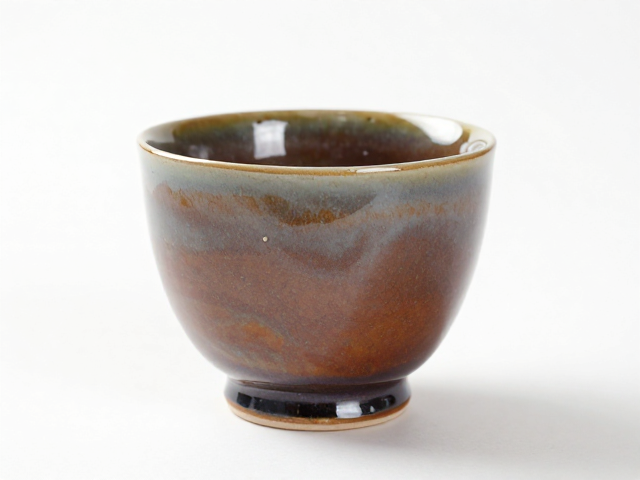
烧成曲线对光泽度的关键影响
升温阶段的排胶与氧化过程会影响釉面初始状态。若升温过快,坯体中有机质或结晶水急剧挥发,可能在釉层下形成气泡,导致釉面发雾或针孔。建议在300-800℃区间设置较慢的升温速率,确保坯体充分氧化,排出挥发性物质,为釉料熔融创造洁净的环境。此阶段的气体氛围也需保持稳定,避免还原气氛过早介入导致釉面变色或光泽异常。
高温段的熔融与冷却制度是决定光泽度的决定性因素。亮光釉需要足够的高温停留时间使釉料完全熔融流平,通常液相线温度以上需保持一定时长。冷却阶段,若冷却速度过快,釉面可能因结晶不完全或应力集中导致光泽度下降或出现微裂纹;若冷却适中,有助于形成致密光滑的玻璃相。需根据具体釉料配方优化最高温度和冷却曲线,避免急冷急热对釉面微观结构的破坏。
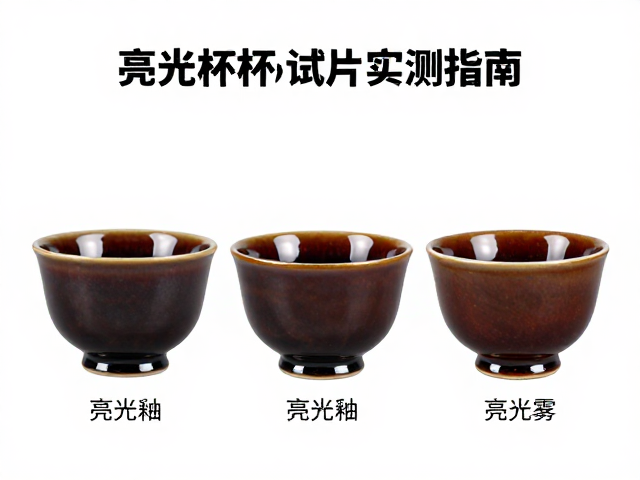
常见问题诊断与参数修正逻辑
当釉面出现发雾、无光现象,首先排查烧成温度是否不足或冷却过快。若确认温度达标,需检查釉浆中二氧化硅与氧化铝的比例是否失衡,或釉料中成色剂、乳浊剂添加过量导致玻璃相形成受阻。此外,坯釉结合不良也可能导致视觉上的哑光,此时需调整釉料膨胀系数,使其与坯体更好地匹配,或通过增加釉料中助熔剂含量促进熔融。
若釉面出现针孔、缩釉或橘皮,多源于坯体清洁度不足、釉浆粘度不当或烧成排气不畅。针孔常因坯体表面有灰尘或釉浆过稀导致气泡无法逸出;缩釉可能因釉层过薄或坯釉膨胀系数差异过大;橘皮则多因喷釉厚度不均或雾化不良。针对此类问题,需重新清洁坯体,调整釉浆比重与粘度,优化喷枪气压与移动速度,并适当延长高温段的排气时间,以恢复釉面的平整与光亮。