
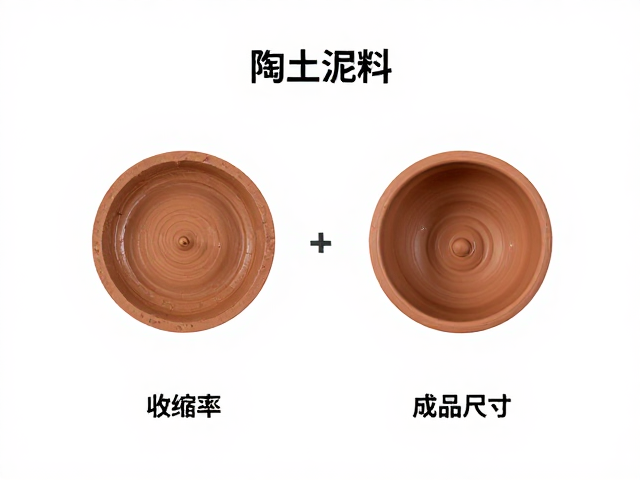
陶土泥料收缩率的物理机制与变量分析
陶土在干燥和烧制过程中发生体积收缩,这一物理现象由水分蒸发和矿物晶格重组共同驱动。不同种类的陶土因矿物成分、颗粒级配以及含水性存在显著差异,导致其收缩行为呈现高度复杂性。球土通常具有较高的可塑性,其收缩率往往高于普通陶土,而掺入熟料或粗颗粒材料可有效降低整体收缩幅度。理解这一基础机制是进行尺寸计算的前提,创作者需明确所用泥料在含水率变化下的线性变形规律,而非依赖经验估算。
收缩率并非单一数值,而是受泥料配方、干燥速率及烧成曲线共同影响的动态过程。泥料中有机质含量、颗粒分布均匀性以及陈腐时间均会干扰收缩的一致性。若泥料搅拌不均或含有杂质,局部收缩差异会导致成品变形或开裂。因此,在规划作品尺寸时,必须将泥料的物理特性作为核心变量进行考量,通过控制泥料制备的标准流程,减少因材料内部应力不均导致的不可控误差。
标准化测试方法与数据获取流程
获取准确的收缩率数据需通过严密的实验流程,而非参考网络上的通用数值。选取一块质地均匀、厚度一致的泥板,使用游标卡尺精确测量其初始长度、宽度和高度,记录为干燥状态下的尺寸。随后将泥板置于恒温恒湿环境中自然干燥至完全脱水,再次测量干燥状态尺寸,计算出土前收缩率。此步骤需确保干燥过程缓慢均匀,避免因表面硬化过快导致内部水分无法排出而产生裂纹。
干燥后的坯体需按照陶土建议的温度曲线进行烧制,烧成后再次测量各维度尺寸,记录为成品状态下的数据。通过对比初始泥料尺寸与烧成后尺寸,可得出该批次泥料在完整烧制过程中的总收缩率。此测试需重复多次以消除偶然误差,确保数据的统计学意义。测试过程中需保持环境温湿度相对稳定,避免外界气候条件对干燥过程造成干扰,从而获得可复现的精准数据。
基于收缩率的尺寸逆向计算逻辑
在制作高精度陶艺作品时,设计师需采用逆向思维,根据目标成品尺寸反推泥料初始成型尺寸。若已知某陶土烧成总收缩率为12%,则目标尺寸为100毫米的部件,其泥料初始长度应设定为100除以(1减去0.12),即约112.5毫米。这一计算需覆盖作品的所有线性维度,确保长、宽、高各方向均按相同比例放大。对于复杂曲面或非规则形状,需选取关键特征点进行测量与计算,确保整体结构的比例协调。
对于多层结构或组装件,需特别注意各部件间配合公差。若两个部件需紧密拼接,计算时需考虑接触面的微观不平度,适当增加预留间隙。此外,烧制过程中釉料的流动也可能轻微改变表面尺寸,对于施釉作品,需结合釉料特性对收缩率进行微调。精确的尺寸计算依赖于严密的数学逻辑,创作者需建立严密的尺寸映射关系,确保泥料在经历物理变化后仍能满足设计精度要求。
辅助耗材与工艺对尺寸控制的影响
塑形辅助耗材如石膏模具、支撑架及测量工具在尺寸控制中扮演着关键角色。石膏模具具有优异的吸水性,能均匀吸收泥料水分,减少因干燥不均导致的变形。使用模具成型可显著提升批量生产中各部件尺寸的一致性。支撑架需在泥料干燥初期提供稳固支撑,防止重力作用导致的塌陷或扭曲。选择刚性适中、表面光滑的支撑材料,有助于保持坯体形态的稳定性。
测量工具的精度直接影响尺寸计算的准确性。高精度游标卡尺、激光测距仪等工具能提供更可靠的数据支持。在制作过程中,需定期校准测量工具,确保读数真实反映坯体状态。此外,环境控制设备如温湿度计、加湿器等可调节干燥环境,减缓或加速水分蒸发,从而间接控制收缩过程。通过整合多种辅助耗材与工艺手段,创作者可构建严密的尺寸控制体系,降低成品误差。