
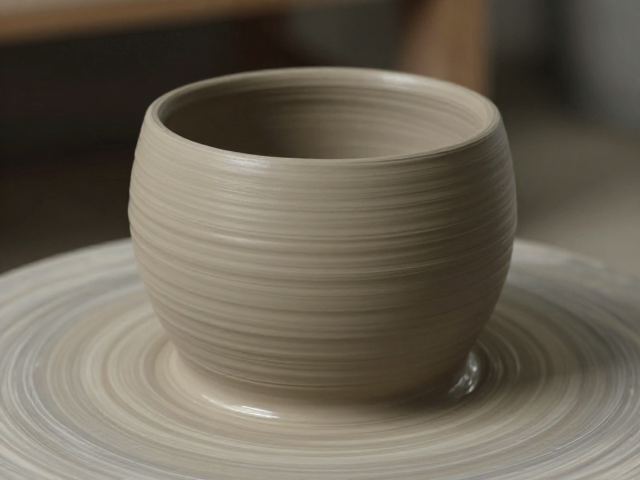
泥料陈腐:时间沉淀出的塑性基础
泥料陈腐是陶瓷制作中不可省略的物理与生物化学过程,其核心在于让黏土颗粒充分吸水,并通过有机质分解产生的酶类物质改善泥料结构。将制备好的泥料装入密封容器或湿布包裹,置于阴凉通风处静置,这一过程能显著降低泥料内部的应力,使水分分布更加均匀。对于高岭土或紫砂泥等常见陶艺原料,陈腐时间通常建议在两周至数月之间,具体时长需根据当地气候湿度及泥料原始含水量灵活调整。
陈腐效果直接体现在泥料的可塑性指标上。未经陈腐的泥料往往干涩、易裂,在手工捏塑时难以形成连续的应力分布,导致坯体在干燥初期出现细微裂纹。经过充分陈腐的泥料,其颗粒表面形成的水膜更为稳定,颗粒间的润滑作用增强,使得泥料在手中表现出如黄油般的延展性。这种物理性质的改变,是后续手工成型能够保持形态稳定、减少收缩变形的前提条件。
手工捏塑:应力控制与形态构建
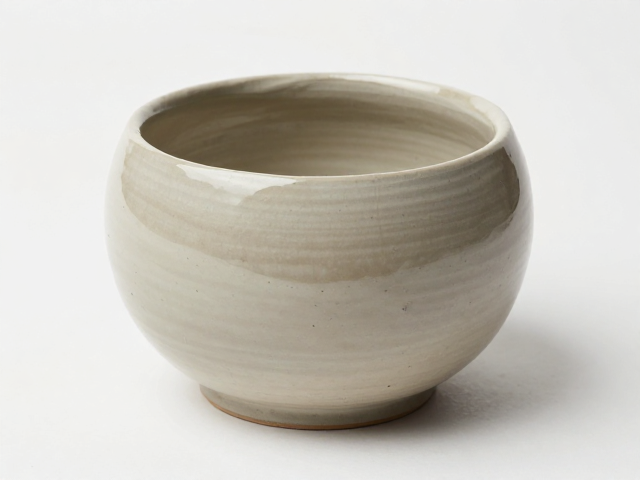
手工捏塑成型对操作者的手法力度有着极高的要求,核心在于均匀分布施加于泥料上的按压力。从泥条盘筑或泥板拼接开始,每一处接缝都必须通过指尖反复揉压,使泥料颗粒紧密咬合,消除内部空隙。在构建器物主体时,应避免局部受力过大,以免导致坯体厚薄不均,进而因干燥收缩率差异引发开裂。操作过程中,保持手部湿润或使用喷雾定期微调泥料湿度,有助于维持泥料表面的延展性。
成型过程中的厚度控制至关重要,理想的手工泥坯厚度应保持在0.8至1.5厘米之间,这一范围既能保证坯体具备足够的结构强度,又能避免因过厚导致干燥缓慢而引发的结构性塌陷。在捏塑曲面部位时,需采用旋转手法,使外力均匀作用于各个切面。对于颈部、口沿等易损部位,需预留一定的收缩余量,并在成型后通过工具轻轻修整,确保线条流畅且无应力集中点,为后续施釉提供完美的物理基础。
釉面成型:施釉工艺与表面完整性
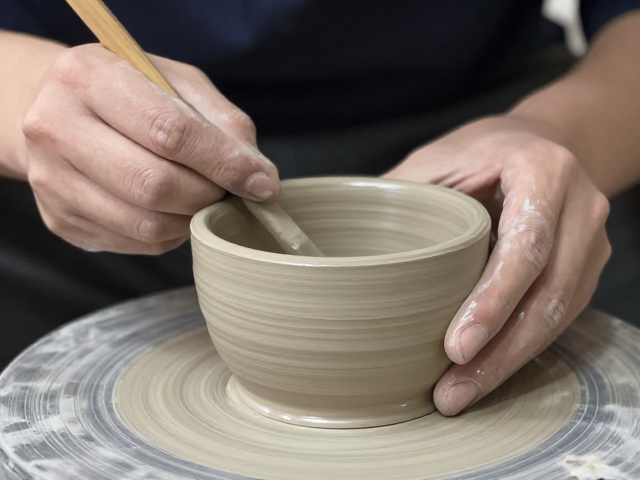
施釉前的坯体必须经过彻底的阴干,确保含水率降至临界点以下,通常需放置于无尘环境中自然干燥3-7天,具体时间视环境温湿度而定。干燥过程中需定期翻转坯体,防止因重力或湿度不均导致变形。检查坯体表面是否存在微裂纹或硬块,如有发现,需用细砂纸轻轻打磨平整,避免釉料渗入缺陷处形成“针眼”或“缩釉”现象。
施釉方法可根据器物形状选择浸釉、浇釉或刷釉。浸釉时,坯体浸入釉浆中的时间需精确控制,通常为数秒至十几秒,取出后需迅速转动,利用离心力排出多余釉浆,形成均匀厚度。刷釉则需采用排笔或喷枪,遵循薄涂多层的原则,每层之间需预留充分的干燥时间。釉层厚度建议控制在0.3-0.5毫米,过薄易露胎,过厚则易流釉或剥落。施釉后需静置晾干,确保釉面平整无气泡。
防剥落关键:干燥与烧成曲线的协同
坯体干燥是防止釉面剥落的第一道防线,必须遵循缓慢、均匀的干燥原则。快速干燥会导致坯体内外收缩不一致,产生隐性应力,在烧成过程中表现为釉层剥离或坯体开裂。建议将施釉后的坯体放置在湿度稳定的环境中,避免阳光直射或强风直吹。在干燥初期,可用塑料薄膜覆盖坯体局部,减缓水分蒸发速度,待坯体表面水分基本稳定后,再逐步揭开,进行自然阴干。
烧成曲线的设定直接影响釉面的最终附着状态。在升温至100℃-200℃阶段,坯体中残留的物理水开始排出,需设置缓慢升温速率,防止水汽急剧膨胀导致釉层崩裂。随着温度升至300℃-600℃,化学结合水排出,有机质分解,此阶段需保持窑内气氛稳定,避免还原气氛过强导致釉面变色或起泡。最终烧成温度需根据釉料配方精确控制,确保釉料完全熔融并与坯体表面形成良好的化学结合,从而获得光洁、牢固且无剥落的完美釉面。