
遮光阴干过程中的重量演变规律
遮光阴干是传统工艺中极为关键的一环,其核心在于让涂层或基材在无直射阳光、通风良好的环境中自然挥发溶剂或水分。在这个过程中,重量的变化并非完全静止,而是表现为一个动态平衡的过程。初期,随着挥发性成分的快速逸出,重量会呈现明显的下降趋势;随着时间推移,当内部残留的挥发性物质与周围环境湿度达到平衡状态后,重量的波动幅度会显著减小,逐渐趋于一个相对稳定的数值。这种“基本稳定”的状态,正是判断遮光层是否已经定型的重要物理指标之一。
维持重量的稳定对于后续工序的质量有着决定性影响。如果遮光层未经历充分的阴干过程,内部仍含有较高比例的活性溶剂或水分,一旦进入下一道工序或受到环境温湿度剧烈变化,极易引发内应力释放不均。这种不稳定的重量状态往往伴随着微观结构的松散,不仅会影响成品的致密性,更可能为干裂缺陷埋下隐患。因此,准确识别并确认遮光阴干后的重量稳定期,是控制整体工艺质量的基础步骤,也是预防缺陷产生的第一道防线。
干裂缺陷产生的根本机理分析
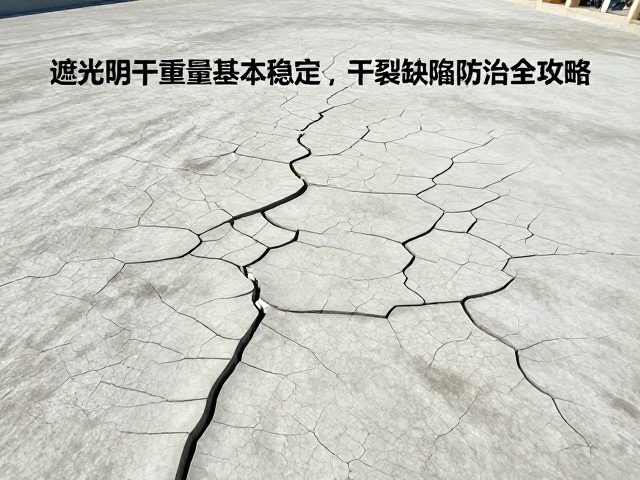
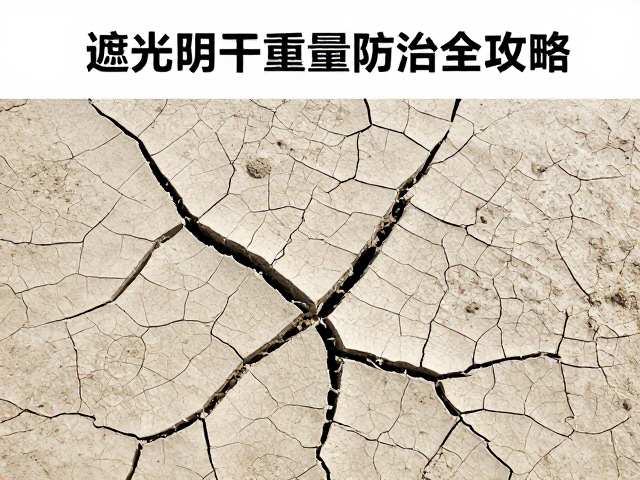
干裂缺陷的出现,通常源于材料在干燥收缩过程中产生的内应力超过了其自身的屈服强度。在遮光阴干阶段,如果环境通风过快或局部温度不均,会导致涂层表面干燥速度远大于内部,形成“外硬内软”的梯度结构。随着内部溶剂继续向外迁移,表层已经形成的刚性膜层无法随内部体积的收缩而延展,从而在材料内部积累巨大的拉应力。当这种应力集中到临界点时,材料表面便会出现肉眼可见的裂纹,轻则影响美观,重则导致保护层失效。
此外,基材与遮光层的相容性以及配方中的助剂比例也是关键变量。若遮光材料与基材的附着力不足,或者配方中增塑剂、流平剂等功能性助剂添加不当,材料的柔韧性将无法适应干燥过程中的形变需求。特别是在高湿度环境下,水分凝结或吸湿膨胀也可能加剧内部结构的不稳定性。这些因素相互作用,使得干裂不再是一个单一因素导致的偶然现象,而是材料性能与环境条件匹配失衡的必然结果。
环境参数控制与温湿度管理
控制阴干环境的温湿度是防止干裂最直接且有效的手段。理想的阴干环境应保持相对湿度在45%-65%之间,温度控制在15-25摄氏度。过高的温度会加速表面溶剂挥发,导致表面迅速结皮,而内部溶剂被困住难以排出,极易引发气泡或裂纹;过低的温度则会导致干燥缓慢,延长生产周期,甚至因溶剂滞留引起后续发白或粘连。同时,空气流通速度需保持温和均匀,避免强风直吹造成局部干燥过快,形成应力集中的薄弱点。
在实际操作中,建议使用专业的环境监测设备实时监控阴干房的数据,确保环境参数处于设定区间内。对于大批量生产,应设置缓冲区,使产品在进入阴干区前经过预热或预湿处理,以减少与环境温差的剧烈波动。对于对环境敏感度较高的材料,可采用阶梯式干燥法,即先在高湿低温环境下缓慢挥发大部分溶剂,随后逐步降低湿度、提高温度,使内部应力得以缓慢释放,从而保持整体结构的完整性,避免因环境突变导致的结构性干裂。
工艺操作细节与涂布规范
涂布工艺的规范性直接影响遮光层的初始状态,进而影响阴干效果。涂布厚度应严格控制在工艺标准范围内,过厚的涂层会导致内外干燥速率差异巨大,内部溶剂难以穿透厚层逸出,极易在深层形成空洞或裂纹;过薄则可能因遮盖力不足或机械强度不够,在干燥收缩中产生龟裂。使用刮刀、辊涂或喷涂等不同方式时,需确保涂布均匀,避免出现局部堆积或露底,这些不均匀区域往往是干裂缺陷的起始点。
干燥过程中的静置与移动时机也至关重要。产品在阴干初期应保持静止,避免人为扰动破坏正在形成的表面膜层结构。当表面溶剂挥发至一定程度,膜层具备一定附着力后,方可进行轻微移动或堆叠。移动过程中需轻拿轻放,防止因机械碰撞导致微裂纹扩展。此外,堆叠时需使用隔离纸或支架,确保层间空气流通,避免因接触面密闭导致溶剂滞留,引发局部软化或开裂。
材料预处理与配方优化
材料本身的预处理状况对最终质量有着深远影响。基材表面必须保持清洁、干燥且无油污,任何杂质都可能阻碍遮光层与基材的结合,形成界面缺陷,在干燥收缩时成为裂纹的突破口。对于多孔性基材,建议进行封闭底涂处理,以平衡基材的吸湿率,减少因基材吸水膨胀或失水收缩带来的尺寸变化,从而降低整体结构的应力波动。
配方层面的优化需结合具体应用场景进行调整。适当增加流平剂和偶联剂的比例,可以改善涂层表面的延展性,使其在干燥收缩时更好地适应形变。对于易裂材料,可引入纳米改性技术或柔性树脂成分,提升涂层的韧性和抗冲击性能。同时,需严格控制颜料与基料的比例,过高的颜料含量会降低涂层的连续性,增加脆性,导致干裂风险上升。通过科学调整配方,从材料内部增强其抵抗干燥应力的能力,是从根本上杜绝干裂缺陷的有效途径。
缺陷检测与过程监控体系
建立严密的过程监控体系是及时发现并纠正干裂隐患的关键。在阴干过程中,可采用无损检测手段如红外热成像或超声波检测,实时监控涂层内部的溶剂分布和温度变化,识别异常干燥区域。通过数据分析,判断当前环境参数是否偏离最佳区间,并及时调整通风或温控设备,确保干燥过程的均匀性。
成品下线前,需进行严格的外观检查和物理性能测试。外观检查重点观察表面是否有细微裂纹、橘皮或气泡;物理性能测试包括附着力测试、柔韧性测试和硬度测试,以验证涂层的综合性能。对于出现轻微干裂的产品,需追溯其生产过程中的环境数据和操作记录,分析缺陷成因,以便后续工艺改进。通过建立完整的数据库,积累不同材料、不同环境下的干燥数据,逐步优化工艺参数,形成标准化的防裂作业指导书,确保生产过程的稳定性和一致性。