
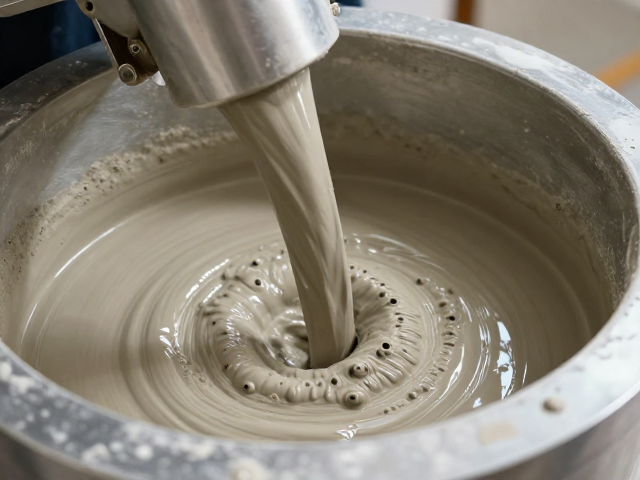
真空练泥机的核心脱水原理与气孔率控制
真空练泥机在陶瓷与耐火材料加工环节中,扮演着降低坯料含水率并提升致密度的关键角色。其核心机制在于利用真空泵对挤压腔室建立负压环境,迫使泥料在螺旋绞龙的推进过程中,内部包裹的空气被强制排出。当泥料经过高压区时,水分与气体同步被抽离,这一物理过程直接决定了最终泥条的含水率上限。若真空度不足,泥料内部残留的气泡会在后续成型中形成缺陷,因此维持稳定的真空负压是控制含水量的第一道防线。
在实际运行中,真空系统的效率会因密封件磨损或管道泄漏而波动,进而影响含水率的稳定性。操作人员需定期监测真空表读数,确保其处于设备标称的有效区间。当真空度下降时,泥料中的水分难以通过排气孔有效分离,导致挤出的泥条发软、粘手。通过优化真空管路的设计,减少弯头和接头,可以提升抽气效率,使泥料在挤出前达到理想的半固态结构,从而从物理源头上锁定含水量,避免因气体膨胀导致的水分滞留。
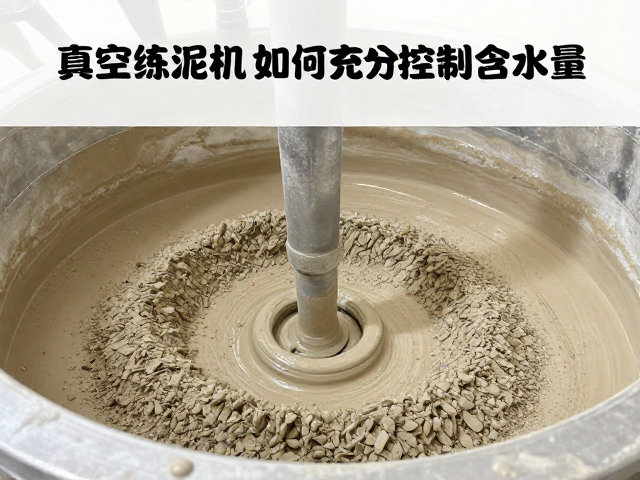
原料预处理与塑性调整对含水率的影响
泥料的原始状态直接决定了练泥机的工作负荷和最终含水率的表现。进入机器前,原料需经过严格的筛分和预混合,确保颗粒级配合理。过粗的颗粒会增加摩擦阻力,阻碍水分均匀分布;而过细的粉末则可能吸附过多自由水,增加脱水难度。通过调整原料的颗粒组成,可以改善泥料的塑性指数,使其在挤压过程中更容易排出多余水分。例如,适当增加粗颗粒比例可以提高泥料的骨架支撑力,减少因过度挤压导致的水分挤出不均现象。
水分添加的时机与方式也是控制关键。在搅拌阶段,水分应与干粉原料充分混合,形成均匀的泥团,而非简单地将水倒入干料中。预混合后的泥团需经过陈腐过程,使水分均匀渗透至每一颗颗粒内部,消除局部干湿不均。这一过程能显著降低练泥机内的粘附力,使泥料在螺旋绞龙的作用下顺畅推进。若陈腐时间不足,泥料内部应力分布不均,挤压时易出现断裂或含水率波动,直接影响后续成型的质量稳定性。
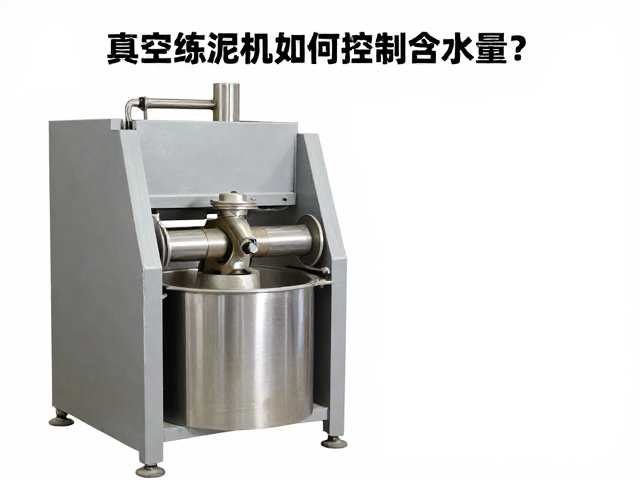
螺旋绞龙参数与挤压压力对水分排出的作用
螺旋绞龙是真空练泥机的动力核心,其几何参数直接影响泥料的挤压效率和含水率控制。绞龙的螺距、转速以及挤压段长度需根据泥料特性进行精确匹配。在挤压段,螺距通常逐渐减小,形成严密的螺旋推进结构,迫使泥料承受逐渐增大的压力。这种压力梯度有助于将泥料内部的水分和空气推向排气口。若螺距过大或转速过快,泥料可能因剪切力不足而无法充分脱气脱水,导致含水率偏高;反之,过高的压力可能导致泥料结构破坏,影响最终产品的强度。
挤压压力的大小需与真空度协同调节。高压有助于水分从泥料孔隙中挤出,但过高的压力会增加电机负荷,并可能因摩擦生热导致水分蒸发不均。实际操作中,需观察挤出泥条的表面状态,若泥条表面光滑且无气孔,说明压力与真空度配合得当。若泥条出现裂纹或含水率波动,需微调绞龙转速或挤压段长度,以优化泥料的受力状态。通过精确控制挤压参数,可实现含水率的精细化调节,满足不同工艺对坯料含水率的严格要求。
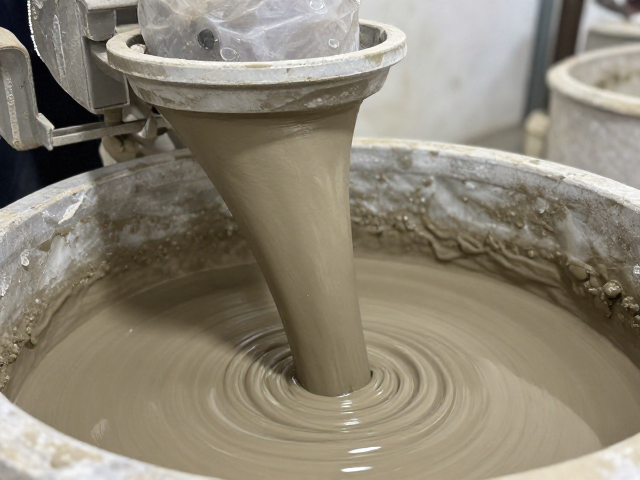
挤出成型与后续处理对含水率稳定性的影响
泥料挤出后的形态和后续处理直接影响含水率的最终分布。挤出的泥条需保持均匀一致的截面形状,避免因模具磨损或变形导致局部压力不均,进而引发含水率波动。模具的内径和光洁度需定期维护,确保泥料顺畅通过。若模具内壁粗糙,会增加摩擦阻力,导致泥料内部应力集中,水分分布不均。此外,挤出后的泥条应避免立即堆叠,以免底部泥料因受压而水分迁移,造成上下层含水率差异。
在储存和运输过程中,泥条需置于湿度可控的环境中,防止水分蒸发或吸收导致含水率变化。若环境湿度过低,泥条表面水分迅速蒸发,导致表层硬化,影响后续成型;若环境湿度过高,泥条可能吸收空气中的水分,导致含水率超标。因此,建立封闭且湿度稳定的储存空间,是保持泥料含水率一致性的必要措施。通过规范挤出后的操作流程,可减少人为和环境因素对含水率的干扰,确保每一批泥料的质量稳定。