
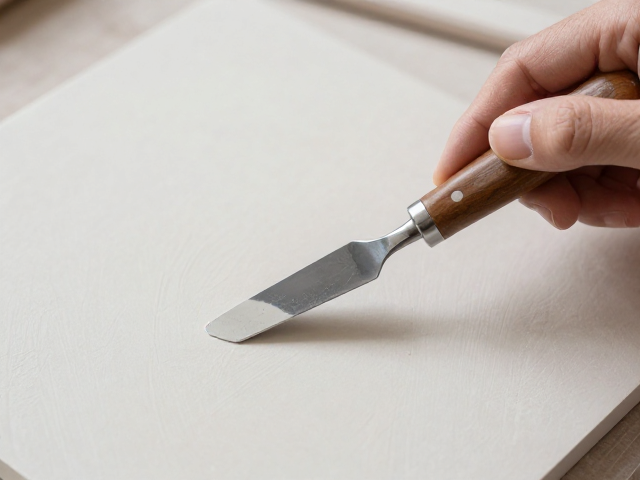
陶瓷修坯刀的形态特征与握持要点
修坯刀通常由高碳钢或不锈钢制成,刀头形状多样,常见的有平口、圆口、三角口及半月口,不同形状对应不同的修整场景。刀柄多为木质或塑料,需根据手掌大小选择,确保长时间操作不疲劳。刀刃角度经过精密打磨,保持锋利是修坯成功的前提,钝刀容易拉扯泥坯表面,导致纹理粗糙或变形。使用前需检查刀身是否有裂痕或松动,确保结构稳固,避免在受力过程中发生意外断裂。
握持修坯刀时,手腕需保持灵活,不可僵硬。一般采用执笔式或握拳式,根据修坯部位的弧度调整力度。对于坯体外侧的大面积修整,手掌根部轻贴坯体作为支点,利用手腕的旋转带动刀锋平稳推进;对于内壁或细节处的精修,则需更精细地控制指尖力度,像雕刻般逐层剥离多余泥料。操作过程中,视线应聚焦于刀尖与泥坯接触点,通过触觉感知刀锋切入的深度,确保泥层厚度均匀一致。
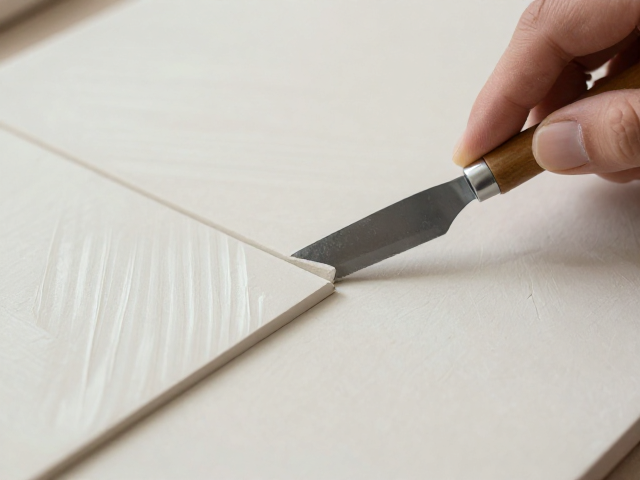
拼接泥板的成型逻辑与接合技巧
泥板拼接是制作异形或大型器皿的基础技法,泥板厚度需控制在3-5毫米之间,过厚易导致干燥不均开裂,过薄则支撑力不足。制备泥板时,使用擀面杖均匀施力,或在木板上滚动,确保厚度一致。泥板表面需定期喷水保持湿润,防止水分过快流失导致硬化无法拼接。切割泥板时,使用直尺或专用切板工具,边缘需整齐平滑,避免参差不齐影响拼接效果。
接合处处理是拼接成型的关键,需将泥板边缘刮毛或使用修坯刀划出细密划痕,增加接触面的粗糙度,提高附着力。涂抹泥浆时,选用与坯体相同的泥料加水调制成适度粘稠的浆液,均匀涂抹在划痕处,再用手指或工具轻轻按压,使泥浆与泥板紧密结合,挤出多余浆液。拼接完成后,需立即用修坯刀的钝面或专用工具对接缝处进行压实和修整,消除缝隙,再用海绵吸去多余水分,防止接缝出泥或变形。
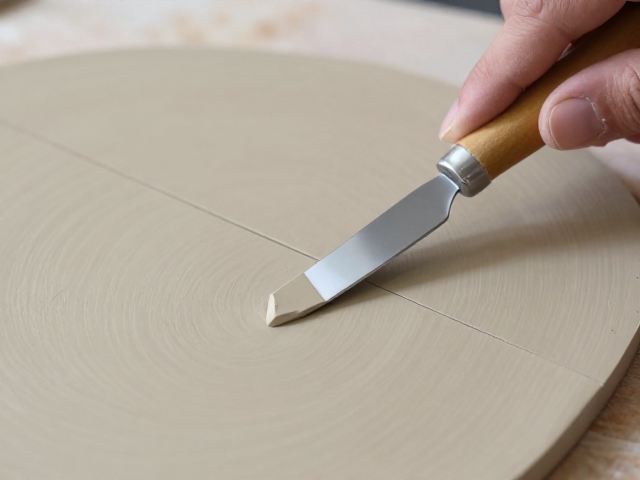
修坯过程中的厚度控制与表面处理
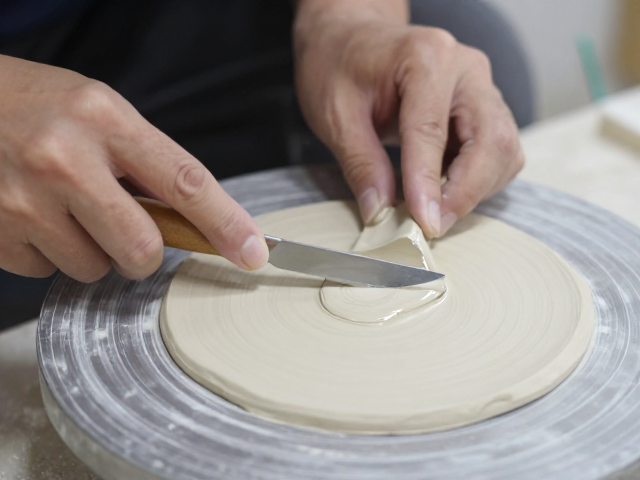
修坯的核心在于控制坯体厚度,通常器皿底部厚度约为3-5毫米,腹部及颈部可适当减薄至2-3毫米,以减轻重量并提升烧成效果。修坯时需从底部向上逐步推进,先修整底部平面,确立基准面,再处理侧面弧度。操作时,修坯刀与坯体表面保持微小夹角,采用“削”而非“挖”的动作,每刀切入深度不宜超过0.5毫米,避免一次性去除过多泥料导致坯体薄弱或塌陷。
表面光洁度直接影响后续施釉效果,修坯过程中需频繁用海绵擦拭坯体表面,清除残留泥屑和水分,保持坯面湿润且无干粉。对于釉面要求较高的器物,修坯后期需使用更精细的刀具或刮片进行精修,消除刀痕和接痕。修坯过程中需注意坯体的受力平衡,避免单侧过度受力导致变形。修坯完成后,坯体需静置片刻,让内部应力释放,再进行下一步工序,确保坯体结构稳定。
釉烧工艺中的升温曲线与气氛管理
釉烧是陶瓷成型的关键环节,升温曲线需根据泥料配方和釉料特性精确设定。一般分为预烧、升温、保温、冷却四个阶段。预烧阶段温度升至100-300摄氏度,目的是排除坯体残余水分和有机质,防止釉烧时爆裂。升温阶段需缓慢均匀,避免温度骤变导致坯体开裂。保温阶段温度通常控制在1200-1350摄氏度之间,具体数值依泥釉而定,保温时间需足够长,使釉料充分熔融流平,形成光滑致密的釉面。
气氛管理对釉面呈色和质感有决定性影响。氧化烧制时,窑内氧气充足,釉色通常明亮鲜艳,适合大多数传统釉料;还原烧制时,窑内缺氧,通过碳氢化合物燃烧消耗氧气,使釉料中的金属氧化物发生还原反应,呈现青绿、铁锈等特殊色泽。烧制过程中需监控窑内温度和气氛变化,及时调整燃料供给和通风口开合。冷却阶段需缓慢降温,防止釉面因热应力产生惊裂或剥落。烧成结束后,待窑温降至安全范围方可开窑,取出成品进行检验。