
中温素烧阶段的热工制度与物理变化
中温素烧通常指在800℃至1000℃区间内的初步烧成过程,这一阶段的核心任务是排除坯体内的残余水分、结晶水以及有机物质的分解产物。坯体在此温度下尚未形成严密的玻璃相,结构依然疏松多孔,因此升温速率的控制直接决定了成品率。若升温过快,内部气体无法及时排出,极易导致坯体开裂或产生气泡缺陷。实际操作中,需重点关注300℃至600℃这一关键温区,此时粘土矿物发生脱水反应,体积收缩较大,必须保持平缓的升温曲线,使热量均匀渗透至坯体中心。
除了升温速率,保温时间的设定也是中温素烧的关键变量。适当的保温能确保坯体内部温度均匀,消除因温差产生的应力。对于厚度较大的器皿,保温时间需相应延长,以充分完成物理化学变化。此时坯体的强度会有所提升,但仍需小心搬运,避免机械损伤。素烧后的坯体应呈现均匀的灰白色或土黄色,表面无明火痕迹,为后续施釉提供理想的吸附基础。
中性焰的判定标准与燃烧环境调控
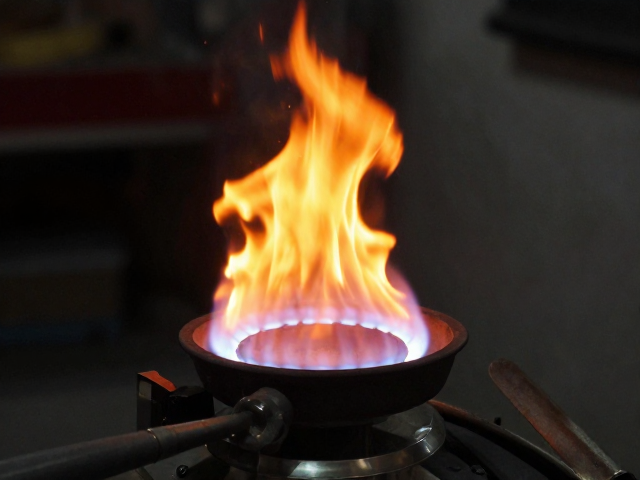
火焰的性质直接影响釉面的呈色与光泽,中性焰是指燃料与空气按理论比例完全燃烧,火焰中既无游离氧也无游离碳的状态。在燃气窑炉中,中性焰的特征表现为火焰轮廓清晰,颜色由中心的亮白逐渐过渡到边缘的淡蓝,无明显黑烟或黄尾。判定中性焰最直观的方法是观察炉膛内的亮度分布,若火焰发软、飘忽不定或带有明显的黄色尖端,则表明燃烧不充分或空气过剩,需及时调整风门与气阀。
控制中性焰需要精确计算助燃空气与燃气的比例,这一比例会随燃料种类和窑炉结构的变化而不同。实际操作中,可通过定期清理烧嘴、检查供气管道压力来维持燃烧的稳定性。当发现釉面出现暗沉或发黑现象时,往往提示火焰偏向还原性,即氧气不足;若釉面过亮或发白,则可能偏向氧化性,氧气过量。通过微调助燃风机频率和燃气压力,使火焰保持刚性且稳定,才能确保釉料中金属氧化物呈现预期的化学状态,获得理想的表面效果。
低温烧成的温度窗口与釉面熔融机制
低温烧成通常指在1000℃至1200℃之间完成的最终烧成,这一过程主要涉及釉料的熔融、流动与玻化。不同配方的釉料具有特定的熔融温度区间,需根据釉料成分精确设定最高温度。例如,含铅釉或硼釉的熔融温度相对较低,而长石质釉则需要更高的温度才能充分熔融。温度过高会导致釉层流淌过度,造成粘底或变形;温度过低则釉面未完全玻化,呈现粗糙、无光的质感。
在低温烧成阶段,冷却速率对釉面质量有着显著影响。快速冷却有助于形成细腻光滑的釉面,但可能增加釉裂的风险;缓慢冷却则有利于晶体生长,可能产生哑光或结晶效果。实际操作中,需根据釉料的热膨胀系数调整冷却曲线,避免坯釉结合处产生应力。同时,需监控窑内气氛的稳定性,防止因气氛波动导致釉面出现针孔、橘釉等缺陷。通过精准控制升温终点和冷却过程,可显著提升低温烧成产品的致密性与美观度。