
原料配比与杂质控制的核心逻辑
瓷土配方并非简单的粉末混合,其核心在于对氧化铝、二氧化硅等主要矿物成分比例的精确计算,以及微量杂质如氧化铁、氧化钛的严格限制。高岭土作为基础原料,其可塑性与结合力决定了坯体的初始强度,而长石作为熔剂,其含量直接影响着烧结温度和液相生成的量。若长石比例过高,坯体在高温下易发生过度软化,导致高温下抗变形能力下降,从而引发坍塌或扭曲;反之,若长石不足,烧结温度区间变窄,难以达到致密化,成品会出现多孔、吸水性高且强度不足的问题。因此,基础配方需依据当地原料的化学分析报告进行调整,确保SiO2与Al2O3的比例处于目标区间,同时通过水洗、磁选等手段降低铁钛杂质,避免烧成后出现黑点或色差,这是提升成品率的第一道防线。
颗粒级配的合理性直接影响坯体的堆积密度和干燥收缩率。单一粒径的瓷土颗粒之间空隙大,干燥过程中水分排出困难,容易因收缩不均产生裂纹。通过引入粗细颗粒搭配,例如在粗颗粒骨架中填充细颗粒,可以显著减少干燥阶段的体积收缩,提高生坯强度。实验数据表明,将原料粒度控制在0.1-0.5mm范围内,并配合适当的级配曲线,可使干燥收缩率降低10%-15%。这种微观结构的优化,使得坯体在后续烧成过程中应力分布更为均匀,有效减少了因内部应力集中导致的隐性裂纹,为后续成型和烧制奠定了坚实的物理基础。
可塑成型工艺的应力消除策略
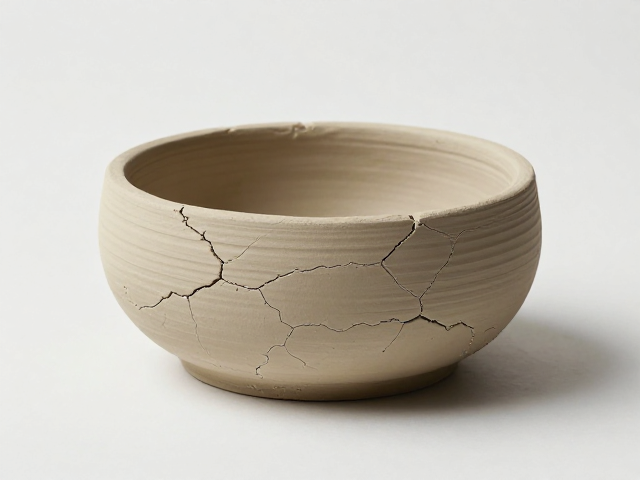
对于泥料成型而言,真空练泥机的真空度是决定坯体内部缺陷的关键参数。真空度不足会导致泥料中残留气泡,这些气泡在烧成过程中受热膨胀,极易形成气泡、针孔或导致坯体开裂。通常,真空度需维持在0.08-0.1MPa以上,以确保泥料致密无气孔。同时,练泥过程中的揉压力度和时间需根据泥料含水量进行动态调整。含水量过高会导致泥料过软,成型时易变形;含水量过低则泥料过硬,成型困难且易开裂。通过控制泥料含水量在18%-22%之间,并结合真空挤出工艺,可以使泥料内部结构均匀,消除因水分分布不均导致的干燥收缩差异,从而大幅降低开裂风险。
压制成型对坯体的密度均匀性要求极高,模具设计与压力分布直接影响成品率。在干压成型中,压力分布不均会导致坯体各部位密度不一致,烧成时收缩率不同,进而引发翘曲或开裂。为解决这一问题,需优化模具结构,采用多段加压或等静压工艺,确保坯体各部位受力均匀。此外,脱模剂的使用也需谨慎,过量使用会阻碍坯体与模具的接触,导致表面缺陷,而完全不用则可能导致脱模困难,造成坯体破损。通过精确计算脱模斜度和表面光洁度,配合适宜的润滑措施,可以保证坯体在脱模过程中保持完整,减少因机械应力导致的隐性损伤,提升成品的一次成型合格率。
注浆成型中的水分管理与干燥控制
注浆成型依赖泥料的流动性与触变性,泥浆的粘度、细度及含水量需经过严格测试。粘度过高会导致注浆速度慢,易产生层纹;粘度过低则泥浆沉淀快,坯体密度不均。通常,泥浆粘度控制在30-50秒(用4#粘度计测量),细度控制在320筛余2%-5%之间,以确保泥浆具有良好的悬浮性和流动性。在注浆过程中,石膏模具的吸水性是关键变量。模具含水量过高会加速水分吸收,导致坯体表面起皮或内部疏松;含水量过低则吸水慢,延长成型周期。通过定期检测模具吸水率,并保持模具表面清洁和湿度一致,可以确保坯体厚度均匀,减少因收缩不均导致的变形和开裂。
干燥过程是注浆坯体应力释放的关键阶段,干燥速率的控制直接决定成品率。快速干燥会导致坯体表面水分迅速蒸发,形成硬壳,内部水分难以排出,产生巨大的内应力,导致开裂或变形。因此,需采用阶梯式干燥工艺,初期保持高湿度环境,减缓表面水分蒸发,待坯体表面定型后,逐步降低湿度,提高温度,使内部水分缓慢排出。干燥室内的风速和温度分布需均匀,避免局部过热或气流死角。通过精确控制干燥曲线,使坯体各部位收缩同步,可以有效消除干燥应力,防止裂纹产生,确保坯体在入窑前具有足够的强度和完整性。
烧成曲线优化与热应力管理
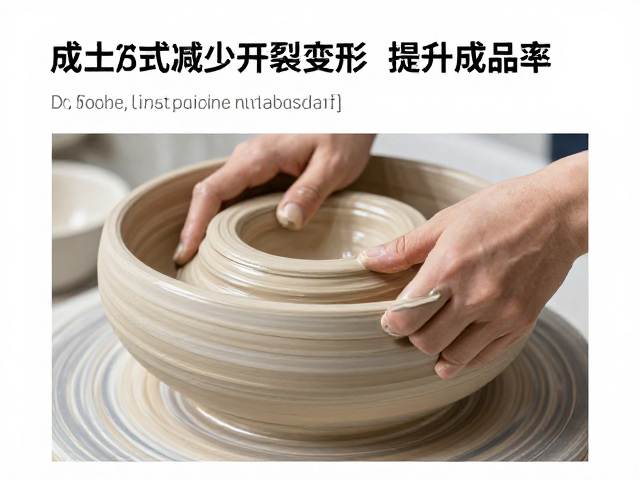
烧成过程中的升温速率、最高温度和保温时间是决定瓷土配方最终性能的关键参数。升温阶段需设置合理的斜率,特别是在石英晶型转变温度点(约573℃和870℃附近),体积变化剧烈,需减缓升温速率,让坯体内部应力充分释放,避免因热应力过大导致开裂。最高温度需根据配方中的熔剂含量确定,过高会导致坯体软化坍塌,过低则烧结不充分,强度不足。保温时间则有助于液相充分填充孔隙,促进晶体生长,提高致密度。通过精确控制烧成曲线,确保坯体在最佳温度区间内完成物理化学变化,可以显著提升成品率和质量稳定性。
冷却阶段的控制同样不容忽视,快速冷却会导致坯体内部产生热应力,引发裂纹或变形。特别是在莫来石晶体形成的温度区间,需缓慢冷却,让晶体结构稳定。此外,窑炉内的气氛控制也会影响成品质量。氧化气氛有利于铁元素的氧化,减少黑点;还原气氛则可能影响釉面光泽和颜色。通过监测窑内温度和气氛,及时调整燃料供给和助燃空气比例,可以确保烧成过程稳定,减少因气氛波动导致的成品缺陷。结合窑炉的热工制度,优化装窑方式,确保坯体受热均匀,进一步降低变形和开裂风险,实现高效稳定的生产。