
低温陶泥特性与收缩率控制
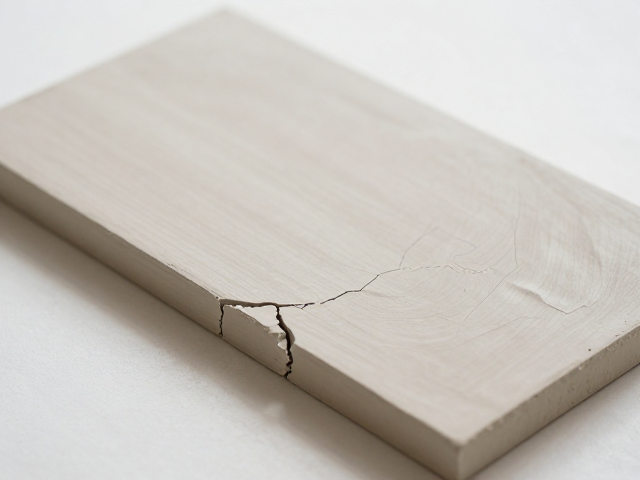
低温陶泥通常指烧成温度在800℃至1050℃之间的陶土,其矿物成分中石英含量较低,导致坯体在干燥和烧成过程中的线性收缩率相对较大。这种高收缩特性使得泥板在成型后极易因内部应力不均产生裂纹,特别是在进行折边等增加厚度的复杂造型时,不同部位的干燥速度差异会被进一步放大。若忽视这一物理特性,直接按照常规高温瓷土的处理方式操作,坯体在干燥初期就会出现贯穿性裂纹或干燥不均导致的隐性损伤,为后续工序埋下隐患。
针对收缩问题,首要步骤是精确计算泥料的水分比例。低温陶泥的理想含水量通常控制在18%至22%之间,过高的水分会导致干燥时间延长,增加开裂风险;而过低的水分则使泥料过于干硬,折边时容易因受力过大而断裂。在实际操作中,建议使用电子秤精准称量泥料重量,并通过揉泥机或手工反复揉压,确保泥料内部水分分布均匀,消除因干湿不均产生的内应力。此外,添加适量的熟料粉或氧化铝可以适度降低收缩率,提升坯体的机械强度,这是许多专业陶艺工作室常用的配方调整手段。
泥板成型与厚度均匀性
泥板的厚度一致性是避免开裂的基础条件。使用专业的泥板机或等宽的�面杖制作泥板时,应确保泥板厚度保持在5mm至8mm之间,过薄的泥板在折边时容易因拉伸过度而变薄断裂,过厚则会导致干燥缓慢,内外干燥速度不一致引发开裂。在�压过程中,力度需均匀平稳,避免局部过薄或出现厚度突变。制作完成后,泥板应放置在平整、无风、湿度稳定的环境中自然干燥,严禁使用吹风机或加热设备强行加速干燥,以免表面迅速失水收缩,而内部水分尚未排出,形成巨大的张力导致坯体崩裂。
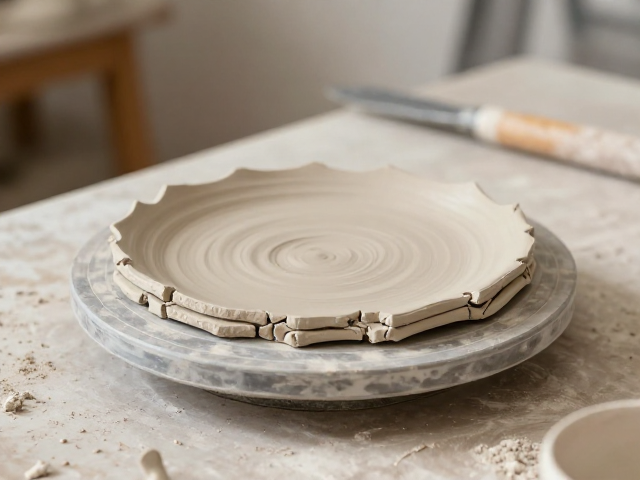
折边操作是低温陶泥造型中的关键环节,也是应力集中的重灾区。在进行折边前,需检查泥板边缘是否平整,若有毛糙或不规则处,应用刮板修整光滑。折边时,建议使用钝头的木制工具或专用折边棒轻轻压实连接处,使泥板与折边部分的泥料充分融合,消除接缝处的空隙。若折边角度较大,应在折痕处预先划出等距的细纹,再轻轻向内按压,使泥料在折叠时能够自然过渡,减少因挤压造成的局部堆积和应力集中。连接处必须涂抹适量的泥浆作为粘合剂,并确保泥浆与坯体湿度一致,以增强结合部的牢固性。
干燥环境与应力消除
干燥环境的控制对低温陶泥坯体的完整性至关重要。理想的干燥环境应保持室温在15℃至25℃之间,相对湿度在50%至70%,避免阳光直射和强风对流。对于大型或厚实的折边泥板作品,可采用半遮盖法进行干燥,即用塑料薄膜部分覆盖坯体,减缓表面水分蒸发速度,使内外干燥速率趋于一致。在干燥过程中,需定期观察坯体状态,若发现表面出现细微裂纹,应立即用湿海绵轻轻擦拭裂纹处,使泥料重新结合,并调整干燥环境,避免裂纹扩大。
为了进一步消除坯体内部的应力,可在干燥中期进行“回软”处理。当坯体表面干燥至皮革硬度时,用喷雾器均匀喷洒少量水分,再用塑料薄膜包裹密封,静置24至48小时。这一过程有助于水分向坯体内部均匀渗透,平衡内外湿度,缓解因干燥不均产生的内应力。回软后的坯体需再次进行缓慢干燥,确保每一寸泥料都处于均匀的应力状态下。通过这种精细的干燥管理,可显著降低折边泥板在后续烧成过程中因应力释放而导致的开裂现象。
修坯与烧成前的检查
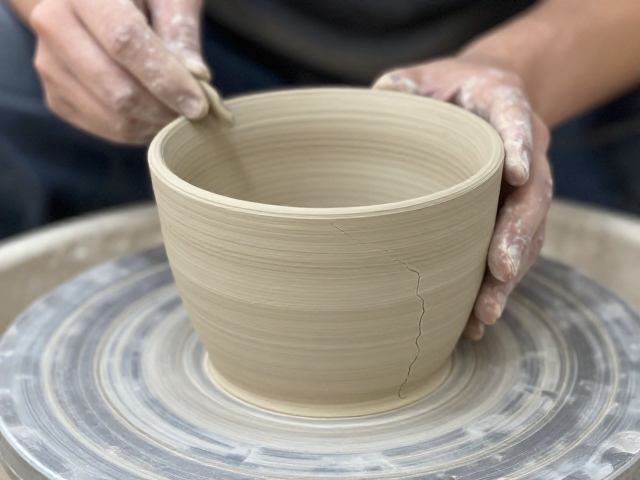
烧成前的修坯与检查是一道防线。在坯体完全干燥后,需仔细检查折边连接处、转角等应力集中区域,确认无裂纹、无脱节现象。对于细微的干燥裂纹,可使用同湿度泥浆进行修补,并用刮板轻轻抹平,确保表面光滑过渡。修坯过程中,应避免使用过于锋利的工具用力刮削坯体表面,以免破坏坯体结构,引入新的应力点。检查时,可轻轻敲击坯体,通过声音判断坯体是否均匀致密,若声音沉闷或发哑,可能暗示内部存在隐裂或密度不均,需重新评估干燥效果。
装窑与烧成过程中的升温曲线需严格遵循低温陶泥的特性。在100℃至300℃阶段,坯体中的残余水分和结合水开始排出,此阶段升温速度应极其缓慢,建议每小时升温不超过20℃,以允许水分平稳逸出,避免水汽膨胀导致坯体爆裂。进入400℃至800℃阶段,有机物燃烧及碳酸盐分解产生气体,需保持稳定的升温速率,避免温度骤变引发热震。通过精确控制升温曲线,配合均匀的窑炉温度分布,可最大程度减少因热应力导致的开裂,确保低温陶泥折边泥板作品的完整性与艺术表现力。