
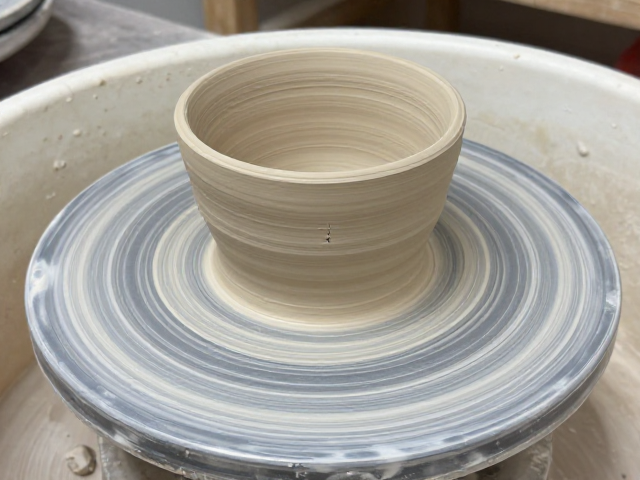
水分迁移与收缩应力控制
陶艺创作中,坯体干裂往往源于水分分布不均引发的内部应力失衡。在泥料从湿润状态向半干阶段过渡的过程中,水分会自发地从内部向表面迁移,若表面水分蒸发速度过快,而内部水分尚未稳定排出,坯体不同部位的收缩率便会产生差异。这种不均匀收缩会在坯体薄弱处形成巨大的拉应力,一旦超过泥料此时的抗张强度,裂纹便随之产生。因此,防治干裂的核心逻辑并非单纯地“加水”或“遮盖”,而是通过精细调控环境微气候,延缓并平衡水分的蒸发过程,让坯体整体以一致的速率进行体积收缩。
在实际操作环境中,相对湿度与温度是决定干燥效率的关键变量。理想的半干定型环境应保持相对湿度在50%-60%之间,避免强风直吹或阳光暴晒。许多创作者常犯的错误是将坯体直接放置在通风口或空调出风口附近,这种局部快速失水会导致表层迅速硬化形成硬壳,而内部仍处于湿润状态,随着后续干燥,硬壳与内部收缩不一致极易导致开裂或变形。通过使用加湿器、湿布覆盖或将坯体置于封闭箱体内定期通风的方式,可以构建一个相对稳定的微环境,使水分迁移过程更加平缓可控,从而从物理机制上降低开裂风险。
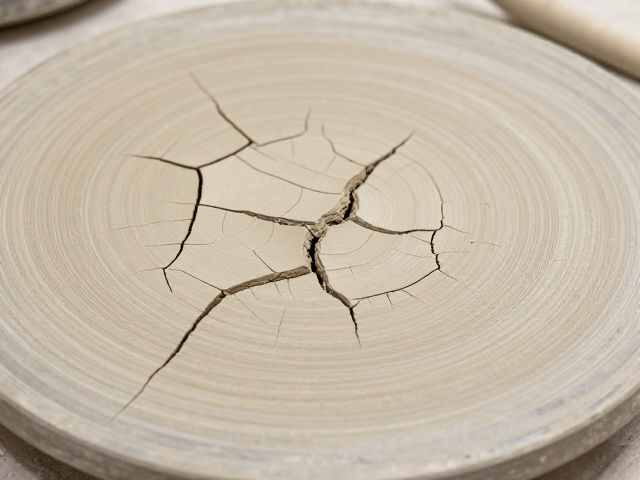
半干阶段的物理特性与定型时机
半干阶段,又称皮革硬度状态,是陶艺制作中最为关键的成型节点。此时坯体已失去大部分自由水,但仍保留少量结合水,质地变得坚硬且具有一定的韧性,像皮革一样可切割、打磨且不易变形。准确判断这一状态需要依赖严密的触感经验:手指轻按坯体表面无明显压痕,但用力按压能感受到细微的弹性;坯体不再粘附工具,且声音清脆。若在此阶段强行进行修坯、粘接或精细雕刻,极易因坯体强度不足导致塌陷,或因应力释放不均引发隐性裂纹,这些缺陷在后续烧制过程中会彻底暴露,导致作品报废。
掌握半干定型的关键技巧在于“等”与“稳”。许多初学者急于完成作品,往往在坯体尚软时进行复杂操作,或者在坯体过干时强行修整。正确的做法是,在完成主体塑形后,将坯体置于平整、无震动的台面上自然阴干,期间需定期翻转坯体,确保各面受光、受风均匀,避免单面干燥导致扭曲。对于大件或厚壁作品,可采用分段干燥法,即先让厚壁部分通过覆盖湿布减缓干燥,再逐步移除覆盖物,使厚薄部分干燥速率趋于一致。这种对物理状态的精准把控,能最大限度地减少因应力集中产生的结构性缺陷。
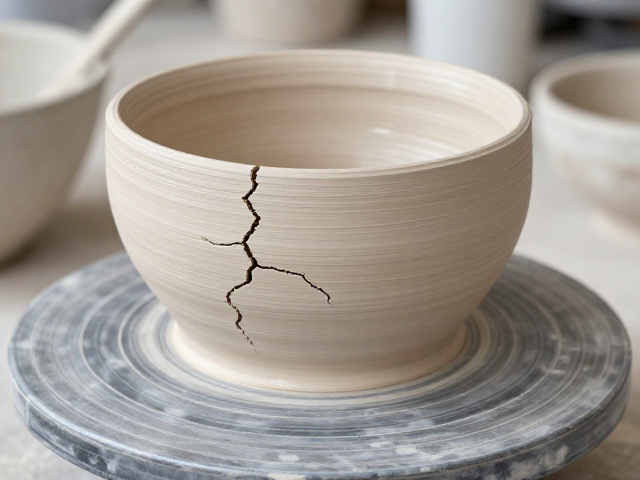
工艺细节与应力释放管理
除了环境控制,坯体内部的应力释放同样至关重要。在揉泥、拍打、切割等制作过程中,泥料内部会产生复杂的内应力。若不在半干阶段通过特定手法释放这些应力,裂纹会在后续干燥中自发形成。例如,在制作厚底薄壁的器皿时,底部与壁面的连接处是应力集中区。在此阶段,应使用钝头工具对接缝处进行反复压实和打磨,使泥料纤维充分融合,消除空隙。同时,避免在坯体半干状态下进行剧烈的温度变化操作,因为热胀冷缩会加剧内部应力,导致已有微小瑕疵扩大为明显裂纹。
此外,修坯时的力度与工具选择直接影响坯体的最终完整性。在半干阶段修坯时,应使用较宽的刮刀或修坯刀,以较小的接触面积和均匀的压力去除多余泥料。避免使用尖锐工具对同一部位进行反复刮削,因为这会破坏坯体表面的致密层,形成新的应力集中点。对于存在潜在裂纹风险的区域,可采用“补泥法”进行局部加固,即用同种泥料调至半干状态,像敷面膜一样贴合在裂纹处,再用工具轻轻压平,使修补处与原坯体融为一体。这种被动的修复与主动的应力管理相结合,能显著提升坯体在干燥过程中的结构稳定性。