
气窑烧制盐浴处理的干燥关键与坯体控制
盐浴烧制是一类特殊的陶瓷装饰工艺,其核心在于在高温环境下,盐料分解产生的气体与坯体表面釉层发生复杂的物理化学反应,形成独特的结晶或肌理效果。然而,这种工艺对坯体的前期处理有着极高的要求,尤其是干燥环节。若坯体含水率控制不当,在气窑升温过程中,水分急剧汽化产生的膨胀压力极易突破坯体结构强度,导致开裂或表面起皱。因此,建立严密的干燥标准流程,是确保盐烧成品合格率的基础前提。
干燥过程并非简单的水分蒸发,而是坯体内部水分迁移与结构收缩的动态平衡。在气窑烧制前,坯体必须达到均匀的低含水率状态,通常建议控制在2以下。不均匀的干燥会导致坯体各部位收缩率不一致,产生内应力。当坯体进入窑炉受热时,这些内应力无法及时释放,便会沿着薄弱点爆发,形成肉眼可见的裂纹或因局部变形导致的表面褶皱。忽视这一环节,后续的任何烧成技巧都难以弥补坯体本体的缺陷。
科学干燥法:环境控制与水分梯度管理
环境温湿度是决定干燥质量的外部变量。理想的干燥室应保持温度在20至25摄氏度之间,相对湿度维持在50%至60。这种温和且稳定的环境能避免水分从坯体表面过快蒸发,迫使内部水分向表面缓慢迁移,从而减少表面硬化造成的龟裂风险。若环境过于干燥或通风过强,表面迅速结壳,内部水分受阻无法排出,坯体内部积聚的压力会直接撑破表层,形成针孔或裂纹。
干燥过程中需实施分段管理,避免一次性快速脱水。新成型的坯体应先置于阴凉通风处自然阴干24至48小时,待坯体表面水分初步散失、触感变硬后,方可移至干燥室。在此阶段,需定期检查坯体各部位的干燥程度,特别是厚薄交接处和底部,这些区域容易因水分残留而产生应力集中。通过定期翻动坯体,确保四面受热与通风均匀,消除因接触面封闭导致的“底湿”现象,这是防止烧制后期变形起皱的关键步骤。
盐烧工艺特性对坯体状态的影响机制
盐浴烧制过程中,碳酸钠等盐料在高温下分解为挥发性气体,这些气体在坯体表面形成一层薄薄的液膜或反应层。如果坯体干燥不充分,残留的水分会与盐气发生剧烈反应,导致釉面起泡、针孔或表面粗糙不平。此外,盐气具有较强的腐蚀性,若坯体存在细微裂纹,盐气会渗入裂纹内部,加剧裂纹的扩展,甚至导致坯体在冷却过程中断裂。因此,坯体的致密性和完整性在烧制前必须得到严格确认。
坯体的吸水性也是影响盐烧效果的重要因素。干燥程度直接影响坯体的吸釉率和表面吸附能力。干燥过度的坯体吸釉过快,可能导致釉层堆积不均,在盐气作用下形成流挂或橘皮纹;干燥不足的坯体则因水分汽化阻碍盐气附着,导致釉面发色不均或出现白斑。掌握坯体的最佳干燥状态,即“干而不燥,润而不湿”,是获得均匀盐烧纹理的核心。需通过反复试验,确定不同泥料配方在当前气候条件下的最佳干燥时长和湿度指标。
常见缺陷分析与干燥环节排查
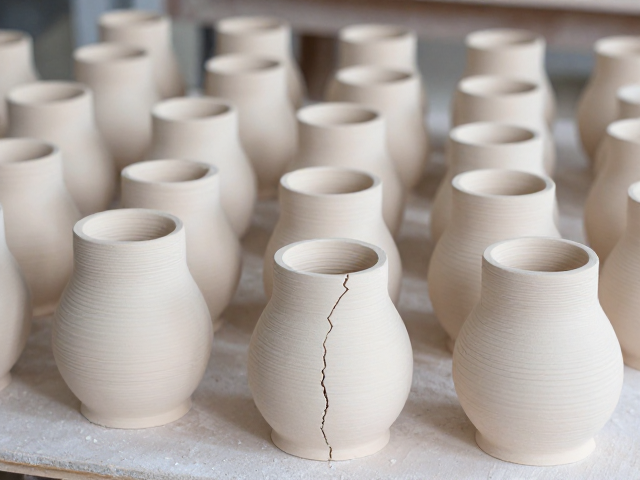
开裂是盐烧过程中最常见的缺陷,其主要成因多为干燥不均或升温过快。若裂纹呈网状分布,通常源于干燥过程中表面硬化过快;若裂纹呈直线状且贯穿坯体,则多因坯体内部存在隐性应力或干燥不彻底。起皱现象则多发生在釉面,表现为表面出现细微的波浪纹或褶皱,这往往是因为坯体表面残留水分与釉料反应,或坯体干燥后吸釉过快导致釉层收缩不一致。排查时需从干燥室环境、坯体摆放方式及干燥时长多方面入手,逐一排除隐患。
除了开裂和起皱,坯体表面出现麻点或气泡也可能与干燥环节有关。若干燥过程中坯体表面沾染灰尘或杂质,或在干燥后期环境湿度波动过大,可能导致表面吸附异常水分,进而在烧制时形成缺陷。此外,坯体在干燥过程中若受到外力触碰或震动,即使未立即开裂,也可能形成微细暗伤,在盐烧高温下扩展为明显缺陷。因此,干燥期间的轻拿轻放和环境洁净度同样不可忽视,需建立标准化的操作规范,减少人为因素干扰。