
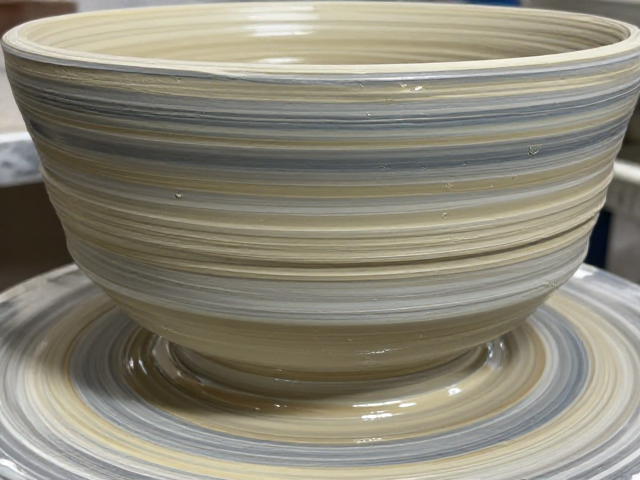
厚层堆绘技法的物理特性与视觉张力构建
厚层堆绘并非简单的颜料堆积,而是利用釉下彩料中氧化铁、氧化钴等金属氧化物与高岭土、石英等基础原料混合后,通过控制水分与粘合剂比例,形成具有特定流变性的膏状介质。这种介质在干燥过程中会产生体积收缩,若堆绘厚度超过临界值,极易因内部应力不均导致开裂或剥落。工匠通常使用竹片、牛角或特制毛笔,将调制好的彩料像雕塑一样在素坯上进行堆砌,每一层的厚度需严格控制在0.5至2毫米之间,以确保烧成后能形成饱满且稳定的立体形态。
视觉上的张力来源于光线在凹凸不平的釉面下的折射与漫反射。当窑炉温度升至1300摄氏度左右时,釉层熔融流动,覆盖在堆绘的厚彩之上。厚层部分因釉层覆盖较厚或彩料本身膨胀系数差异,会在表面形成微小的起伏和色阶变化,这种“堆”出来的体积感打破了传统平面绘画的局限。工匠需精准计算彩料的收缩率,通常在晾干阶段预留出10%-15%的收缩空间,避免入窑后因剧烈收缩导致图案变形或坍塌,从而在成品上呈现出类似浮雕般的立体视觉效果。
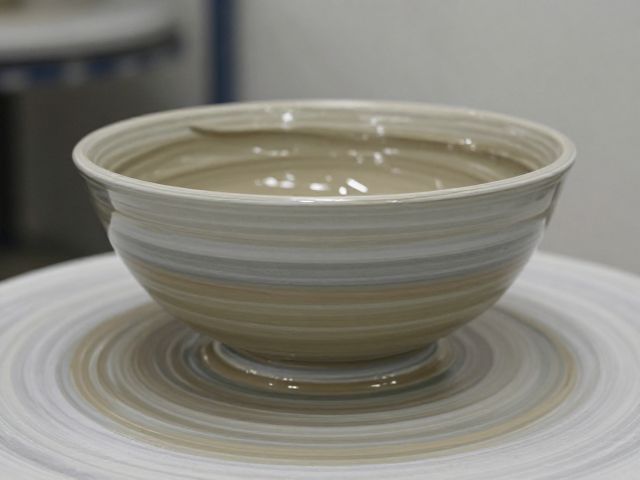
泥浆浓度对釉面流动性与呈色稳定性的决定性作用
泥浆浓度直接决定了釉下彩在高温下的流动性特征,进而影响最终的呈色均匀度与边缘清晰度。理想的泥浆浓度通常保持在40%-45%的固含量范围,这一区间内的浆料既具备足够的附着力,能在素坯上保持堆绘形态,又在烧制初期能适度流动以填补空隙。若浓度过低,浆料过于稀薄,堆绘层次无法维持,烧成后图案模糊不清,缺乏立体感;若浓度过高,浆料过于干硬,在高温下无法与釉层充分融合,容易形成颗粒状堆积或产生气泡缺陷,严重影响作品的细腻程度。
水分含量的微调是控制泥浆浓度的关键手段,通常通过添加适量的羧甲基纤维素钠(CMC)或乙基纤维素等有机粘合剂来调节流变性。在实际操作中,工匠会使用标准粘度计测量浆料的粘度,确保其在不同季节和温湿度环境下保持一致。例如,在高温天气下,水分蒸发快,需适当增加粘合剂比例以防止浆料过快失水变干;而在潮湿环境下,则需减少水分,避免浆料过稀导致流淌失控。这种严密的物理参数控制,是保证每一件厚层堆绘作品在呈色上达到预期效果的基础,也是传统技艺中经验数据与现代材料科学结合的重要体现。
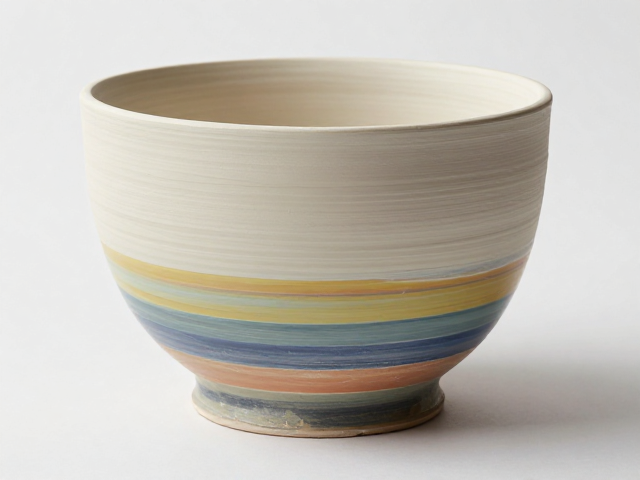
素坯吸水性与堆绘手法的协同作用机制
素坯的吸水速度直接影响厚层堆绘时的操作窗口期。未经施釉的素坯具有多孔结构,会迅速吸收彩料中的水分。若素坯过湿,彩料无法附着,堆绘时容易塌陷;若素坯过干,吸水过快会导致彩料表面迅速结皮,内部水分被锁住,烧成时易产生爆裂或针孔。因此,工匠需根据环境湿度,将素坯放置在特定的晾坯室中,控制其含水率在3%-5%之间,这是进行厚层堆绘的最佳状态。
在堆绘过程中,手部力度与运笔速度需与素坯的吸水性形成动态平衡。使用较硬的笔刷快速勾勒轮廓,利用素坯的吸附力固定位置,随后用较软的笔或刮刀进行厚填。每一次堆叠后,需短暂停留观察表面干燥情况,必要时用喷雾轻微润湿表面,以延缓干燥过程,使彩料内部水分分布均匀。这种对材料物理特性的敏锐感知和精准操控,是厚层堆绘技法得以成立的核心,也是区分普通装饰与艺术创作的关键所在。
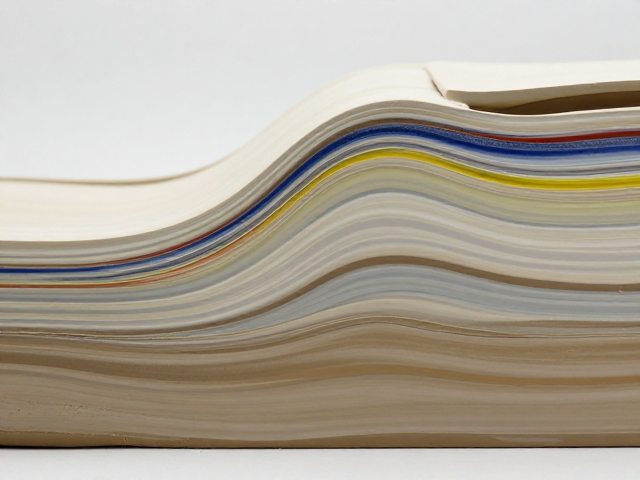
烧成曲线对厚层结构与釉面结合的影响
烧成过程中的升温曲线对厚层堆绘作品的最终质量起着决定性作用。在1000-1200摄氏度的氧化阶段,彩料中的有机粘合剂完全分解,此时需保持缓慢升温,避免内部气体急剧膨胀导致厚层结构破裂。随后在1250-1300摄氏度的高温阶段,釉层开始熔融,此时堆绘的厚彩部分与釉层发生物理结合。若升温过快,釉层覆盖在厚彩上时可能因彩料内部气体逸出而产生气泡或凹陷,破坏画面的平整度。
冷却阶段的速率控制同样至关重要。快速冷却可能导致釉层应力过大而开裂,而慢速冷却则有助于釉面形成玻璃质感的光泽。对于厚层堆绘作品,通常采用分段冷却策略,在600摄氏度左右设置保温平台,释放内部应力,再缓慢降至室温。这种精细的热工处理,确保了厚层彩料与釉层在微观结构上的紧密结合,使作品在历经高温洗礼后,依然保持形态稳定、色泽温润,展现出独特的艺术魅力。