
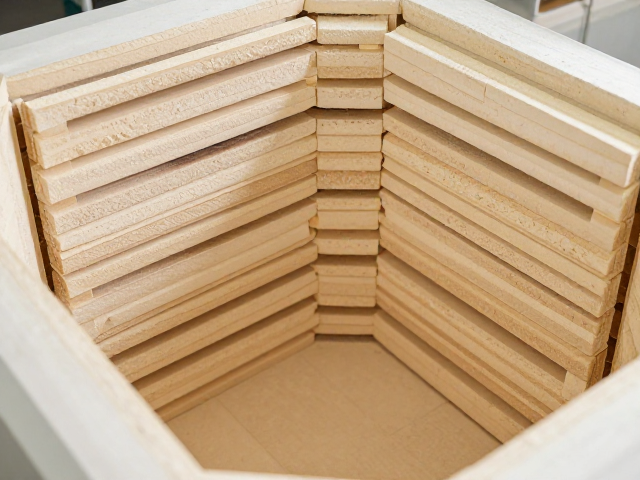
电窑保温降温操作的核心逻辑与热力学基础
电窑的保温性能直接决定了烧成过程中的热效率与温度稳定性,其核心在于减少窑内热量向外界环境的散失。在升温与降温阶段,窑壁保温层承担着维持内部热场均匀性的关键角色。传统的耐火砖结构虽然耐高温,但热容较大,导致升温缓慢且能耗较高。现代电窑设计中,轻质高铝保温砖或陶瓷纤维模块逐渐替代部分重型耐火材料,利用其低导热系数特性,显著降低窑壁表面的温度,从而提升整体热效率。这种材料选择并非随意,而是基于材料在高温下的体积稳定性及抗热震性能的综合考量。
降温操作同样需要严密的热力学计算支持,骤冷会导致窑体结构产生热应力,进而引发裂纹或剥落。在自然冷却过程中,窑内空气对流会带走热量,但这一过程不可控。若需加速降温,需通过控制通风口开度来调节气流速度,避免局部过冷。保温层的完整性在此阶段尤为重要,任何缝隙或破损都会导致热量流失不均,造成产品受热不均。因此,定期检查保温层的贴合度与完整性,是确保烧成质量的基础步骤。
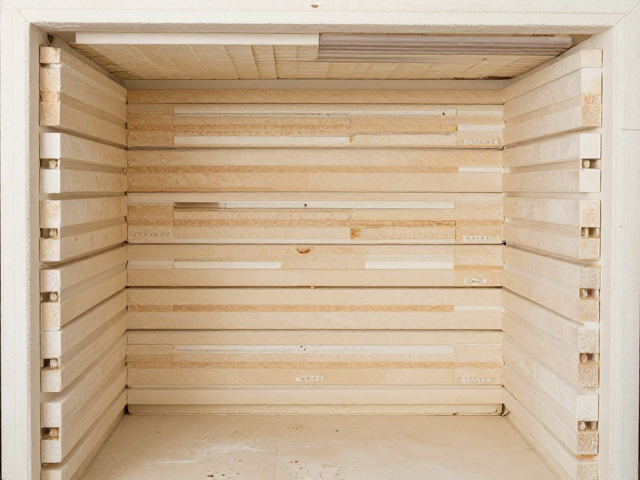
窑壁保温层的材料选择与结构优化策略
保温层的材料选择需严格依据电窑的最高使用温度及工作频率。陶瓷纤维模块因其优异的高温稳定性和低蓄热特性,成为高温电窑的首选材料。其安装需遵循严密的拼缝处理规范,通常使用专用高温锚固件固定,并在接缝处置入耐火纤维毯,以消除热桥效应。相比之下,轻质耐火砖适用于中低温区或需要较高机械强度的部位,但其厚度需经过精确计算,以确保既满足隔热需求又不增加过重的窑体负荷。
结构优化还包括保温层与加热元件之间的间距设计。过近会导致加热元件散热受阻,局部过热;过远则降低热效率。通常建议保持适当的热辐射距离,使热量通过辐射与对流均匀传递至窑床。此外,窑顶与窑壁的保温层厚度分布应根据热场模拟结果进行差异化设置,通常窑顶因热量上升易积聚高温,需加强保温,而窑底因承重需求,保温材料需兼顾强度与隔热性能。这种精细化设计能显著提升窑炉的热场均匀性,减少温差带来的产品缺陷。
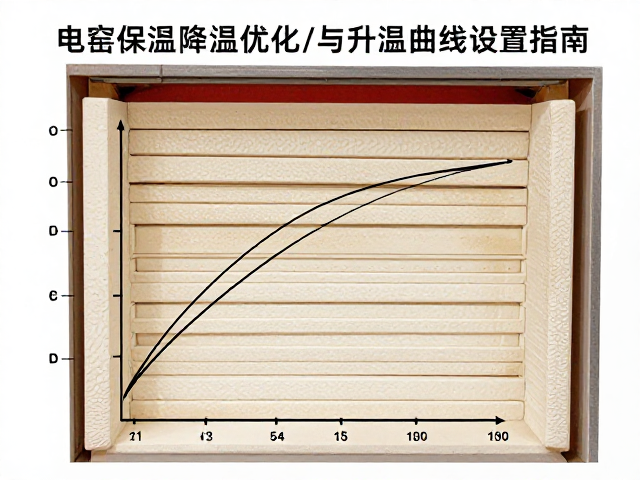
升温曲线的科学设置与阶段控制
升温曲线的设置需根据陶瓷坯体的物理变化特征进行分段控制。在室温至300℃区间,主要任务是排除坯体中的物理水与结晶水,此阶段升温速率宜控制在50-80℃/小时,避免水分急剧蒸发导致坯体开裂。进入300-900℃区间,有机物燃烧及碳酸盐分解反应剧烈,需保持平稳升温,速率可维持在80-100℃/小时,确保气体顺利排出,防止窑内气氛紊乱。
900℃以上至最高烧成温度区间,坯体开始发生烧结与液相生成,升温速率可适当加快,通常设置为100-150℃/小时,以缩短烧成周期。然而,这一阶段的升温需结合具体釉料配方进行调整,某些特殊釉料在相变过程中对温度变化敏感,需设置保温平台以稳定晶体生长。保温时间的设定并非固定值,而需根据窑炉装载量、坯体厚度及釉料特性动态调整,确保热透与反应充分。
降温过程的热管理与应力释放
降温阶段的热管理对成品表面质量具有决定性影响。在900℃至600℃区间,石英晶型转变频繁,体积变化剧烈,需设置缓慢降温或保温平台,以释放内部应力,防止产品开裂或变形。此阶段的降温速率建议控制在50-80℃/小时,避免温度骤变导致结构破坏。窑内气氛在此阶段也需保持稳定,防止氧化或还原反应对釉面产生不良影响。
600℃以下,坯体结构已基本稳定,降温速率可适当加快,可设置为100-150℃/小时,以提高生产效率。但需注意,当窑温降至100℃左右时,应完全停止强制通风,依靠自然冷却至室温,以消除残余热应力。过快降温可能导致釉面出现微裂纹或光泽度下降。此外,降温过程中需监控窑壁温度,若发现局部温度异常升高,需检查保温层是否受损或加热元件是否故障,确保降温过程的安全与稳定。