
方盘拉坯成型的核心技法与泥料特性
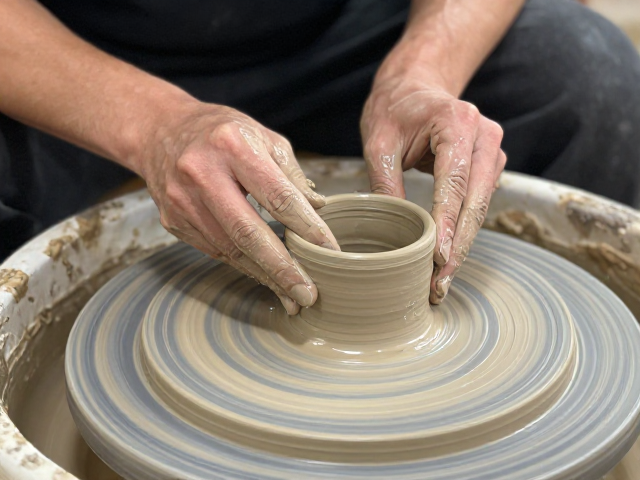
方盘拉坯并非传统圆形器皿的简单拉伸,而是需要在转轮高速旋转中通过指尖与工具对泥料施加多维度的侧向推力,使原本圆柱状的泥坯逐步延展为方形或矩形结构。这一过程对泥料的可塑性要求极高,通常选用含砂量适中、颗粒均匀的高岭土或瓷土,并需经过陈腐处理以消除内部应力,确保泥料在受到非对称受力时仍能保持结构稳定,避免在成型中途出现塌陷或断裂。
成型过程中,工匠需双手配合,一手固定底部中心点以提供支撑力,另一手通过指腹感受泥壁厚度,利用刮板或专用竹刀定期修整内壁,保持四方棱角分明且线条流畅。由于方形结构在旋转受力下极易因重心不稳而变形,因此拉坯时需严格控制转轮转速,采用低速慢拉的方式,让泥料分子在缓慢的应力释放中重新排列,从而形成致密且均匀的坯体结构,这是后续烧制后不渗水的基础物理条件。
修坯精修与密度提升的关键步骤
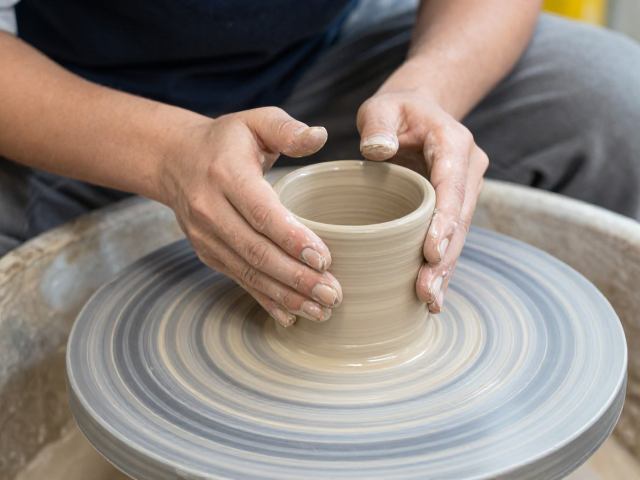
拉坯定型后的方盘坯体表面往往存在细微的凹凸不平,修坯是提升成品美观度与实用性的关键环节。使用锋利的修坯刀沿内壁由下至上均匀削去一层薄泥,去除因拉坯形成的螺旋纹和气泡,使内壁光滑如镜。此时需特别注意边角部位的处理,利用弧形刮板对方形转角进行圆润过渡或锐角定型,既保证了视觉上的几何美感,又避免了因应力集中导致的开裂风险。
修坯完成后,坯体的密度得到了显著提升,但此时仍不具备防水能力。工匠需使用牛角刀或硬质塑料片对坯体进行反复压光处理,这一动作能将泥料颗粒间的空隙进一步挤压闭合,形成致密的表层结构。压光时需保持力度均匀,特别是在方盘底部与足圈连接处,需重点加固,确保整体坯体的致密度一致,为后续吸水率的降低奠定微观结构基础。
素烧与釉烧的热力学控制
烧制过程是决定方盘是否渗水的决定性环节。素烧阶段需将温度缓慢升至800-900摄氏度,此阶段主要目的是去除坯体内的有机物质和结晶水,使坯体具备足够的强度以承受釉料的重压。由于方盘结构复杂,升温曲线需格外平缓,避免因内外温差过大导致坯体开裂,素烧后的坯体应呈现均匀的灰白色,无黑心或裂纹现象。
釉烧则是形成防水釉层的核心步骤。选用长石、石英、高岭土等配制的透明釉或白釉,通过浸釉或喷釉方式均匀覆盖坯体。入窑后,温度需逐步升至1200-1400摄氏度(具体视瓷土种类而定),釉料在高温下熔融成玻璃态,填充坯体表面的微孔,形成致密、光滑且不透水的玻璃质层。冷却过程中需控制降温速率,防止釉面因热应力产生惊釉或开裂,确保釉层与坯体紧密结合,达到物理意义上的完全防渗效果。
实用性与美学平衡的设计逻辑
方盘在实用功能上需兼顾盛放物品的稳定性与清洗便利性。底部足圈的设计需合理计算受力面积,确保盘体放置平稳,不易倾倒。内壁的倾斜角度通常控制在30-45度之间,既便于取放物品,又有利于水流冲刷,避免食物残渣残留。此外,方盘边缘可做轻微内卷处理,防止液体溢出,同时提升握持时的舒适度,体现工艺对人机工学的细致考量。
美学表现上,方盘讲究“方中寓圆,刚柔并济”。四角的处理既可是锋利的直线以显挺拔,也可做微弧处理以显温润。釉色的选择需与器型相得益彰,单色釉能凸显线条的流畅与几何之美,而开片釉则能通过裂纹变化增添岁月质感。在光线下,致密的釉面能呈现温润如玉的光泽,配合方正的造型,营造出静谧、雅致的视觉体验,使器物兼具日常使用的功能性与艺术欣赏的价值。