
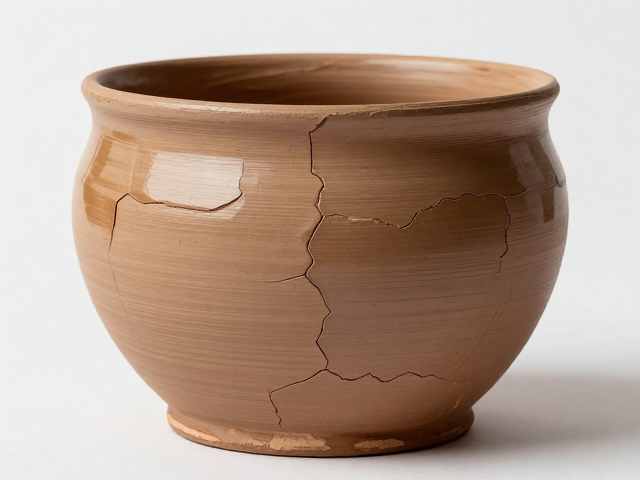
超高温烧成中粘土釉面剥落的微观机理
超高温烧成环境通常指1200℃至1400℃及以上的烧成区间,在此高温条件下,陶瓷坯体与釉层均处于高度熔融或半熔融状态。粘土作为基础原料,其矿物组成中的高岭石、埃洛石等含水铝硅酸盐在脱水分解后形成莫来石骨架,若坯体在高温下软化点过低,会导致整体结构强度下降。釉层在熔融过程中会形成玻璃相,若两者在高温下的粘度匹配度不佳,釉层无法均匀铺展或产生过大的内应力,便会在冷却阶段因应力释放不均而出现开裂或剥落。
剥落现象的核心在于界面结合力的丧失。在快速升温过程中,坯体内部的结晶水或碳酸盐分解产生的气体若无法及时排出,会在坯釉界面处形成气孔。这些气孔在高温下成为应力集中点,当釉层的收缩率大于坯体时,釉层会受到压应力,反之则受拉应力。一旦应力超过釉层的抗拉强度或坯釉界面的结合强度,微观裂纹便会迅速扩展,最终导致宏观层面的釉面剥落。这种物理失效并非单一因素造成,而是热力学与动力学过程共同作用的结果。
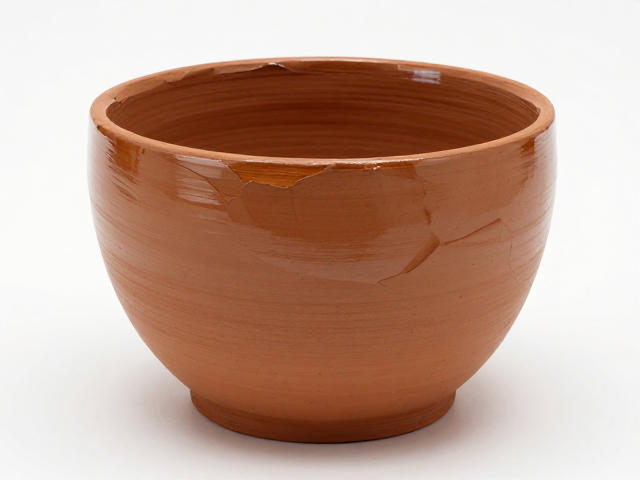
干燥收缩率对坯釉结合力的决定性影响
干燥收缩是陶瓷成型后水分蒸发导致颗粒间距离缩短的过程,其收缩率直接决定了坯体的最终尺寸精度和内部孔隙结构。过高的干燥收缩率会导致坯体在干燥过程中产生较大的内应力,若干燥制度不合理,坯体内部极易形成微裂纹。这些微裂纹在后续烧成过程中不仅不会愈合,反而会成为釉层剥离的起始源。控制干燥收缩率,实质上是控制坯体在低温阶段的结构致密性和均匀性,确保坯体在进入高温区前具备足够的机械强度以支撑釉层。
粘土原料的颗粒级配与含水量是调控干燥收缩的关键参数。细颗粒含量过高会显著增加比表面积,增强颗粒间的范德华力,从而加剧干燥收缩。通过优化球磨细度,适当增加粗颗粒比例,可以构建更稳定的骨架结构,降低整体收缩率。同时,干燥过程中的温湿度梯度必须平缓,避免表面干燥过快而内部仍潮湿,这种“外干内湿”的状态会导致严重的扭曲和开裂,进而破坏釉面的完整性。
原料配方优化与工艺参数的协同控制
针对高收缩率粘土,引入低收缩或无收缩原料是常见的改性手段。例如,添加石英或熟料(煅烧后的粘土)可以作为骨架材料,抑制坯体在干燥和烧成初期的收缩。石英在573℃发生晶型转变时伴随体积膨胀,这一膨胀效应可有效抵消粘土干燥收缩带来的尺寸变化。然而,熟料的加入比例需经过严格计算,过多会降低坯体的致密度,影响最终产品的吸水率和强度。因此,需根据粘土的具体塑性指数和烧成温度曲线,动态调整骨料与结合相的比例。
烧成曲线的设计必须与坯釉收缩特性紧密耦合。在低温阶段(200℃-600℃),应设置较长的保温时间,确保有机物挥发和结晶水彻底排出,减少气体对坯釉界面的侵蚀。进入高温阶段后,升温速率应根据釉料的熔融特性进行调整,避免釉料过早熔融封闭坯体表面气孔,导致内部气体膨胀冲破釉层。冷却阶段同样关键,缓慢冷却有助于减少热应力,但若冷却过快,釉层中可能析出大量微晶,增加脆性,诱发剥落。
检测方法与过程监控体系
准确测定干燥收缩率是预防剥落的前提。国家标准GB/T 3810.3-2016《陶瓷砖试验方法 尺寸、表面质量的检验》中规定了严密的尺寸测量流程。使用高精度卡尺或激光测距仪,对干燥前后及烧成后的试样进行多点测量,计算线性收缩率。对于高精度控制,可采用热膨胀仪记录坯体在升温过程中的实时长度变化,生成热膨胀曲线,从而精确识别收缩发生的温度区间和收缩量。
在线监测技术的应用有助于实现过程控制的实时化。红外热成像技术可实时监测窑炉内坯体的温度分布,识别局部过热或冷却不均区域。结合应变传感器,可监测坯体在干燥窑内的形变情况,一旦发现收缩异常,立即调整风速或湿度参数。这种数据驱动的控制模式,能够显著降低因批次间原料波动导致的剥落风险,确保产品质量的稳定性。