
坑窑烧制工艺的核心原理与燃料选择
坑窑,又称柴烧窑或土窑,是中国传统陶瓷烧制中极具代表性的窑炉形式,其核心在于利用木材等固体燃料在有限空间内燃烧产生的高温与复杂气氛变化。这种烧制方式不依赖现代电窑或气窑的精准控温,而是高度依赖烧窑师傅对火候、风向及燃料投放节奏的经验判断。木材中的纤维素和木质素在高温裂解过程中,会释放出大量的碳氢化合物,这些物质在缺氧环境下不完全燃烧,形成还原气氛,这是形成柴烧独特釉面肌理的关键。
燃料的选择直接影响窑内温度的曲线和最终的呈色效果。硬木如荔枝木、龙眼木因其密度大、燃点高、火焰稳定,常被视作优质燃料,而软木如松木则燃烧速度快,适合快速升温阶段。在实际操作中,窑工会根据窑炉的大小和预期烧成温度,计算所需燃料的总量,通常每窑需消耗数吨至数十吨木材。燃料中的矿物质成分也会随火焰飘移,落在坯体表面,与釉料发生物理化学反应,形成自然落灰和铁点,这是人工无法完全复刻的自然美感。
还原焰控制的火候技巧与观察方法
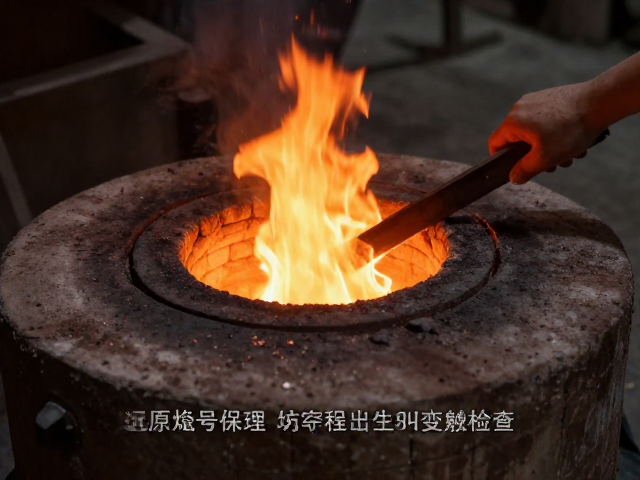
还原焰的控制是坑窑烧制中最具挑战性的环节,其本质是人为制造窑内缺氧环境,使釉料中的金属氧化物(如铁、铜)发生价态变化,从而呈现出深沉厚重的色泽。在氧化阶段结束后,随着燃料的大量投入,窑内氧气被迅速消耗,二氧化碳浓度升高,此时需通过调节窑门或通风口的大小,严格控制进氧量,使火焰呈黄白色或橙红色,而非明亮的蓝色或白色。
观察还原焰的状态主要依靠窑窗和经验丰富的窑工直觉。当火焰在窑内流动平稳,无明显窜火或扑火现象,且窑内温度稳定上升时,说明还原气氛良好。若火焰发白且尖锐,通常意味着氧气过多,处于氧化状态;若火焰昏暗且伴有黑烟,则可能还原过度,导致釉面发黑或坯体疏松。窑工需定时记录窑温变化,通过热电偶或锥体指示器辅助判断,同时观察釉面光泽,还原初期釉面通常较为暗沉,随着还原时间的延长和温度的维持,釉面才会逐渐变得温润光亮。
裂纹产生的机理与预防性调整
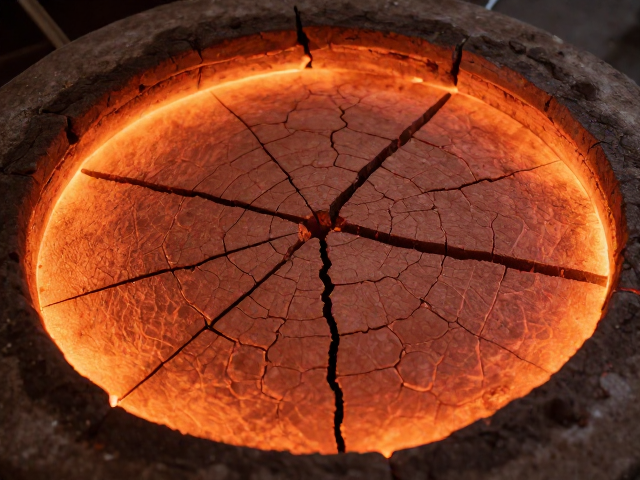
裂纹是陶瓷烧制中的常见缺陷,主要分为收缩裂纹和应力裂纹。收缩裂纹多发生在坯体干燥不充分或烧成初期升温过快时,坯体内部水分急剧蒸发产生蒸汽压力,导致坯体结构破坏。预防此类裂纹需严格控制坯体含水率,确保入窑前坯体完全干燥,同时在低温阶段设置平缓的升温曲线,让残余水分缓慢排出。
应力裂纹则更多源于釉料与坯体的膨胀系数不匹配或冷却过程中的温度骤变。在坑窑烧制中,由于温度分布不均,窑内不同位置的温差较大,容易在坯体内部形成热应力。为避免裂纹,需优化装窑方式,合理摆放匣钵,减少局部受热不均。此外,釉料的配方需经过严格测试,确保其在高温下的流变性与坯体相适应。在冷却阶段,应控制降温速率,避免急冷导致釉面崩裂,通常采用自然冷却或分段降温的方式,让应力逐步释放。
变形检查与成品评估技巧
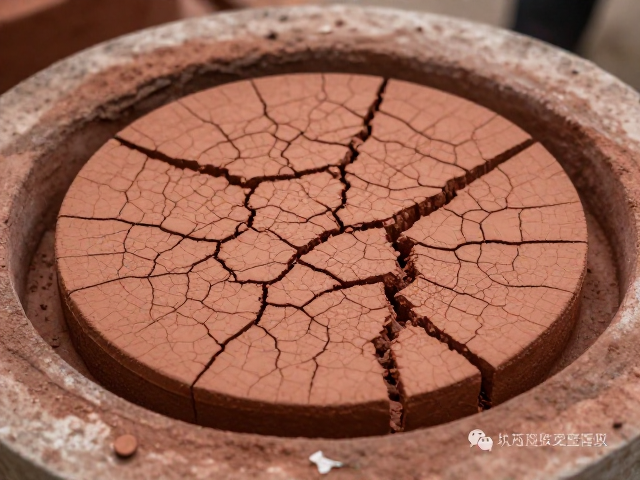
变形是坑窑烧制中另一大难题,主要由坯体在高温下软化、窑具支撑不足或装窑不平引起。检查变形需从多个维度进行,首先是直观测量,使用标准量具检测器物的高度、直径及壁厚变化,判断其是否超出允许误差范围。对于大件器物,还需检查其平面度,确保无翘曲现象。
除了尺寸测量,还需观察器物边缘和角落的细微变化,这些部位因受热和受力不均,最容易出现扭曲或塌陷。在检查过程中,可借助放大镜观察釉面是否有因变形导致的流淌不均或积釉现象。对于轻微变形,可通过后期打磨修整,但严重变形则需判定为废品。评估成品时,还需结合釉面色泽、落灰自然度及整体造型美感,综合判断其艺术价值和市场潜力,确保每一件作品都符合传统工艺标准与审美要求。