
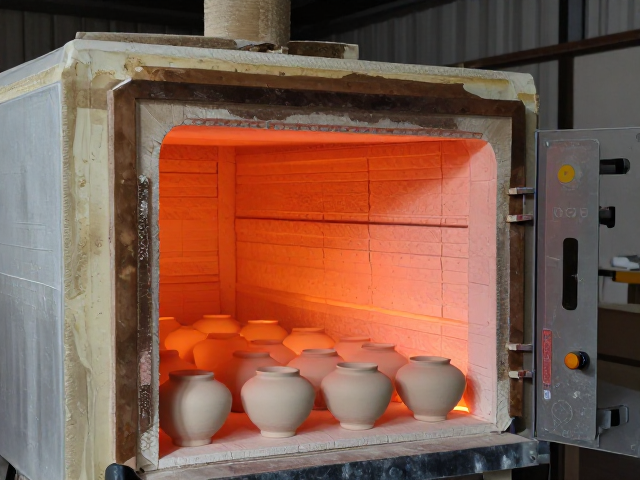
窑炉预热与排湿阶段的热力学控制
窑炉在装坯完成后,升温初期的核心任务并非追求温度攀升,而是通过低温段的等温或慢速升温过程,彻底排除坯体内部结合水及吸附水。炻器原料通常含有较高的石英成分,水分残留会导致坯体在受热不均时产生裂纹甚至爆裂。这一阶段需严格控制温度区间在室温至150℃之间,保持足够长的停留时间,使水分以蒸汽形式缓慢溢出,避免内部压力骤增破坏坯体结构。
实际操作中,排湿效果与窑炉的通风系统紧密相关。需定期检查排烟道及窑顶排气孔的通畅情况,确保湿气能顺利排出而非积聚在窑室内。对于大型窑炉,需计算不同装载量下的排湿时长,通常建议在此阶段保持较低的热源输出,观察窑室内的湿度变化,直至确认坯体水分含量降至安全阈值以下,方可进入后续升温程序。
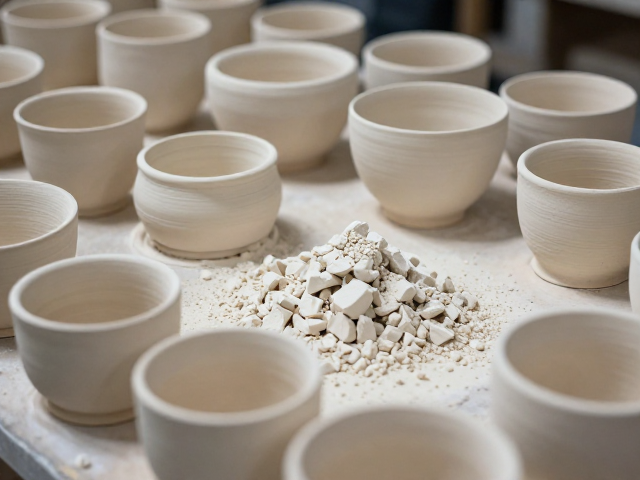
低温慢烧阶段的晶体转化与应力释放
当温度跨越150℃进入300℃至600℃区间时,坯体内部发生严重的物理化学变化,主要包括残余有机物的氧化分解以及石英在270℃及573℃附近的晶型转变。特别是573℃处的α-石英向β-石英转变伴随着显著的体积膨胀,若升温速率过快,极易因应力集中导致坯体开裂。因此,该阶段必须采用阶梯式升温策略,在关键相变点附近设置保温平台,让热量均匀渗透至坯体中心,促进应力松弛。
此过程中的升温曲线需根据坯体厚度及窑炉热工性能进行微调。较厚的炻器制品需要更长的等温时间以平衡内外温差。通过精确控制升温速率,例如保持在30-50℃/小时的速度,可有效减少因热震引起的隐性损伤。同时,有机物燃烧产生的气体需通过严密的窑内气流组织排出,防止还原性气氛过早形成或残留碳素影响最终釉面色泽,确保坯体结构致密且稳定。
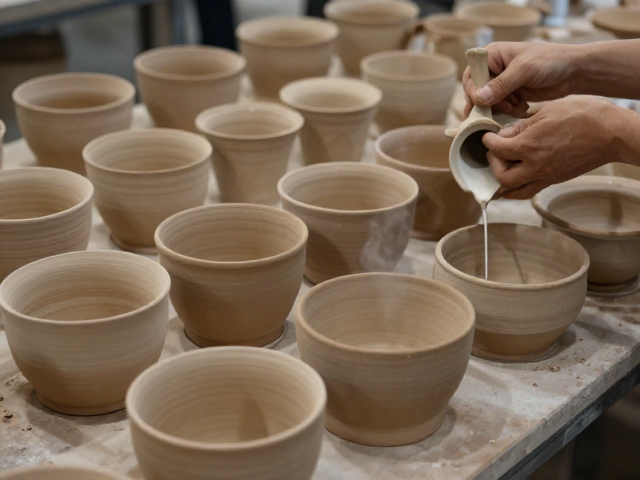
中温氧化与烧结初期的致密化过程
随着温度升至800℃至1000℃,坯体开始进入初步烧结阶段,颗粒间的接触点发生固相反应,气孔率降低,坯体强度显著提升。此时,原料中的长石等助熔成分开始软化,形成少量液相,填充颗粒间的空隙。这一过程对窑内气氛的稳定性要求极高,需维持充足的氧气供应以确保氧化反应充分进行,避免碳素残留影响釉面洁净度。
在1000℃至1150℃区间,液相量进一步增加,坯体收缩加速,致密化过程显著。此时需密切监控窑温均匀性,确保各部位升温速率一致,防止因局部过热导致变形或局部欠烧。通过调节燃烧嘴比例或电窑功率分布,维持稳定的热场环境,使坯体在整个加热过程中保持结构完整性,为后续高温熔融阶段奠定坚实的物理基础。
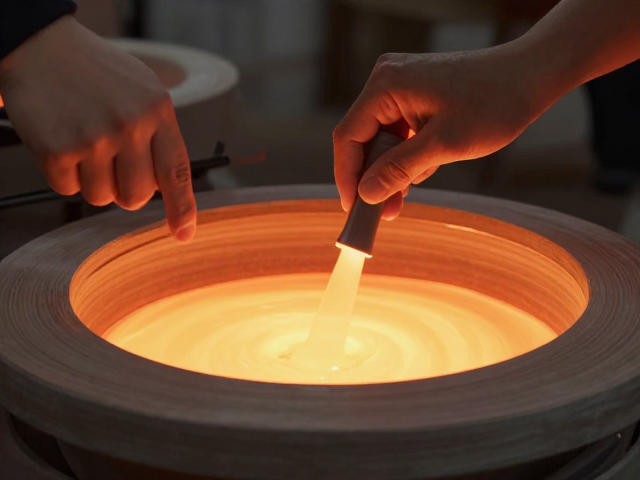
高温熔融与釉面形成的关键控制
当窑温突破1150℃进入1200℃至1260℃的主烧区间,炻器坯体发生完全的烧结,气孔率降至最低,吸水率符合低吸水率炻器标准。釉料在此温度下完全熔融,形成光滑的玻璃质层,与坯体发生化学反应形成牢固的釉坯结合层。此阶段的热工控制直接决定成品的密度、硬度及外观质感,需精确维持目标温度及保温时间,确保釉面流平且无针孔、气泡等缺陷。
高温段的升温速率可适当加快,但需避免温度骤升导致釉面起泡或坯体坍塌。保温阶段的时间长度需根据釉料配方特性进行调整,通常为数分钟至十余分钟,以确保釉层充分流动并消除表面张力不均。通过精准的热工调控,使成品达到预期的物理性能指标,如抗压强度及耐磨性,同时保证色泽均匀、釉面光洁,满足高品质炻器制品的使用需求。