
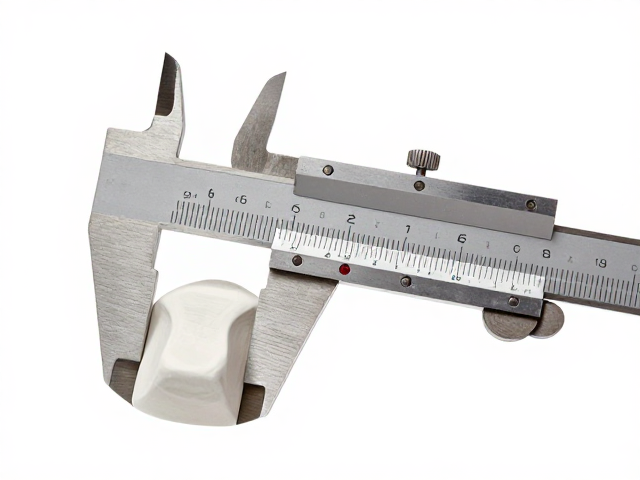
坯体卡尺的核心结构与测量原理
坯体卡尺通常由固定测砧、活动测杆、深度尺以及带有刻度或数显的读数装置组成,其核心设计逻辑在于通过两个平行的测量面夹持坯体,从而获取厚度数据。与测量外径或内径的游标卡尺不同,坯体专用卡尺的测头往往经过特殊打磨,部分型号采用圆弧状或微凸面设计,以贴合陶瓷、玻璃或金属坯体在成型过程中的自然曲面。这种结构特点使得它在接触不规则表面时,能够减少因点接触导致的测量误差,确保读数反映的是坯体在该位置的真实垂直厚度。
在实际操作前,必须确认卡尺的归零状态。将活动测杆完全闭合,观察刻度线是否对齐,若是数显型号,需按下归零键消除残余误差。对于带有微动装置的卡尺,应轻轻旋转微调旋钮,使测砧与测杆以极小的力度接触,避免因用力过猛导致坯体变形或测杆弯曲,进而影响后续数据的准确性。这一基础校准步骤是确保所有后续测量数据具备参考价值的先决条件,任何细微的初始偏差都会在薄壁制品中被显著放大。
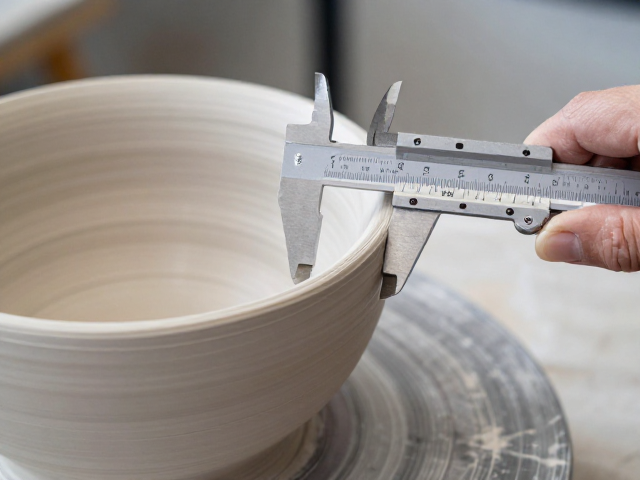
顺着器型曲面的贴合技巧
测量曲面坯体时,关键在于寻找两个测砧与坯体表面的最佳接触点。对于碗、盘或壶身等具有弧度变化的器型,不能强行将卡尺平压在表面,而应像使用游标卡尺测量外径那样,让卡尺的两个测量面分别轻触坯体表面的最高点或预设的测量基准线。操作时需保持卡尺主体与坯体切面垂直,通过轻微晃动卡尺寻找读数最小的稳定值,这一数值通常对应于两点间的最短距离,即垂直厚度。
针对深腹或异形曲面,需特别注意测杆的延伸角度。如果坯体内部空间狭小,需利用深度尺功能或选用短测杆型号,确保活动测杆能顺利伸入指定位置。在修整坯体时,工匠常采用“测后修整,修整后复测”的循环策略。先用卡尺读取当前厚度,若局部过厚,则用刮刀或修坯刀在对应区域进行微量削薄,随后再次测量直至数值落在工艺允许的公差范围内。这种动态调整过程,能够精准控制坯体各部位的受力均匀性,防止因厚薄不均导致烧制过程中出现开裂或变形。
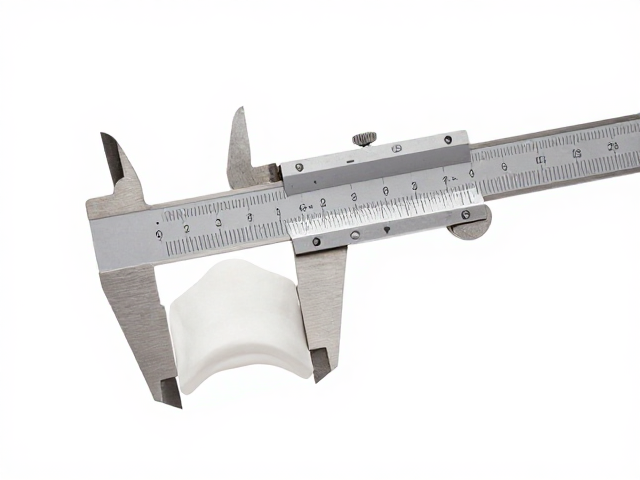
精准控制厚薄的工艺应用
在陶瓷或玻璃制品的生产环节中,坯体厚度的均匀性直接影响成品的透光率、声学特性及结构强度。以高白泥瓷碗为例,行业通用标准中,碗口与碗底的厚度差通常需控制在0.5毫米至1毫米之间,具体数值视器皿大小而定。使用坯体卡尺可快速筛查出土坯阶段的厚度分布,发现局部堆积或过薄风险。对于薄胎瓷等特殊品类,厚度可能仅为0.2毫米左右,此时需选用精度更高、测头更精细的专用卡尺,并配合放大镜观察刻度,以确保每一处细节符合严苛的工艺要求。
数据记录与标准化作业是提升良品率的重要手段。在生产线上,操作人员需按照固定点位(如口沿、肩部、腹部、底部)进行多点测量,并记录数据。通过对比不同批次或同一批次不同产品的测量数据,可以反推拉坯或注浆成型时的泥浆流速、压力参数是否稳定。若某区域厚度普遍偏厚,可能意味着模具排气不畅或注浆时间不足;若普遍偏薄,则需检查坯体干燥收缩率或修坯工具的磨损情况。这种基于实测数据的工艺微调,能有效减少废品率,提升整体生产效率。