
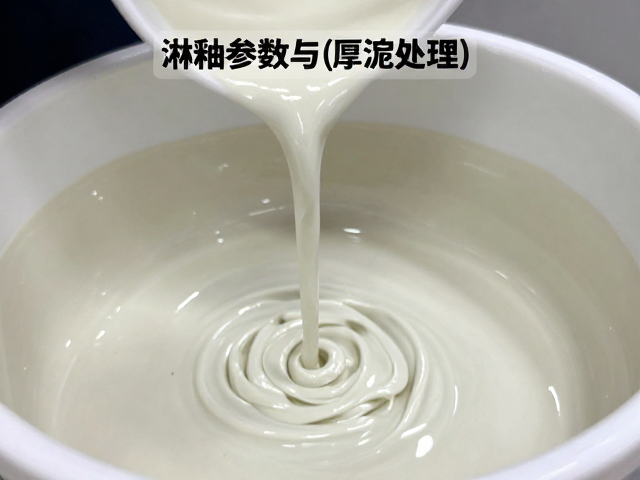
淋釉工艺核心参数对釉层厚度的影响机制
淋釉过程中的釉浆粘度、固含量以及淋涂速度是决定釉层最终厚度的关键变量。粘度直接影响釉料在坯体表面的流动与铺展能力,通常控制在25-45秒(使用4#察恩杯测量)区间能获得较为均匀的涂层,过高的粘度会导致釉层堆积过厚,而粘度过低则容易出现露底或厚度不均的现象。固含量则直接关联釉层的干厚,一般陶瓷淋釉的固含量维持在55%-65%之间,这一范围内的物料既保证了足够的釉料沉积量,又避免了因水分过多导致干燥过程中产生开裂或剥落。
淋涂速度与网带运行速度决定了釉料与坯体接触的时间及剪切力,进而影响釉层的致密度和厚度分布。在常规生产线上,网带速度多维持在1.5-3.0米/分钟,此时配合特定的喷嘴压力,釉浆能形成稳定的液膜覆盖。若速度过快,釉浆来不及均匀铺展,会导致局部薄层;反之,速度过慢则可能因釉浆堆积造成流挂或厚度超标。通过精确调控这三个参数的耦合关系,可以实现对釉层厚度的微米级控制,确保产品外观的一致性。
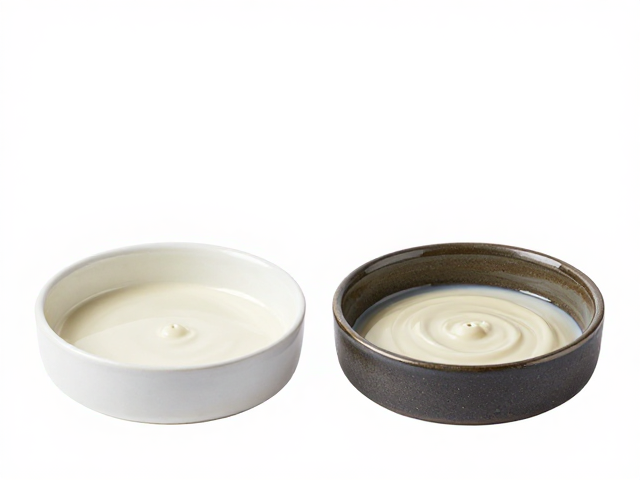
厚薄施釉对照标准与质量评估体系
在陶瓷生产实践中,厚釉与薄釉有着明确的物理界限与视觉特征,通常以釉层厚度在0.1mm至0.5mm之间划分为厚釉范畴,而0.05mm以下则归为薄釉。厚釉产品表面光泽度高,质感温润,但对坯体的吸水率和干燥程度要求极高,稍有不慎极易产生缩釉或剥落缺陷。相比之下,薄釉工艺对釉料流动性要求更苛刻,需确保釉层能紧密贴合坯体微孔,其优势在于节省原料且烧成周期相对较短,但需克服釉面针孔和橘皮现象的技术难点。
建立严密的对照标准有助于快速识别生产异常。在实际检测中,常采用千分尺或光学轮廓仪对成品釉层进行多点测量,取平均值作为判定依据。若同一批次产品釉厚波动范围超过±0.05mm,即视为工艺参数失控。通过对比不同粘度、固含量组合下的釉厚数据,可绘制出土料与釉料的匹配曲线。这种基于数据的对照分析,能直观反映参数调整对成品质量的直接影响,为后续工艺优化提供可量化的参考基准,而非依赖经验主义的模糊判断。
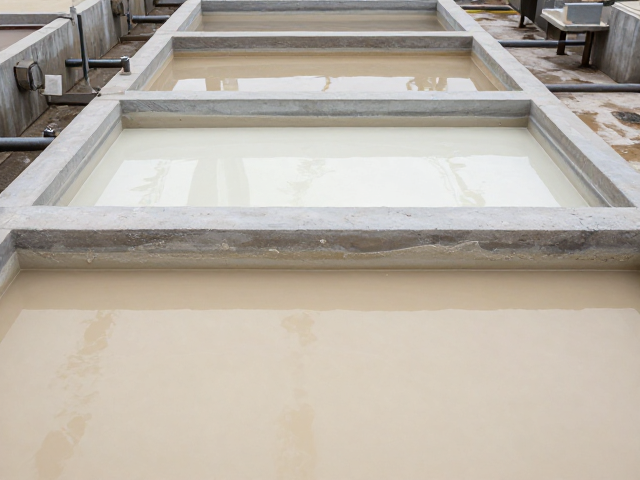
釉料废水沉淀处理的核心原理与设备选型
陶瓷淋釉工序产生的废水含有大量悬浮固体颗粒、胶体物质及微量重金属离子,其处理核心在于通过物理沉淀实现固液分离。废水中悬浮颗粒的沉降速度遵循斯托克斯定律,颗粒粒径越大、密度差越大,沉降越快。因此,预处理阶段通常设置沉砂池去除大颗粒杂质,随后进入主沉淀池。主沉淀池的设计需考虑水力停留时间,一般控制在2-4小时,以确保微小颗粒充分沉降。沉淀池底部通常设置刮泥机,定期将浓缩污泥排出,防止污泥堆积影响沉淀效率。
设备选型需严格匹配废水流量与水质特征。对于大型生产线,斜管沉淀池因其截留面积大、沉降效率高而被广泛采用,其倾角通常设置为60度,以利用重力自滑原理提高污泥排出效率。若废水中胶体物质较多,单纯物理沉淀难以奏效,需结合混凝沉淀工艺。此时,需根据废水浊度投加适量的聚合氯化铝(PAC)或聚丙烯酰胺(PAM),通过电中和及架桥作用加速絮凝。设备运行参数如进水负荷、排泥频率需依据实际水质监测数据进行动态调整,确保出水悬浮物指标符合排放标准。
沉淀处理中的药剂投加与运行优化策略
在混凝沉淀过程中,药剂的投加量与混合强度直接决定絮体的形成质量与沉降性能。聚合氯化铝(PAC)作为无机混凝剂,主要通过压缩双电层使胶体脱稳,其最佳投加范围通常在10-50mg/L,具体数值需通过烧杯实验确定。聚丙烯酰胺(PAM)作为助凝剂,能显著增大絮体粒径,提高沉降速度,投加量通常在1-5mg/L之间。投加时需确保快速混合区湍流剧烈,使药剂与水迅速均匀分散,随后进入慢速絮凝区,促进絮体生长,避免剪切力过大导致絮体破碎。
运行优化需建立严密的监测与反馈机制。每日需检测沉淀池出水浊度、pH值及悬浮物浓度,若出水指标波动,应立即排查进水水质变化或药剂失效情况。pH值对混凝效果影响显著,多数陶瓷废水在中性或弱碱性条件下沉淀效果最佳,若pH偏离正常范围,需投加酸或碱进行调节。此外,排泥系统的稳定性至关重要,排泥浓度过高会加速污泥脱水难度,过低则增加处理负荷。通过自动化控制系统实时监测液位与污泥界面,实现自动排泥,可有效降低人工干预成本,确保沉淀过程连续稳定运行,避免因人为操作失误导致的处理效果波动。