
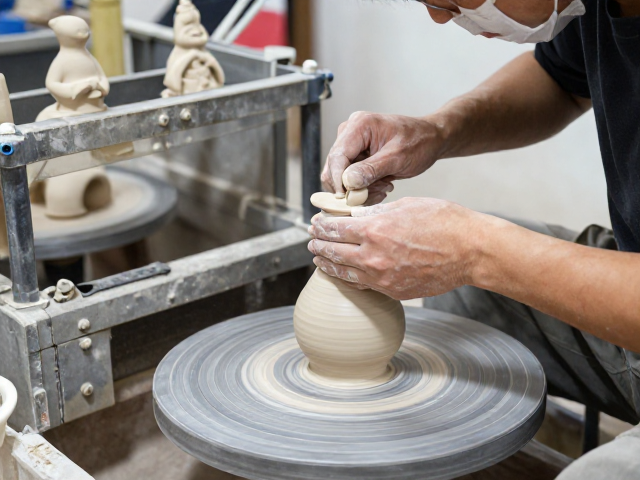
修口打磨工序的标准化流程与工具选择
石湾陶塑在拉坯成型后,坯体口沿往往存在着因旋转受力不均导致的厚度不一或毛刺,修口是决定器物最终形态规整度的关键前置步骤。工匠通常选用薄钢片制成的修坯刀,刀刃角度需根据泥料干湿程度灵活调整,干硬坯体宜用较锋利的窄刃,湿软坯体则需宽刃平推。操作时,左手稳固托住坯体底部,右手持刀,以坯体中心为轴心,刀刃与口沿保持微小仰角,通过手腕的细微旋转带动刀面平滑过渡,去除凸起部分。这一过程要求力度均匀,避免局部受力过大导致坯体变形或开裂,确保口沿线条流畅且厚度一致,为后续精细打磨提供平整的基础面。
打磨环节紧随修口之后,旨在消除修坯留下的细微刀痕并提升表面细腻度。传统石湾陶艺中,打磨材料多选用细砂纸、布轮或天然植物纤维制成的擦布。对于大件器皿,工匠常采用分段打磨法,先以较粗目数的砂纸处理明显瑕疵,再逐步换用高目数砂纸进行抛光。操作时需保持坯体湿润或干燥状态下的稳定接触,避免水渍残留影响后续施釉效果。对于复杂曲面或浮雕部位,需借助海绵、软木等柔性介质贴合表面进行揉搓,确保每一处细节都能达到预期的光滑度。这一阶段的精细处理直接影响成品的光泽质感,是体现工匠技艺细腻程度的重要环节。
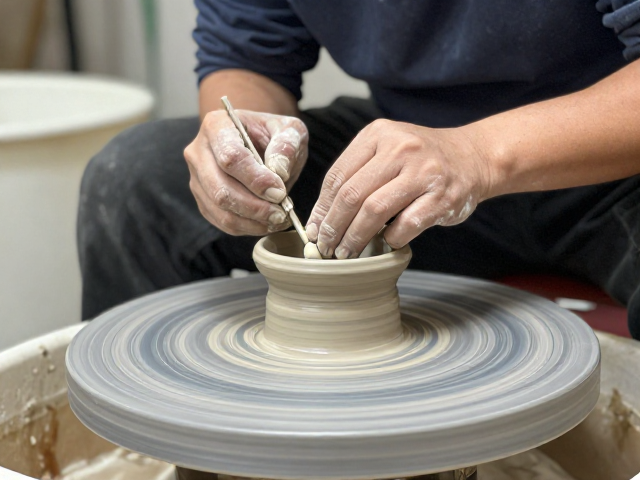
拉坯机操作中的重心控制与转速配合
拉坯机的稳定运行是成型的基础,操作前需检查电机转速调节旋钮是否灵活,转盘水平度是否校准,确保无异常震动。起步阶段,转速宜低,约每秒10-15圈,使泥料能牢固吸附在转盘中心。工匠双手沾水润滑,掌心贴合泥团,利用身体重心微微前倾,通过手臂力量将泥料向下压实并向中心收拢,这一过程称为“开孔”。开孔时需保持双手对称施力,防止泥料偏斜。随着泥料中心孔洞的形成,需缓慢提升转速至每秒20-30圈,为后续拔高做准备。转速与手力的配合需高度协调,过快易导致泥料飞溅或坍塌,过慢则难以形成均匀的壁厚。
在拔高与塑形阶段,转速与手部动作的配合更为精密。工匠一手拇指与食指轻捏泥壁,另一手在外侧辅助支撑,随着转盘旋转,双手同步缓慢向上提拉,同时略微向内收拢,使坯体壁厚均匀且高度增加。此过程中,需时刻感知泥料的阻力变化,若感觉泥壁变薄或晃动,应立即降低转速,重新压实泥壁。对于碗、盘等敞口器皿,需在拔高至预定高度后,逐渐将双手向外展开并向下按压,形成预期的口沿弧度。整个过程需保持呼吸平稳,注意力高度集中,通过指尖触觉反馈实时调整手位与力度,确保坯体在旋转中保持动态平衡,最终形成形态饱满、线条流畅的陶坯。