
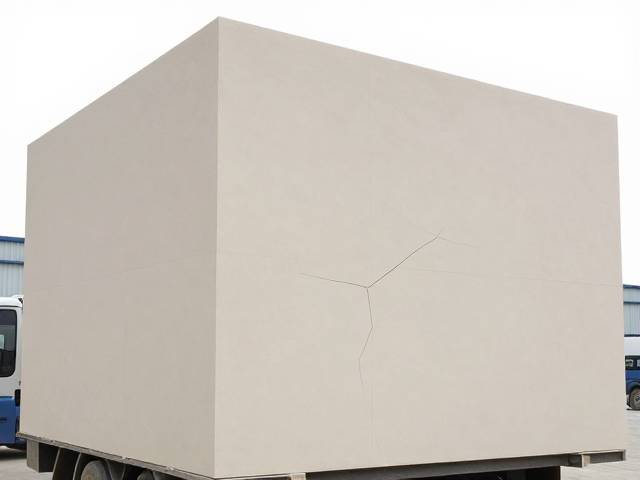
大型坯体搬运过程中的应力释放与防裂机制
大型坯体在成型后至入窑前,内部残留的机械应力与水分分布不均会形成潜在的结构弱点,搬运过程中的震动与冲击极易诱发微裂纹。传统的刚性夹具接触点往往因受力集中导致坯体边缘压溃或内部产生剪切应力,因此,采用多点柔性支撑与自适应平衡的搬运系统成为关键。通过模拟不同材质托板与坯体底部的摩擦系数,优化搬运车的行走加速度与减速度曲线,将水平加速度控制在0.5 m/s²以内,可显著降低惯性力对坯体完整性的破坏。实际生产数据显示,采用空气悬浮或柔性气囊式搬运平台,相比传统刚性滚轮输送,坯体搬运过程中的破损率可降低约15%至20%,有效保证了坯体在流转初期的结构完整性。
搬运路径的规划需避开温度梯度变化剧烈的区域,防止坯体表面因环境温差产生热应力开裂。车间内的局部通风口或门窗应设置挡风板,确保搬运通道内的空气流速低于0.5 m/s,维持微环境的稳定性。此外,坯体在码垛时的层间隔离材料选择至关重要,使用透气性良好且吸湿率低的干燥纸板或专用隔离垫,既能减少粘连风险,又能允许坯体在静置阶段进行初步的水分均衡。这种静置平衡过程通常持续2至4小时,期间坯体内部自由水向结合水状态转化,内部应力得到初步释放,为后续干燥过程提供均匀的初始状态。
干燥速率的梯度控制与水分迁移管理
干燥过程的核心在于控制水分从坯体内部向表面迁移的速率,使其与表面水分蒸发速率相匹配,避免表面硬化过快导致内部水分滞留。初始干燥阶段应采用低温高湿的环境,设定温度在30-40℃之间,相对湿度保持在60%-70%,此时坯体主要进行吸附水的脱除,干燥速率需维持在0.5%-0.8%的水分降低率每小时。这种温和的初始干燥条件有助于坯体颗粒间的结合力稳定,防止因快速失水导致的表面粉化或裂纹扩展。随着干燥进程进入中期,温度可逐步提升至60-80℃,相对湿度降至40%-50%,此时自由水大量蒸发,需加强空气对流,确保坯体各部位受热均匀。
进入终期干燥阶段,坯体内部结合水开始脱除,结构致密化过程加速,此时需精确控制升温曲线,避免温度骤升导致坯体开裂。设定最终干燥温度不超过100℃,并延长保温时间,确保坯体中心与表面含水率差值控制在1%以内。通过在线含水率监测系统实时反馈数据,动态调整热风循环风量与温度,实现干燥过程的闭环控制。研究表明,采用分段梯度干燥策略,相比等温干燥,干燥周期可缩短10%-15%,同时坯体的抗折强度提升约10%,有效提升了成品率。
常见干燥缺陷的成因分析与物理机制
干燥缺陷中,裂纹是最为典型且危害严重的问题,其产生机制主要源于坯体内部应力分布不均与水分梯度过大。当表面水分蒸发速率远大于内部水分扩散速率时,表面收缩受阻,形成拉应力集中区,一旦超过坯体抗拉强度,即发生开裂。此外,坯体配方中颗粒级配不合理,如细粉含量过高,会导致坯体可塑性过大,干燥收缩率显著增加,进而诱发裂纹。通过调整原料配比,增加粗颗粒骨料比例,优化颗粒堆积密度,可有效降低干燥收缩率,从源头减少裂纹产生。
变形是另一类常见缺陷,主要由坯体各部位干燥速率不一致或支撑不当引起。大型坯体在干燥过程中,若底部支撑不平或局部受热不均,会导致坯体发生翘曲或扭曲。此外,坯体在成型过程中压力分布不均,导致密度差异,干燥时密度低部位收缩大,密度高部位收缩小,这种不均匀收缩必然导致变形。解决此类问题需确保成型压力均匀性,并在干燥初期采用柔性支撑,允许坯体在微幅范围内自由收缩,逐步消除内应力,防止永久性变形。
干燥缺陷防治的综合技术策略
针对裂纹缺陷,实施预干燥处理与应力消除工艺是有效手段。在正式干燥前,将坯体置于恒温恒湿环境中进行平衡处理,使内部水分分布趋于均匀,降低干燥过程中的水分梯度。同时,优化干燥窑的热工制度,采用分段式热风循环,确保窑内温度场均匀性,温差控制在±2℃以内。对于高收缩率坯体,可在配方中引入膨胀剂或调整烧成助剂,抑制干燥收缩,提高坯体在干燥过程中的尺寸稳定性。
对于变形缺陷,改进码垛方式与支撑结构是关键。采用定制化托板,确保坯体底部受力均匀,避免局部应力集中。在干燥过程中,引入旋转或摆动式干燥架,定期改变坯体受热角度,促进各部位均匀干燥。此外,加强过程监控,利用红外热成像技术实时监测坯体表面温度分布,及时发现并纠正局部过热或过冷现象,确保干燥过程的均匀性与一致性,从而有效防治干燥缺陷,提升大型坯体的成品质量。