
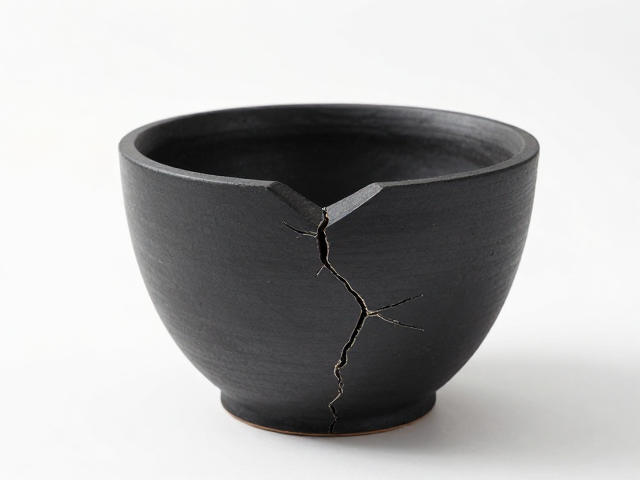
黑陶泥料特性与开裂根源
黑陶制作中,泥料的微观结构决定了其最终的物理表现。高岭土与石英等矿物混合后,水分在干燥过程中通过毛细管作用向外迁移,若泥料颗粒级配不合理或含有过多粗颗粒,内部应力分布不均极易在坯体内部形成隐性裂纹。这种因材料本性导致的缺陷,往往在后续高温烧制阶段被放大,导致成品率大幅下降。
水分流失过快是引发开裂的核心诱因。黑陶泥料在含水率较高时处于塑性状态,当表面水分蒸发速度远超内部水分向表面扩散的速度时,表面迅速收缩硬化,而内部仍处于湿润膨胀状态。这种收缩不同步产生的拉应力,直接作用于坯体薄弱部位,一旦超过泥料自身的抗拉强度,裂纹便应运而生,这种现象在厚壁器物或造型复杂件中尤为显著。
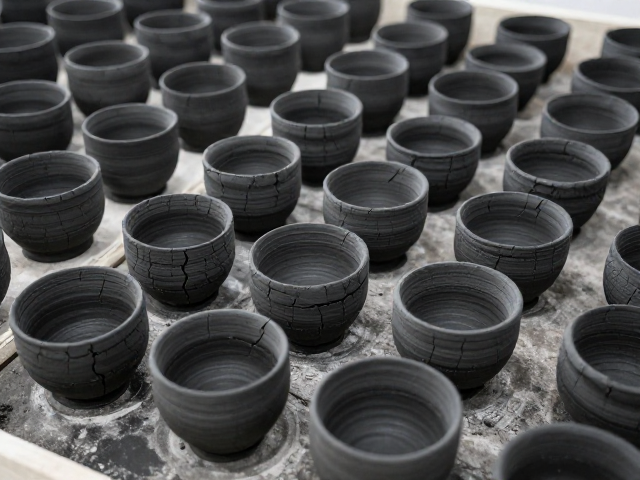
标准化干燥定型流程
控制干燥环境的环境参数是定型阶段的关键。理想的干燥室应保持温度在20-25摄氏度之间,相对湿度维持在50%-60%,避免阳光直射或强风直吹坯体。使用加湿器调节空气湿度,配合风扇进行低速循环通风,能确保坯体各部位水分蒸发速率一致。对于大型或厚重黑陶器物,建议采用分段干燥法,前期缓慢脱水,后期加速定型,以平衡内外收缩率。
坯体的摆放方式直接影响应力释放。泥坯应放置在平整、透气的托盘或石板上,底部垫上软质材料如棉布或泡沫垫,以缓冲因重力或轻微震动产生的应力集中。对于异形器物,需使用专用支架进行多点支撑,确保受力均匀。干燥过程中需定期翻转坯体,特别是对于片状或板状结构,防止因自重导致的不均匀沉降和变形,从而降低开裂风险。
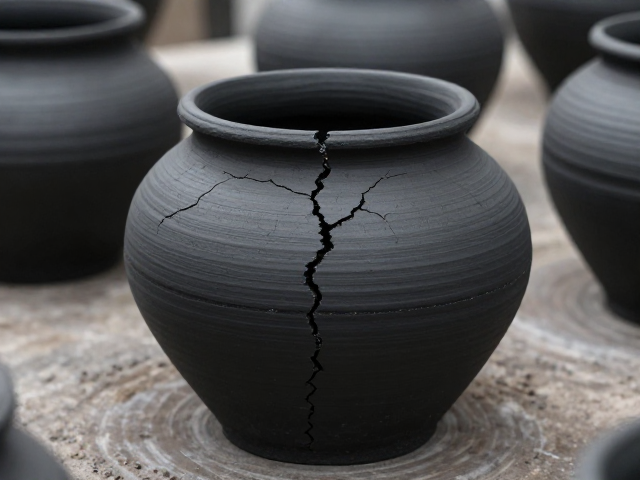
高温烧成期的应力管理
升温曲线的设计需严格遵循泥料的热膨胀系数。在室温至300摄氏度区间,坯体残余水分及结晶水大量排出,体积收缩剧烈,此阶段升温速度应控制在每小时20-30摄氏度以内,确保水分平稳逸出。进入300-800摄氏度区间,石英晶型转变及有机物燃烧产生气体,若升温过快,气体无法及时排出,会在坯体内部形成气孔或微裂纹,进而扩展为大裂纹。
保温与降温阶段的应力释放同样至关重要。在800-1000摄氏度区间,泥料开始发生初步烧结,结构趋于稳定,建议设置10-15分钟的等温保温,使坯体内部温度均匀,消除热震应力。降温阶段需避免急剧冷却,自然冷却至200摄氏度以下方可缓慢开启窑炉,防止因温差过大导致坯体表面与内部收缩不一致而开裂。现代电窑或燃气窑可通过精确的程序控制,实现线性升温与等温保温,有效降低开裂概率。
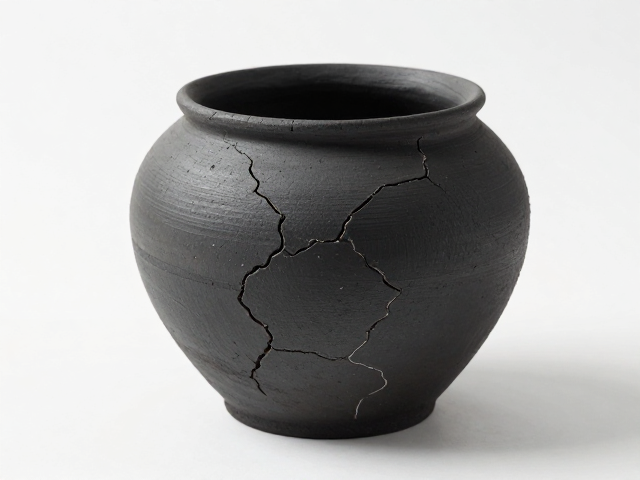
辅助防裂技巧与后期处理
在泥料制备阶段,添加适量的高温熟料或氧化铝粉可显著改善泥料的热稳定性。熟料颗粒作为骨架支撑,能减少泥料在高温下的收缩率,增强坯体强度。同时,确保泥料陈腐时间充足,通常不少于7-15天,使水分分布均匀,泥料颗粒间形成稳定的水膜,提高可塑性和干燥强度,从根本上减少因泥料不均导致的开裂。
施釉与装饰前的坯体检查不可忽视。在施釉前,仔细检查坯体表面是否有细微裂纹或瑕疵,必要时进行轻微打磨或修补。对于易裂部位,如颈部、底部连接处,可适当增加厚度或进行加固处理。烧成后,若发现轻微裂纹,可通过填补法进行修复,但需确保填补材料与黑陶泥料的热膨胀系数相近,避免二次开裂。