
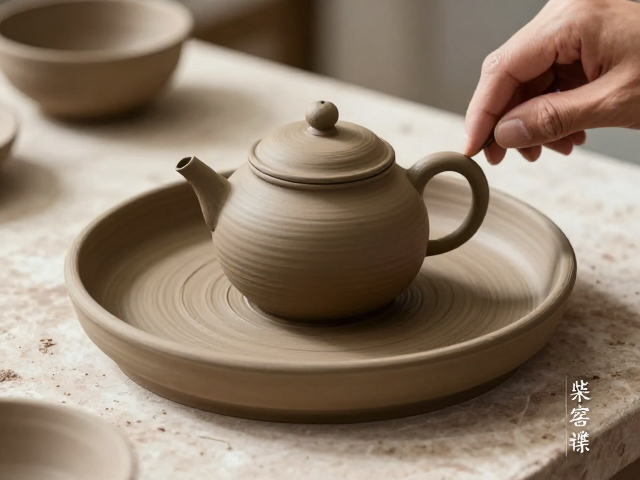
柴窑高温环境对模具泥料配方的特殊要求
柴窑烧制过程中产生的复杂气氛与剧烈温差,对壶承模具的泥料特性提出了严苛挑战。不同于电窑或气窑的稳定控温,柴窑内的火焰路径、落灰情况以及氧化还原反应的剧烈变化,会直接影响坯体的收缩率与最终成型精度。因此,选用高岭土与瓷石作为基础原料时,需精确计算两者的比例,通常需增加熟料或煅烧氧化铝的添加量,以增强泥料在高温下的骨架支撑力,防止壶承在脱模后因重力或应力发生变形。这种配方逻辑并非固定不变,而是需要根据当地柴薪燃烧产生的窑内实际气氛进行微调,确保模具在经历1200摄氏度以上的高温洗礼时,仍能保持几何结构的稳定性。
模具泥料的陈腐与练泥过程也是决定成型质量的关键环节。在制作壶承模具时,泥料往往需要经过长达数月的密封陈腐,这一过程旨在促进泥土中水分与有机质的均匀分布,提升泥料的可塑性与韧性。在实际操作中,匠人会通过反复的揉泥与真空练泥,排出泥料内部的空气泡,因为微小的气泡在柴窑高温下极易膨胀,导致模具开裂或表面出现针孔。这种对材料物理性能的极致追求,体现了传统工艺中对“物性”的深刻认知,即只有完全顺应材料在高温下的物理变化规律,才能通过模具这一中介,将设计意图精准地转移到最终的器物之上。
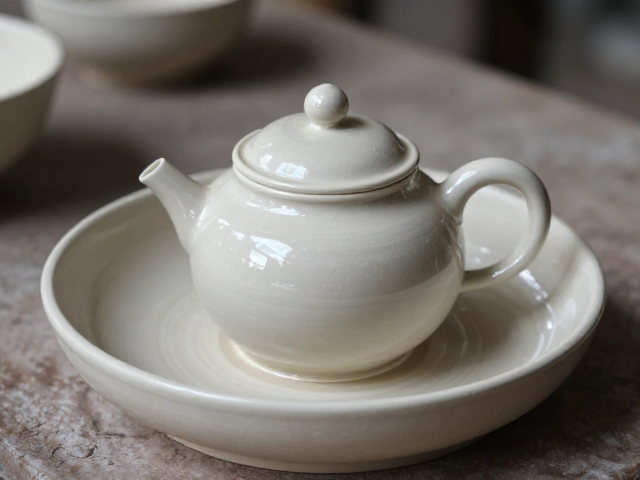
模块化组合成型与传统手工修整的协同
壶承造型多变,从简约的圆器到复杂的筋纹器,模具成型技术需具备高度的灵活性。现代模具制作常采用分片组装的方式,将壶承的主体、底部、足部等部位分别制作独立模块,再通过泥浆接合技术组合成整体模具。这种模块化设计不仅提高了模具的制作效率,更重要的是,它允许匠人在模具内部预留严密的榫卯结构或卡槽,以应对壶承在脱模时可能遇到的倒角或内缩问题。在柴窑烧制前,这些模块组合体需经过精细的修整,利用竹刀、牛角刮等工具对接缝处进行抹平与加固,确保模具表面光滑无瑕疵,从而在烧制后能完整呈现壶承流畅的线条与严密的接合部。
尽管模具提供了标准化的成型框架,但传统手工修整依然不可或缺,这是赋予器物灵魂的核心步骤。在模具成型并经过初步干燥后,匠人会使用特制的修坯刀对壶承的内壁、口沿及底部进行精细打磨与修饰。这一过程旨在消除模具接缝留下的痕迹,调整器物的厚度均匀度,并根据柴窑烧制后预期的收缩比例,对关键尺寸进行微米级的预留与修正。手工修整并非简单的表面加工,而是匠人对器物形态、重心以及光影效果的重新塑造,它弥补了模具成型在艺术表现力上的不足,使得每一把壶承在保持规整形态的同时,又蕴含着手工特有的温润与灵动。
柴窑气氛下的釉面反应与模具脱模策略
柴窑烧制中的落灰与火痕是形成壶承独特美感的重要因素,这也决定了模具表面需具备一定的粗糙度或特定纹理,以增强釉料的附着力并引导火焰流动。在装窑前,模具通常需经过素烧处理,使其具备足够的强度以应对烧制过程中的热震。由于柴窑内温度分布不均,模具的不同部位可能处于氧化或还原气氛中,这会导致坯体颜色及收缩率的差异。因此,在模具设计时,需预先计算不同部位的收缩率,避免因收缩不一致导致壶承在脱模时产生裂纹或变形。这种对窑内微观环境的精准预判,是模具成型工艺中技术含量最高的部分之一。
脱模时机的把握直接影响壶承的最终形态与完整性。在柴窑烧制结束后,待窑温自然冷却至适宜温度(通常在600-800摄氏度之间,具体视泥料配方而定),方可进行脱模操作。过早脱模可能导致坯体强度不足,发生塌陷;过晚脱模则可能因坯体与模具结合紧密,或因温度过低导致脆性增加,造成脱模困难或器物破损。匠人需凭借丰富的经验,通过观察窑火颜色及听音辨位,判断最佳脱模时间。脱模后,壶承需经过细致的清理与二次修整,去除残留的釉料或窑渣,确保其表面洁净、线条流畅,为后续的使用与陈设提供完美的载体。