
量规与卡尺的核心功能差异
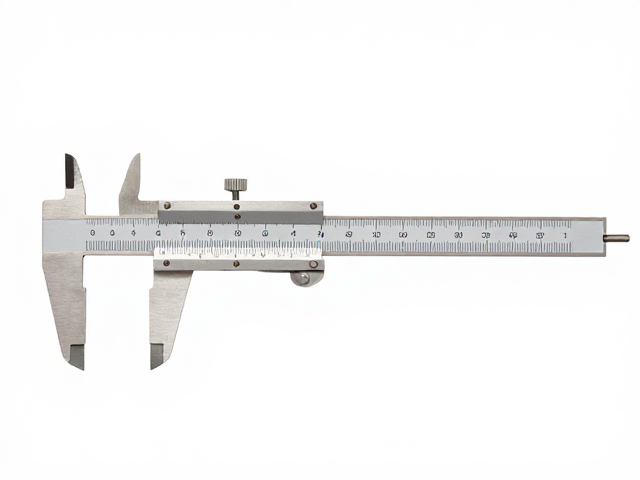
量规主要用于检验工件尺寸是否符合公差要求,其核心逻辑是“合格或不合格”的定性判断,常见形式包括塞规、环规和螺纹规。这类工具通常不具备读数功能,依靠通端能过、止端不过的机械配合来确认精度,适用于大批量生产中的快速筛选。卡尺则属于通用测量工具,能直接读取具体数值,提供连续的尺寸数据,便于工程师分析加工误差分布和优化工艺参数。
选择测量工具时,需明确场景需求。若生产线追求极致效率,对每一件产品进行全尺寸数值记录既不现实也不必要,量规的极限量检验能大幅缩短检测时间。反之,若处于研发打样、单件维修或精密调试阶段,卡尺提供的微米级具体读数能帮助技术人员精准定位偏差来源,是解决复杂尺寸问题的关键。
盘式配件拼接与组合逻辑
盘式配件通常指用于存储和整理精密量具的模块化底座或收纳系统,其设计初衷是防止量具表面划伤及失准。通过拼接不同规格的底座模块,可以将游标卡尺、千分尺、量表等工具固定在专属位置,形成可视化的测量工作站。这种组合方式不仅节省空间,还能通过固定夹具减少因随意摆放导致的碰撞变形,延长高精度仪器的使用寿命。
在实际拼接中,配件的兼容性与稳固性是首要考量因素。高质量的盘式系统多采用航空铝合金或工程塑料制成,内部衬垫使用高密度海绵或绒布,以适配不同品牌、不同规格的量具手柄。组合时需确保量具放置后重心平稳,避免倾斜导致测量面受压变形。合理的拼接布局应遵循常用工具就近原则,将高频使用的卡尺置于顺手位置,而专用量规则置于固定区域,提升操作流畅度。
精准测量不踩坑的关键细节
测量环境的温湿度控制直接影响数据准确性,标准实验室通常要求温度维持在20℃左右。金属量具会随温度变化产生热胀冷缩,若从高温环境直接带入低温车间,或刚从口袋取出立即测量,读数极易失真。使用前需用无水酒精擦拭测量面,去除油污与灰尘,确保测量面与被测工件表面洁净,避免异物垫高导致测量值偏大。
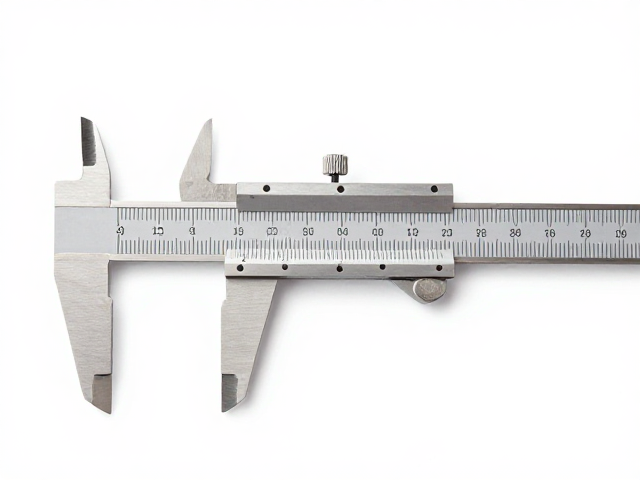
操作手法的规范性会显著改变测量结果。使用卡尺时,应轻推副尺,使测量爪轻轻接触工件,不可用力按压,以免导致尺身弯曲或测量面磨损。读数时视线需垂直于刻度线,避免视差误差。对于带有数字显示的电子卡尺,需确认电池电量充足,并在测量前执行清零操作。定期使用标准块规对量具进行校准,是维持长期测量可信度的必要手段。