
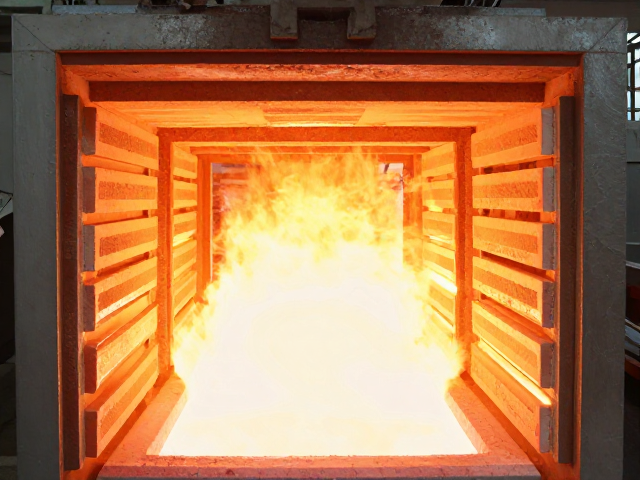
高温瓷化的热力学基础与相变机制
在陶瓷烧成工艺中,1180-1300℃的温度区间是决定坯体最终物理性能的核心阶段。当温度跨越1180℃时,坯体内的石英晶型转化加速,方石英与β-石英的体积变化引发内部应力,若升温速率控制不当,极易导致坯体开裂或变形。进入1200℃至1250℃区间,液相开始大量生成,黏土矿物分解产生的莫来石晶体骨架与玻璃相相互交织,这一过程被称为“瓷化”的关键期。玻璃相填充颗粒间的空隙,使坯体致密度显著提升,吸水率迅速下降至0.5%以下,这是普通炻器向细炻器或瓷器过渡的热力学基础。
随着温度进一步攀升至1280℃至1300℃,液相量增加并逐渐包裹未熔颗粒,颗粒间的接触点发生溶解与重分布,气孔率进一步降低。此时,坯体的机械强度达到峰值,但过高的温度会导致坯体软化点降低,若窑炉内温度场不均匀,坯体极易发生坍塌或粘盘。因此,精确控制该温区的升温斜率和保温时间,是确保坯体结构稳定、避免变形缺陷的必要条件。这一阶段的微观结构演变直接决定了成品的硬度、白度以及透光性,是传统窑炉工艺与现代温控技术需要共同攻克的技术难点。
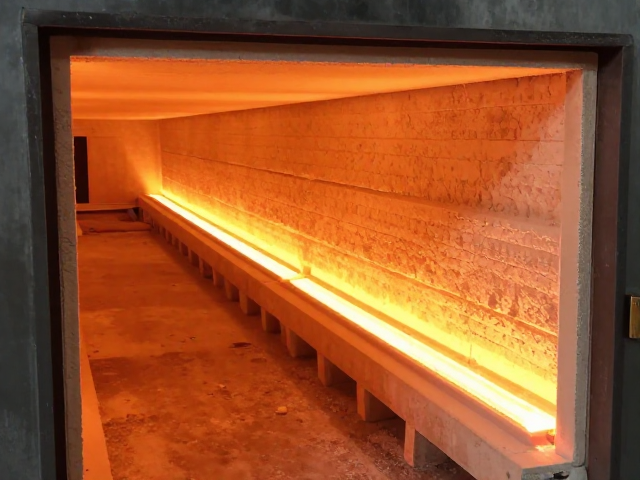
隧道窑连续烧成的流场控制与温度场均匀性
隧道窑作为连续化生产的核心设备,其内部气流与温度的均匀分布直接影响产品的一致性。在1180-1300℃的高温段,窑内通常采用高温废气余热回收系统,通过预热带、烧成带和冷却带的合理划分,实现热能的高效利用。烧成带的温度控制依赖于多个独立控温区段的协同工作,每个区段的燃烧功率需根据窑车推进速度和坯体装载密度进行动态调整。为了实现温度的均匀性,窑炉设计中常采用高速烧嘴配合周向喷流技术,强制对流以消除局部热点或冷区,确保整窑产品在同一时刻处于近似相同的热环境中。
气流组织在隧道窑中扮演着隐形却至关重要的角色。高温烟气在窑内的流动路径需经过严密的流体力学计算,避免出现回流或涡流现象,防止因气流冲刷导致坯体表面产生“火刺”或色泽不均。在实际运行中,窑顶与窑底的温差控制尤为关键,通常要求上下温差控制在±5℃以内。通过优化窑具堆码方式和使用高铝质或碳化硅窑具,可以减少热阻,提升热传导效率。同时,窑墙的耐火材料选型需具备优异的高温抗蠕变性能,以维持窑体结构的稳定性,防止因高温下窑墙变形导致窑膛尺寸变化,进而影响气流分布和产品质量。
多次复烧工艺对微观结构的重塑与缺陷消除
多次复烧工艺并非简单的重复加热,而是通过热循环应力优化坯体内部的微观组织结构。在第一次烧成后,坯体内部残留的微裂纹和未完全转化的矿物相会在第二次烧成的高温环境下进一步反应。复烧过程中的热震效应有助于消除坯体内部的残余应力,使莫来石晶体生长更加完整,玻璃相分布更加均匀。这种工艺特别适用于对尺寸精度和表面质量要求极高的高档陶瓷产品,通过二次高温处理,可以显著降低坯体的残余收缩率,提高尺寸稳定性。
复烧工艺对缺陷的修复作用体现在对气泡和针眼的闭合。在初次烧成时,坯体内部残留的气体可能因排出不及时形成气孔。在复烧的高温液相环境中,这些气孔周围的玻璃相流动性增强,在表面张力作用下逐渐收缩闭合。然而,复烧时间的控制至关重要,过长的保温时间会导致液相过度流动,引起坯体变形或釉面流挂。因此,复烧工艺通常采用快速升温至目标温度后短时保温的策略,既保证了缺陷的修复,又避免了因长时间高温导致的结构破坏。这种工艺对窑炉的温控精度提出了极高要求,需要精确到分钟级的升温曲线控制。
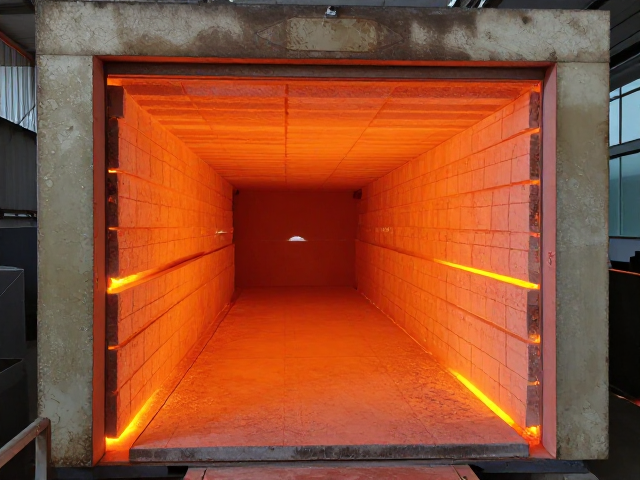
工艺参数调控与成品率提升策略
在隧道窑连续生产线上,1180-1300℃的工艺窗口需要结合坯体配方进行精细化调整。不同产地和成分的黏土原料,其始熔温度和液相生成速率存在差异。对于高铝质坯体,始熔温度较高,需适当提高烧成温度上限至1300℃,以确保充分的瓷化;而对于低铝质坯体,则需控制在1250℃左右,防止过度软化。烧成曲线中的升温速率、保温时间和冷却速率需形成严密的逻辑闭环。特别是在1000℃至1300℃区间,升温速率应设置为30-50℃/min,以平衡反应速度与结构稳定性。
成品率的提升依赖于对关键工艺参数的实时监控与反馈。在线测温系统需定期校准,确保热电偶数据的真实性。窑车推进速度需根据窑内实际温度场进行微调,避免因速度过快导致烧成不足或过烧。此外,坯体在入窑前的干燥程度直接影响高温烧成的稳定性,含水率需控制在0.5%以下,以减少高温下水分急剧蒸发引发的炸裂风险。通过建立严密的工艺数据库,记录每窑车的温度曲线、推进速度、堆码密度与最终产品缺陷类型,利用大数据分析优化工艺参数,是实现从1180℃起步到1300℃稳定烧成的关键路径。这种数据驱动的工艺优化方法,能够有效降低废品率,提升生产效率。