
氧化气氛下呈色釉的呈色机理与关键变量
氧化气氛烧制的核心在于窑炉内充足的氧气供应,使得釉料中的金属氧化物以高价态存在,从而呈现出红、黄、绿等暖色调或稳定的白色。对于小型试验电窑而言,气氛的稳定性直接受限于升温曲线和釉料配方中的助熔剂比例。常见的呈色元素如铁在氧化条件下通常呈现黄褐色或红色,而铜在氧化气氛下多呈绿色或蓝绿色,这一物理化学反应是低温陶泥适配的基础。若窑内氧气不足,铁元素可能转化为黑色的氧化亚铁,导致釉面发黑或暗沉,因此确保电窑的通风孔畅通和升温过程中的自然排气至关重要。
低温陶泥的烧结温度通常集中在900℃至1100℃之间,这一区间内胎体的吸水率变化会直接影响釉面的最终表现。胎体如果烧结不完全,吸水率过高,会像海绵一样吸收釉浆中的水分,导致釉层干燥过快而产生针孔或开裂。反之,如果胎体过烧,表面玻璃相过多,釉层难以牢固附着,容易出现剥釉现象。因此,在选择釉料时,必须考虑釉料的膨胀系数与胎体膨胀系数的匹配度,二者差异过大会在冷却过程中因应力释放不均导致釉面开裂或胎体变形。
低温陶泥的选择标准与预处理工艺
适配氧化气氛低温釉的陶泥,首选含铁量适中且颗粒细腻的半高温或低温红泥、灰泥。这类泥料在低温下具有良好的可塑性,且烧成后胎体颜色能与氧化釉色形成自然的对比或融合。泥料的水分控制是预处理的关键,通常需要将泥料含水量控制在12%-15%之间,过湿的泥料在施釉前容易因收缩不均产生裂纹,过干则难以揉泥排气。揉泥过程中需充分排出气泡,确保泥料内部结构均匀,这是避免烧制过程中胎体炸裂的首要步骤。
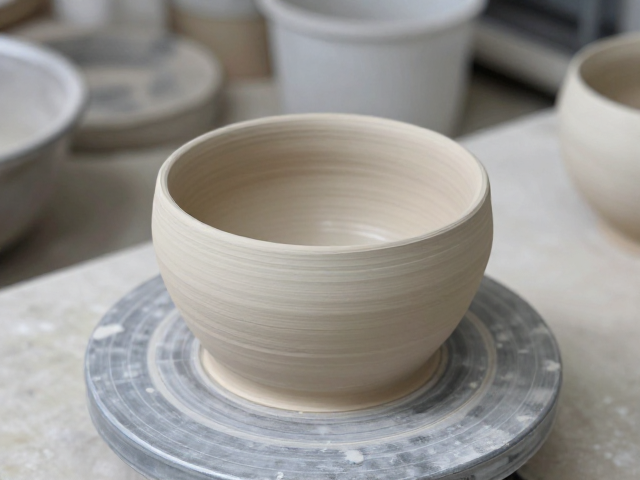
泥坯在施釉前的干燥程度需达到“皮革硬度”状态,即坯体表面无明显水气,但内部仍保留一定韧性。此时施釉,釉浆能均匀吸附在坯体表面,形成厚度一致的釉层。对于小型电窑烧制的薄胎作品,干燥过程需缓慢均匀,避免阳光直射或强风导致表面干燥过快而开裂。此外,坯体表面的清洁度直接影响釉面质量,施釉前需用软毛刷轻轻扫除浮尘,确保釉料与胎体之间没有杂质隔离,从而提升釉面的光洁度和附着力。
釉浆配制与施釉技巧
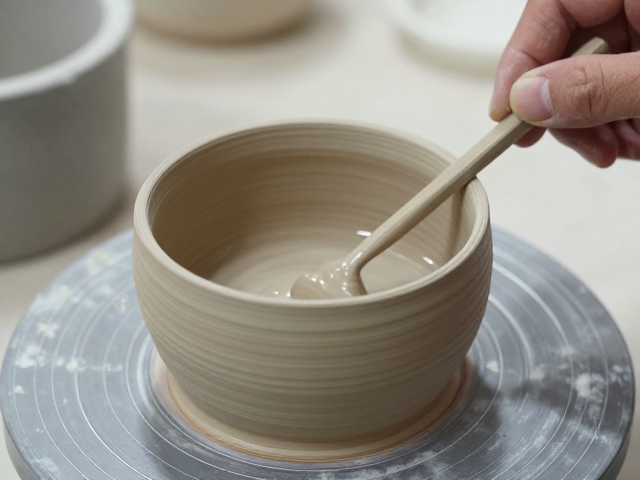
釉料的配制需精确计算原料比例,常用的氧化铁红釉配方中,氧化铁含量通常在3%-8%之间,配合长石、石英和少量滑石作为基础骨架。釉浆的细度需达到规定目数,通常过筛80-120目,以确保釉面光滑无颗粒感。釉浆的比重需控制在1.65-1.70g/cm³之间,比重过大会导致釉层过厚产生流釉,比重过小则釉面薄且发白。配制时需充分搅拌,静置陈腐一段时间,使釉料颗粒充分分散,避免沉淀导致的着色不均。
施釉方法需根据作品形态选择,浸釉适用于简单几何形状,需控制浸釉时间以决定釉层厚度,通常几秒钟至十几秒即可。喷釉适用于复杂造型,能获得更均匀的薄釉层,但需多次薄喷避免积釉。刷釉则适合局部装饰,需注意刷痕的均匀性。施釉后,坯体需再次阴干,确保釉层完全干燥,避免入窑时因水分急剧蒸发导致釉面起泡或剥落。对于小型电窑,由于窑内空间有限,坯体摆放需预留足够间隙,避免烧制过程中因膨胀接触导致粘连。
小型电窑的升温曲线与烧制控制
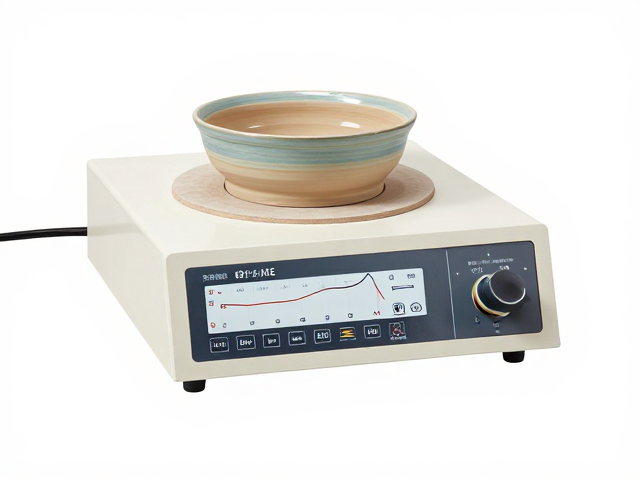
小型试验电窑的升温曲线需设置平缓的预热阶段,通常在100℃-300℃区间设置较慢的升温速率,以彻底排除坯体和釉层中的结晶水和有机质。这一阶段若升温过快,水分急剧汽化会导致坯体开裂或釉面针孔。进入300℃-900℃区间后,可适当加快升温速度,但需监控窑内温度均匀性。对于低温陶泥,最终烧成温度多控制在980℃-1050℃之间,需设置保温阶段,使釉料充分熔融流平,消除釉面缺陷。保温时间通常为10-20分钟,具体需根据窑炉功率和装载量微调。
氧化气氛的维持依赖于窑炉的进气设计,小型电窑通常通过调节排气孔大小和升温速率来控制气氛。在烧制过程中,需观察火眼或通过热电偶数据判断窑内状态,确保氧气充足。若发现釉面发暗或呈色不正,可能是氧气不足导致局部还原,需检查通风系统或调整升温曲线。烧制结束后,需自然冷却至200℃以下方可打开窑门,骤冷会导致釉面应力释放不均产生惊釉或开裂。冷却过程中,釉面颜色会随温度变化发生微调,需耐心等待至完全冷却后再取出作品进行评估。