
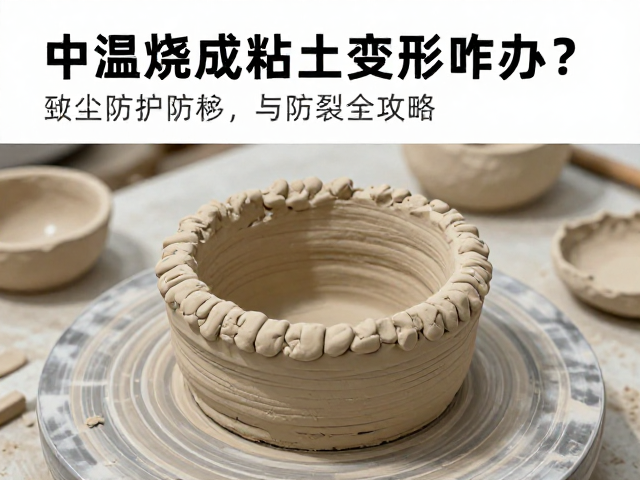
中温烧成粘土变形的核心成因解析
中温烧成通常指在900℃至1100℃区间内的烧结过程,这一阶段的粘土矿物尚未形成严密的玻璃相结构,颗粒间的结合力主要依赖物理嵌合和少量的固相反应。当坯体在干燥过程中水分排出不均,或烧成曲线中升温速率过快,坯体内部会产生显著的温度梯度,导致收缩不一致。这种不均匀收缩是引发翘曲、扭曲等变形现象的根本物理机制,特别是在大平面或异形件制作中,应力集中现象更为明显。
粘土原料中的杂质成分及颗粒级配直接影响其可塑性与干燥敏感性。高岭土中若含有较多石英或长石颗粒,且细粉含量不足,会导致坯体在受热时局部膨胀系数差异过大。此外,泥浆沉淀不均造成的密度差异,会在烧成初期因水分迁移路径不同而加剧坯体各部位的收缩速率差异,进而突破粘土骨架的强度极限,导致不可逆的塑性变形。
粉尘防护与原料处理的关键措施
粘土在粉碎、筛分及成型过程中极易产生硅尘,长期吸入可导致矽肺病等严重职业病,因此作业环境的粉尘控制必须作为安全生产的首要环节。施工现场应配备高效的中央除尘系统或局部吸气罩,确保粉尘在产生源头被有效捕获。操作人员需定期更换符合国标KN100级别的防尘口罩,并定期进行职业健康体检,从人与环境两个维度构建严密的防护体系。
原料预处理是减少变形隐患的基础步骤,粘土需经过充分的陈腐和多次淘洗。陈腐过程能使粘土颗粒表面形成均匀的水化膜,提高可塑性并消除内应力,通常需存放15天以上。在配泥环节,建议采用真空练泥机对泥料进行高压挤出,排出内部空气,使泥料密度均匀。对于易变形的大件产品,可在泥料中适量添加经过预处理的熟料粉或球土,以增强坯体骨架强度,减少干燥收缩。
成型工艺与干燥控制的防裂策略
成型阶段的压力分布均匀性直接决定坯体的密度一致性。采用等静压成型或液压机压制时,需精确控制压力值,确保坯体各部位受力均衡,避免出现局部疏松或致密差异。手工捏塑或拉坯时,需注意揉泥的力度与方向,消除因操作手法不均导致的密度断层。对于薄壁或大面积坯体,应采用分段成型或加固骨架的方式,防止因自重或外力导致初始变形。
干燥过程是应力释放的关键阶段,必须严格控制环境温湿度与风速。理想的干燥环境应保持温度在20℃-25℃,相对湿度在50%-60%之间,避免强风直吹导致表面水分过快蒸发。可采用阶梯式干燥法,初期缓慢升温除湿,中期保持恒温恒湿,后期逐步降低湿度。对于易裂坯体,可在干燥室顶部设置加湿喷雾,平衡表面与内部的水分梯度,防止因干缩应力过大引发开裂或变形。
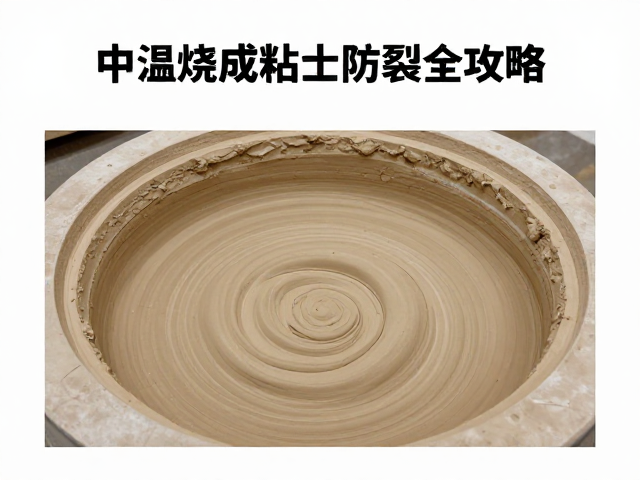
烧成曲线优化与窑炉环境管理
中温烧成的升温曲线需经过严密的计算与测试,特别是在100℃-600℃区间,必须设置缓慢的升温速率以彻底排除结晶水和结构水。建议设置200℃、400℃、600℃三个关键保温点,每个保温点持续30-60分钟,确保坯体内部水分完全排出,避免水汽膨胀导致坯体爆裂或变形。升温速率控制在50℃-80℃/小时,避免热冲击过大。
窑炉内的气氛控制与堆码方式对成品质量至关重要。中温烧成通常采用氧化气氛,需确保窑内氧气充足,避免还原气氛导致坯体颜色不均或结构疏松。堆码时需使用高质量的氧化铝推板或棚板,确保接触面平整无油污。大件坯体应采用多点支撑或专用夹具固定,防止高温软化阶段因重力作用发生塌陷或扭曲。烧成结束后,需控制降温速率,特别是在400℃-600℃区间,快速降温可能导致石英晶型转变产生的体积效应引发裂纹。