
柴窑落灰的自然特性与釉面影响机制
柴窑烧制过程中,松木或硬木燃烧产生的草木灰会随高温气流在窑室内自由飘浮,最终沉降在坯体表面。这种落灰并非单纯的污染,而是与釉料成分在高温下发生物理化学反应的关键变量。不同产地、不同含水率的木柴产生的灰量与成分差异巨大,松灰通常富含钾、钠,易形成自然的结晶或流动感,而硬木灰则可能带来不同的铁质或钙质沉积。工匠需根据所选木柴的特性,预判落灰对最终釉面的影响,从而在装窑前对坯体表面进行针对性的清理或保留部分灰层,以追求特定的艺术效果或保证釉面纯净度。
落灰的厚度与分布直接决定了釉面的光泽度与质感。过厚的落灰可能导致釉面起泡、剥落或形成难以控制的斑点,而完全无尘的环境在柴窑中极难实现且未必符合传统审美。因此,把控落灰的核心在于“顺势而为”与“主动干预”的结合。在实际操作中,窑工会定期清理匣钵内部,调整匣钵与坯体的间距,利用窑室内的气流结构引导灰分避开关键装饰面。这种对落灰的微观控制,是柴窑烧成中极具经验色彩的一环,要求烧窑者在观察火焰颜色与烟气走向的同时,精确计算灰分的沉降路径。
装窑重量的均衡分布与热力学稳定
柴窑的装窑并非简单的堆叠,而是一场严密的空间与重量博弈。窑炉的热道设计通常包含火膛、窑床和烟囱,热气流在其中的流动需要克服重重阻力。如果某一层或某一区域的坯体重量过大,会导致该区域的热阻力增加,热量难以穿透,造成局部升温缓慢或冷却不均。反之,重量过轻的区域可能因气流过快通过而受热过急。因此,装窑时必须计算每层坯体的总重量,确保窑床各部分的受力均匀,避免因地基压力不均导致窑体结构变形或坍塌,这是保障烧成安全的基础物理条件。
重量均衡还影响着窑内温度的场分布。在柴窑中,高温区通常靠近火膛,低温区靠近窑尾,而中间区域则是温度过渡带。装窑时,需要将耐热性高、体积大或重量大的坯体放置在温度稳定且热量充足的区域,而轻薄、易裂或对温度敏感的坯体则需放置在热流温和处。通过精密计算每窑的总装载量,并合理分配不同规格坯体的位置,可以最大化利用热能,减少因局部过热导致的变形或欠火。这种对重量的量化管理,是柴窑烧成中不可或缺的技术环节,直接关系到成品率与烧成质量。
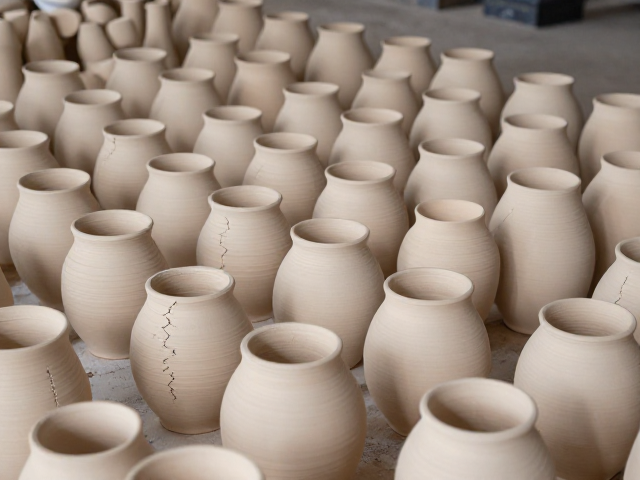
坯体阴干的环境控制与水分梯度管理
坯体在成型后必须经过充分的阴干,以去除自由水与部分结合水,这是防止开裂的第一道防线。阴干环境要求避光、通风且湿度相对稳定,通常建议将坯体放置在室内阴凉处,远离门窗风口,避免阳光直射或强风直吹。环境湿度最好控制在50%-70%之间,温度保持在15-25摄氏度。对于大型或厚壁坯体,阴干时间可能需要数周甚至数月,期间需定期翻动坯体,确保各部位水分蒸发速率一致。若环境过于干燥,坯体表面水分蒸发过快,内部水分尚未迁移至表面,便会形成巨大的内应力,导致开裂。
阴干过程中的水分梯度管理是防裂的核心。坯体不同部位的厚度差异会导致干燥速率不一致,厚实处干燥慢,薄处置于干燥快,这种差异会产生收缩不均的应力。为了平衡这种应力,工匠常采用覆盖湿布、塑料薄膜或设置保湿箱等方式,减缓表面水分蒸发,让内部水分有足够时间迁移至表面。对于极易开裂的高岭土或特殊泥料,还需在阴干过程中定期喷水雾,维持表面湿润。只有当坯体含水率降至临界值(通常为3%-5%)以下,且各部位收缩基本完成,才能进行下一步的施釉与入窑,这一步骤的疏忽往往是后期开裂的主要诱因。
施釉前的预处理与应力释放
在坯体阴干完成后,施釉前的修坯与清洁是进一步释放应力、预防开裂的关键步骤。修坯不仅是为了调整坯体尺寸和形状,更是通过机械作用消除坯体内部因干燥不均产生的残余应力。使用专用刀具轻轻刮去坯体表面的硬皮和微小裂纹,并用软布擦拭干净,去除残留的灰尘和杂质,这些杂质在高温下可能成为裂纹的起点。对于厚薄不均的坯体,还需进行局部打磨,使壁厚过渡平缓,减少因受热不均导致的应力集中。
此外,施釉前的坯体状态检查至关重要。工匠需仔细审视坯体表面,寻找细微的发丝裂纹或暗伤。对于已存在轻微裂纹的坯体,在特定情况下可通过浸泡泥浆进行修补,但更常见的做法是将其剔除,避免烧制失败。施釉时的浸釉或刷釉操作也需轻柔均匀,避免釉浆过厚或在坯体薄弱处堆积,因为过厚的釉层在干燥和烧成过程中会产生额外的收缩应力,可能诱发或扩大坯体原有的缺陷。这一阶段的精细处理,是为后续高温烧制奠定稳定的物理基础。
装窑前的坯体状态确认与匣钵选择
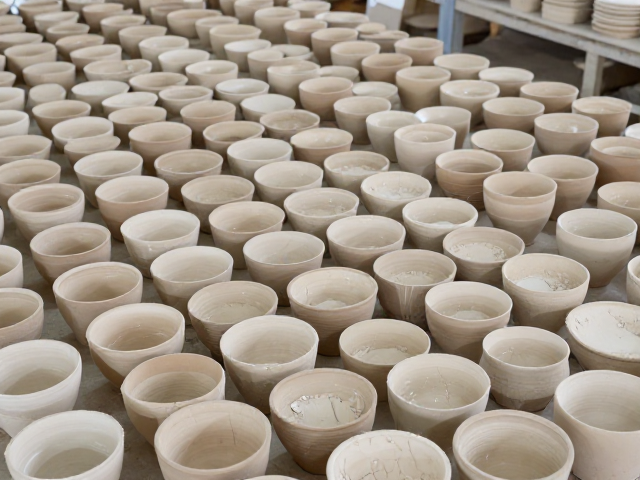
入窑前的一次确认,是确保坯体在高温下保持完整的关键环节。工匠需再次检查坯体的含水率,确保其已完全干燥,通常通过敲击听声判断,声音清脆表明水分已除,声音沉闷则暗示内部仍有湿气,极易在升温初期爆裂。同时,检查坯体与匣钵的接触点,确保接触面平整、无杂质,必要时垫上耐火泥或软质材料,以缓冲坯体在受热膨胀时的位移,防止因硬接触导致磕碰或应力集中。匣钵的选择也需与坯体规格相匹配,过大的匣钵会导致坯体在其中晃动,过小的则可能因膨胀受限而破裂。
装窑时的摆放姿势也影响着坯体的稳定性。坯体在匣钵内应放置平稳,重心居中,避免倾斜或悬空。对于易变形的薄胎器物,需使用特制的支钉或垫饼进行支撑,确保其在高温下保持预设形状。装窑过程中,动作需轻柔,避免磕碰坯体,尤其是已经经过精细修坯和施釉的成品。每一窑的装载方案都需经过周密的规划,确保气流能够均匀流经每个坯体,避免死角和堆积。这种严密的装窑前准备,是柴窑烧成中不可忽视的技术细节,直接关系到最终作品的完整度与艺术表现。