
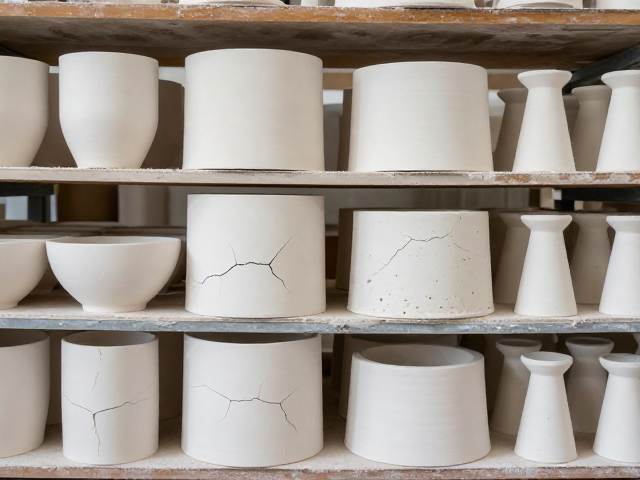
半干坯体暂存环境的湿度与气流控制
半干坯体在成型后尚未进入干燥窑或烧制窑前,内部仍含有较多自由水,环境湿度的微小波动都会导致坯体收缩不均。理想的暂存环境应保持相对湿度在50%至60%之间,避免直接通风造成局部干燥过快。若环境过于干燥,坯体表面水分迅速蒸发,而内部水分滞后,极易形成应力集中,导致坯体在后续烧制过程中出现裂纹甚至炸裂。
气流的管理同样至关重要。暂存区域应设置挡风板或导流罩,防止强风直吹坯体堆垛。自然对流优于强制对流,因为缓慢、均匀的气流有助于水分从坯体内部向表面平稳迁移。在实际操作中,可以使用加湿器配合循环风扇维持微环境稳定,但需确保加湿水源洁净,避免粉尘污染坯体表面,影响最终釉面质量。
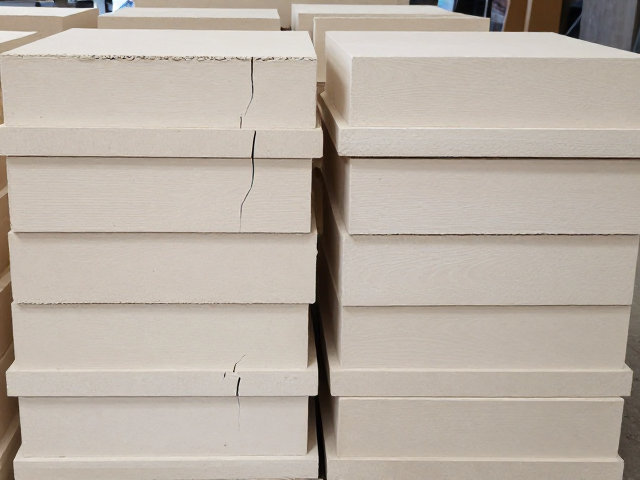
批量堆叠的力学支撑与接触点优化
堆叠方式直接决定了坯体在自重下的形变风险。采用“点接触”而非“面接触”的堆叠策略能有效减少应力传递。具体操作中,可使用硬质塑料或金属制的定位支架,确保每层坯体仅在四个角或特定受力点接触,中间留有空隙以平衡上下层的热胀冷缩差异。对于薄型坯体,必须增加中间支撑层的数量,防止因重力导致的弯曲变形。
堆垛高度需根据坯体的材质强度设定上限。一般陶土坯体堆叠不超过1.2米,瓷土坯体因强度较高可适当增加,但必须每隔两层放置防滑垫或隔板。隔板材质应选择吸水率低且表面平整的材料,如经过打磨的亚克力板或涂釉陶瓷片,以减少摩擦系数并防止粘连。堆垛边缘需设置垂直支撑柱,确保整体结构的稳定性,避免因地面不平或轻微震动导致倾倒。
温度曲线的精准记录与防裂预警
烧制过程中的升温速率是防止开裂的核心变量。对于半干坯体,在室温至200℃区间内,升温速率应控制在10-15℃/小时,以充分排出物理水。此阶段需使用高精度热电偶实时监测窑内不同位置的温度,确保温差控制在±5℃以内。记录数据时,不仅记录设定温度,更要记录实际测温点的温度变化,以便分析窑炉的热场均匀性。
200℃至600℃区间涉及石英晶型转变和有机物燃烧,体积变化剧烈。此时升温速率需进一步降低至5-8℃/小时,并设置保温平台。通过数据采集系统记录每一分钟的温度变化,绘制升温曲线。若发现某时段升温过快,系统应触发警报,操作人员需立即调整燃烧功率或风机频率。精确的数据记录不仅用于本次烧制,更是后续优化工艺参数的大数据库,有助于识别潜在的热应力风险点。
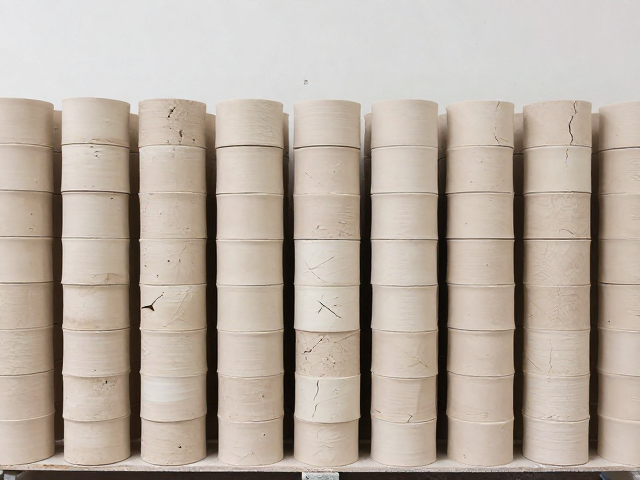
冷却阶段的应力释放与坯体保护
冷却过程同样会产生巨大的热应力,尤其是从高温降至室温的初期阶段。在800℃至400℃区间,二氧化硅发生晶型转变,体积变化显著,必须保持缓慢降温,速率控制在10-15℃/小时。此阶段窑内气氛的稳定也会影响坯体的最终色泽和结构完整性,需同步记录氧含量数据。
从400℃降至常温的过程中,坯体强度已恢复,但仍需防止急冷导致的隐性裂纹。建议采用分段冷却策略,先快速降温至200℃,再缓慢降至室温。在冷却过程中,定期观察坯体表面状态,若发现细微裂纹,需分析是否因堆叠过密导致局部散热不均。冷却后的坯体需静置24小时以上,让内部残余应力充分释放,方可进行后续施釉或深加工处理,这一步骤能显著降低成品率中的废次品比例。