
黏土矿物组成对中温烧成尺寸稳定性的影响
中温烧成通常指在1100℃至1200℃温度区间内的烧结过程,这一阶段黏土中的矿物相变决定了坯体的最终物理性能。高岭石在加热至500℃左右时会脱去结构水,形成偏高岭石,随后在更高温度下转化为莫来石骨架。若黏土原料中高岭石含量过高,坯体在烧成过程中容易产生较大的收缩率,导致成品尺寸偏差过大,影响后续组装与使用。因此,控制黏土中石英和长石等瘠性原料的比例,是调节坯体收缩、维持尺寸稳定性的核心手段。
黏土中的杂质成分,特别是氧化铁和氧化钛,在中温环境下会显著影响坯体的显色和强度。工业级陶土中氧化铁含量若超过2%,烧成后坯体颜色往往偏暗,甚至出现黑心现象,严重影响外观质量。通过调整黏土配方中的瘠性料比例,可以增加坯体的颗粒骨架支撑作用,减少高温液相的生成量,从而降低变形风险。实际生产中,工程师常通过调整球土、高岭土和熟料的配比,将烧成收缩率控制在3.5%至5.0%之间,以确保产品的一致性。
釉料配方与气泡形成机制的关联分析
釉泡的产生主要源于釉层在高温下的熔融行为与气体析出过程的失衡。在中温烧成条件下,釉料中的碳酸盐、硫酸盐及有机质分解产生的气体若不能及时排出,便会滞留在釉面形成气泡。釉料配方中的石灰石、方解石等含钙化合物在高温下分解产生二氧化碳,若烧成升温曲线中分解阶段(800℃-900℃)保温时间不足,气体逸出不畅,极易形成密集的气泡缺陷。因此,精确计算釉料中挥发性物质的含量,并预留足够的分解排气时间,是控制釉泡的关键。
釉料中助熔剂的比例直接决定了釉面的熔融温度和粘度。中温釉通常使用长石、石灰石和滑石作为主要组分,若助熔剂比例过高,釉面熔融过度,粘度降低,气泡容易上浮破裂形成针孔;反之,若助熔剂不足,釉面未完全玻化,气泡则被封闭在釉层中形成“死泡”。通过调整二氧化硅与氧化硼的比例,可以调控釉料的表面张力,使气泡在排出过程中保持稳定的形态,最终获得平整光洁的釉面。
升温曲线对黏土-釉层界面的协同作用
烧成曲线的升温速率直接影响黏土中结构水脱除和釉料熔融的同步性。在中温烧制的初期阶段,快速升温可能导致坯体内部水分急剧蒸发,产生蒸汽压力,进而破坏坯体结构或导致釉面开裂。科学的升温曲线要求在100℃-200℃区间设置较长的保温平台,以彻底排除坯体吸附水,随后在500℃-700℃区间设置分解平台,使黏土中的碳酸盐和硫酸盐充分分解,排出气体。这一过程确保了坯体在进入釉熔阶段前已达到结构稳定状态。
在釉料熔融阶段,保温时间的控制对气泡的消除至关重要。中温烧成通常需要在最高温度下保持15-30分钟,这段时间内釉料粘度降低,气泡上浮并破裂。若保温时间过长,釉面可能因过度流动而失去纹理细节,甚至导致坯体软化变形;若保温时间过短,气泡无法完全排出,釉面粗糙且多孔。通过实验确定最佳保温时间,并结合升温速率的动态调整,可以有效平衡坯体强度与釉面质量,减少气泡缺陷的发生。
工艺参数优化与缺陷控制的实证数据
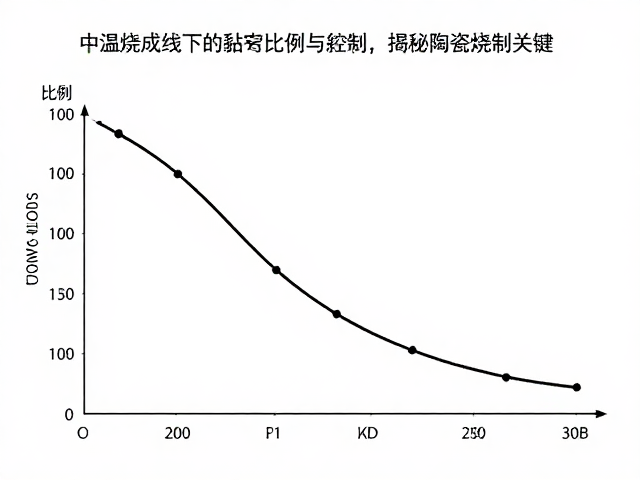
在实际生产环境中,通过正交试验确定黏土与釉料的最佳配比,可显著降低气泡缺陷率。以某日用陶瓷生产线为例,当黏土配方中高岭土占比60%、球土20%、熟料20%时,配合含钙釉料,在1180℃烧成条件下,气泡缺陷率可从15%降至5%以下。这一数据表明,合理控制瘠性原料比例,能够有效增强坯体骨架,减少高温液相对气泡形成的促进作用。同时,釉料中二氧化硅含量保持在55%-60%之间,有助于提高釉面硬度,减少气泡附着。
烧成曲线的微调对气泡控制具有显著效果。实验数据显示,将升温速率在800℃-900℃区间设置为50℃/小时,相比80℃/小时,气泡数量减少了40%。这是因为较慢的升温速率使气体有更长时间从釉层中逸出,避免了气泡被快速熔融的釉料包裹。此外,在1150℃-1180℃区间设置20分钟保温,比15分钟保温,气泡消除效果提升25%。这些实证数据为优化中温烧成工艺提供了可靠依据,有助于企业在保证质量的前提下提高生产效率。