
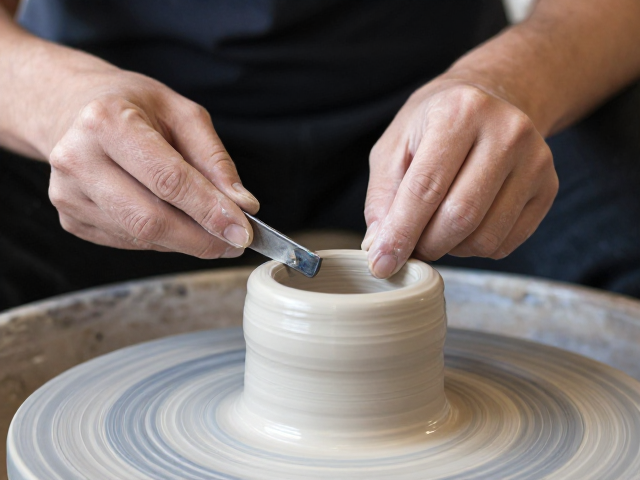
拉坯成型后的基础修整与工具准备
拉坯成型后的泥坯处于半干状态,这一阶段被称为“皮革硬度”,是进行精细修整的最佳时机。若泥料过湿,修整时容易塌陷变形;若过干,则极易开裂且难以切割。操作前需确保工作台面平整清洁,并准备好修坯刀、海绵、喷壶以及关键的水平校准工具。修坯刀通常选用高碳钢或不锈钢材质,刀刃需保持锋利,以便能顺畅地切入泥层而不产生毛边。
水平校准工具在修整过程中扮演着确立基准线的角色,常见的有小型水平尺或带有激光发射功能的辅助杆。这些工具能帮助匠人快速判断器身是否垂直,底座是否平稳。调整器型比例时,还需要用到卡尺或软尺,用于实时监测口沿直径、腹部最大周长以及底足直径的变化,确保每一处弧度都符合设计意图,避免因手感偏差导致器物失重或视觉失衡。
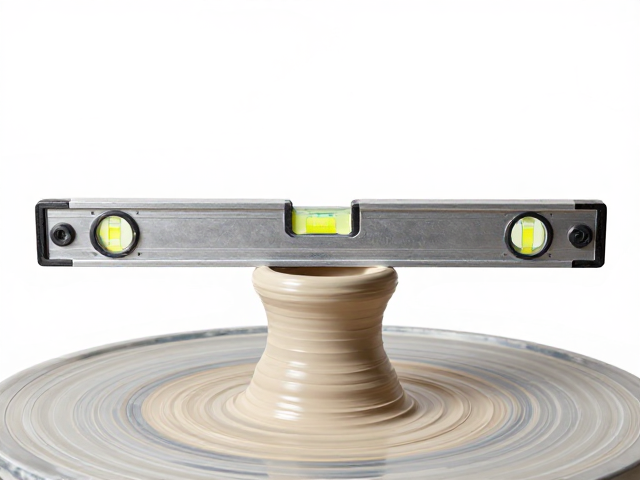
利用水平校准工具确立垂直基准
修整的第一步是固定泥坯并建立垂直基准线。将泥坯稳固地放置在转台上,开启低速旋转,观察泥坯整体姿态。将水平尺轻轻贴附于器身侧面,通过微调转台底座或手部支撑点,使气泡居中,确认器身相对于地面垂直。这一步至关重要,因为倾斜的基准线会导致后续所有切削动作产生累积误差,最终造成器物重心不稳或视觉上的扭曲。
在旋转过程中,水平校准工具能提供动态的视觉反馈。当转台转动时,观察水平尺上的气泡是否持续保持在中心位置,若出现偏移,需立即停止修整,重新校正泥坯与转台的接触面。对于高身筒或细长器皿,可使用长条形水平尺跨越整个器身,检测上下端口是否处于同一水平面上,从而判断是否存在“喇叭口”或“缩颈”等非预期形态,及时通过局部切削进行修正。
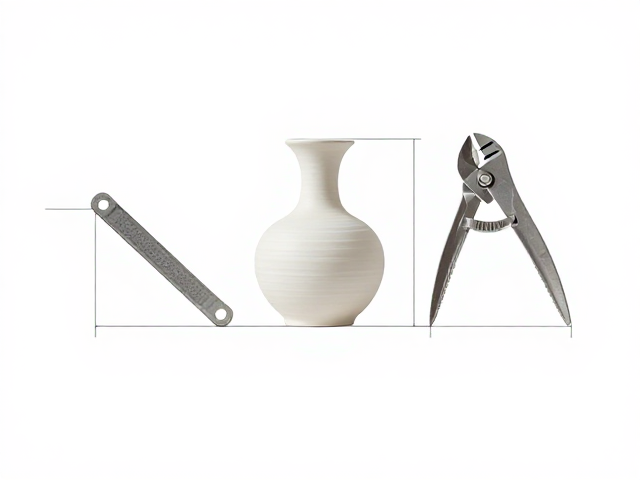
基于比例数据的器型调整策略
器型的美感源于严密的数学比例,修整过程中需严格依据预设的数据进行调整。使用软尺定期测量器物的关键节点,如口沿宽度、腹部最宽处高度及宽度、底足直径等。例如,制作一个标准的梅瓶,需确保肩部与腹部的过渡弧线平滑,且腹径与高度之比符合传统比例规范。通过卡尺精确测量,记录每一刀切削后的数据变化,确保器壁厚度均匀,避免局部过厚导致烧制时受热不均而变形。
调整比例时,应遵循“由内而外、由下至上”的原则。先修整底足和腹部下部,确立整体支撑结构,再逐步向上处理腹部曲线和颈部线条。在切削过程中,刀具与泥面的接触角度应保持恒定,通常以30至45度角切入,以去除多余泥料并形成平滑的内壁。若发现某一段弧度过平或过陡,需结合水平尺检查该区域的切线方向,通过细微的刮削动作,逐步逼近理想的几何形态,确保整体轮廓的连贯性与协调性。
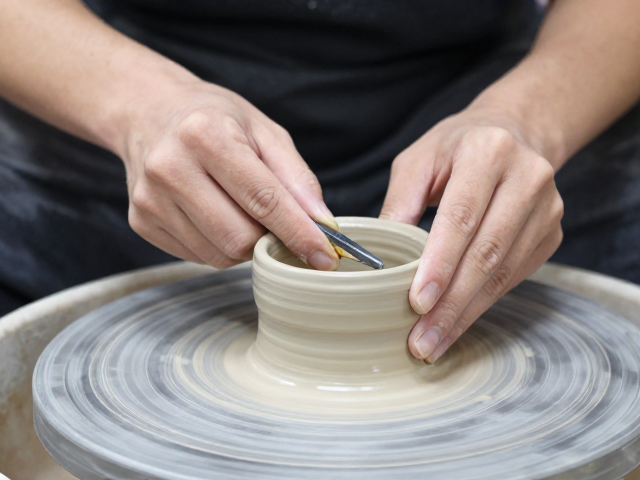
细节处理与最终定型检查
修整接近尾声时,重点在于细节的打磨与最终形态的确认。使用湿润的海绵轻轻擦拭器表,去除切削留下的细微毛刺,同时软化泥面,使线条更加柔和流畅。对于口沿和底足等关键部位,需使用修坯刀的钝角部分进行压光处理,增强结构的致密性,防止水分过快流失导致开裂。此时,再次使用水平尺检查整体垂直度,确保器物在静止状态下重心平稳,无肉眼可见的倾斜或歪斜。
最终定型前,需对器物的整体比例进行全方位审视。从正面、侧面及俯视角度观察,检查各部位比例是否协调,线条是否流畅自然。若发现细微的不平整,可用细砂纸或湿海绵进行局部修整,直至达到预定效果。完成修整后,将器物静置片刻,观察是否有因应力释放导致的变形或裂纹。确认无误后,方可进行后续的干燥与烧制工序,确保每一件作品都具备精准的几何美感与稳定的物理结构。