
电动拉坯机的基础操作与坯体成型
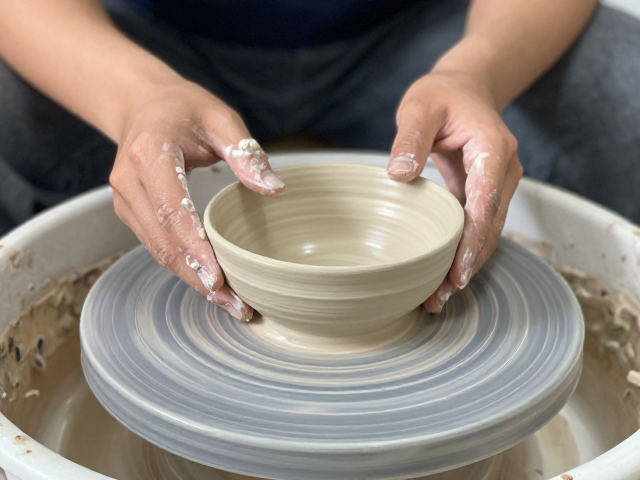
电动拉坯机通过电机驱动转盘旋转,为陶土提供稳定的离心力,这是成型碗盘的基础物理条件。新手在启动机器前,需确保转盘清洁且中心无杂物,将揉泥好的泥团置于转盘正中,利用手掌根部感受转速变化。初期练习建议从低速开始,待泥团完全贴合转盘并稳定后,逐渐提高转速至中等档位,避免高速旋转导致泥料飞溅或重心不稳。
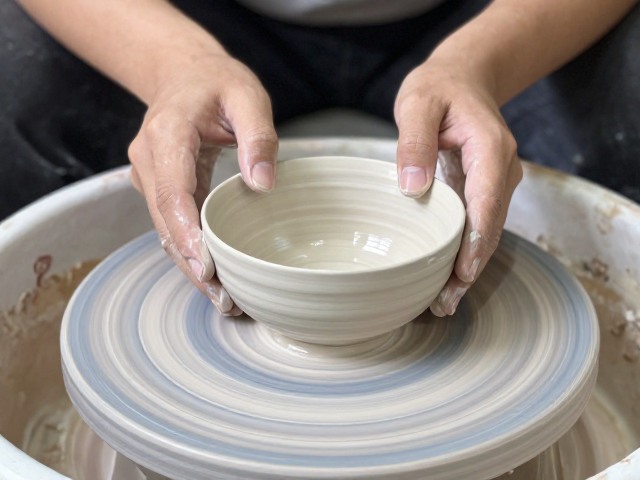
在拉坯过程中,双手需保持湿润但不可积水,指尖轻触泥料表面,通过拇指与食指形成的夹角控制泥壁厚度。成型碗盘时,重点在于均匀受力,双手同步向内施压,同时缓慢向上提拉,使泥壁逐渐变薄且高度一致。若发现泥壁厚薄不均,需立即降低转速,重新调整手部位置,利用指腹轻轻抹平局部凸起,确保整体形态对称。
泥料含水率控制与修坯时机
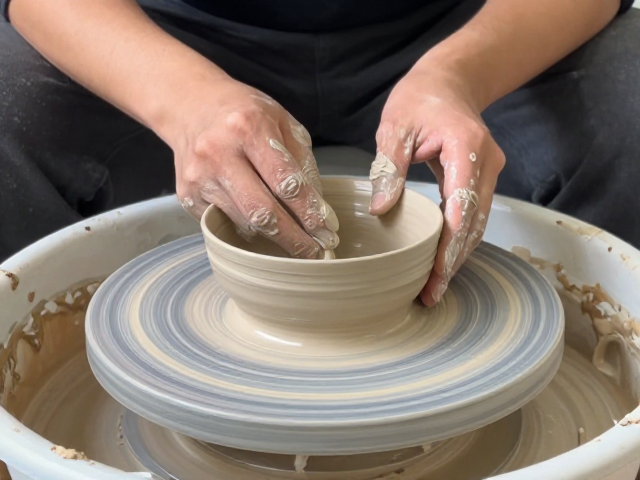
泥料的含水率直接影响成型效果,过于干燥的泥料容易开裂,而过湿则难以支撑形状。拉坯前需确认泥料处于“皮革硬度”状态,即按压时有轻微弹性但不粘手。对于碗盘类器物,建议在坯体干燥至半干状态时进行修坯,此时泥料仍具备一定的可塑性,便于切削多余部分,且不易因受力过大而变形。
修坯工具的选择需根据坯体厚度决定,薄刃修坯刀适合处理较薄的碗壁,而宽刃刮刀则适用于盘底的平整处理。操作时,坯体应固定在修坯机上或手持稳定,刀刃与泥面保持微小角度,以削去薄层泥屑为宜。修坯过程中需不断清理刀口积泥,观察坯体反光情况,若表面出现细微裂纹,需立即停止修坯,重新调整干燥环境湿度。
釉料配制与流动性管理
釉料由石英、长石、粘土等原料熔融而成,其流动性直接影响最终釉面的光泽度和厚度。新手在配制釉料时,需精确称量各成分比例,并使用球磨机或搅拌器确保混合均匀。釉浆的细度通常要求通过100目筛网,过粗的颗粒会导致釉面粗糙或针孔,过细则可能引起釉层开裂。
釉浆的稠度需通过比重计或经验法测定,一般碗盘类器物适合中等稠度的釉浆,涂刷或浸釉时能形成均匀膜层。若釉浆过稀,需静置沉淀或添加少量增稠剂;若过稠,则需适量加水调整。配制好的釉浆需充分搅拌后静置一段时间,使气泡排出,避免施釉时产生气泡缺陷。
施釉方法与细节处理
浸釉是碗盘制作中常用的施釉方式,将坯体垂直浸入釉浆中,保持3-5秒后垂直取出,利用重力作用使釉浆均匀分布。取出时需迅速平稳,避免晃动导致釉层流淌不均。对于内部釉面,可使用小勺舀取釉浆倒入坯体内,轻轻旋转坯体使内壁覆盖均匀,再倒出多余釉浆。
喷釉适用于需要特殊纹理或厚薄变化的装饰效果,喷枪距离坯体约20-30厘米,保持匀速移动,避免局部堆积。施釉过程中需注意坯体温度,过冷的坯体易吸附过多釉浆,导致流釉;过热的坯体则可能使釉浆迅速干燥,形成橘皮纹。施釉后需检查坯体底部,确保无釉料粘连,避免烧制时粘窑。
烧制工艺与釉面呈现
烧制过程分为预热带、高温烧成带和冷却带,不同阶段对釉面形成至关重要。预热带需缓慢升温,排除坯体内水分和有机质,防止爆裂。高温烧成阶段需达到釉料熔点,使釉料熔融成玻璃态,此时需严格控制升温速率,避免温度波动过大导致釉面起泡或变形。
冷却阶段同样关键,快速冷却可能使釉面产生应力裂纹,而缓慢冷却则有助于釉面结晶和光泽提升。对于常见瓷釉,冷却速率需根据釉料配方调整,部分含结晶釉的配方需在特定温度区间缓慢冷却以形成特定纹理。烧制完成后,需让窑炉自然冷却至室温,再取出成品,避免热冲击导致釉面开裂。