
分体拉坯器成型原理与壁厚控制的核心逻辑
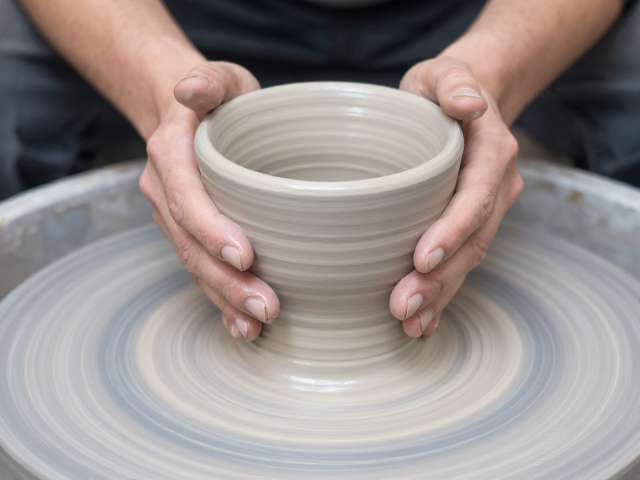
分体拉坯器在陶瓷制作中扮演着定型与支撑的关键角色,其核心作用是通过物理约束力引导泥料在旋转过程中形成预设的几何形态。壁厚不均往往源于泥料在模具内部的应力分布失衡,当泥料与分体模具内壁的贴合度不足或压力传递存在死角时,局部区域会出现堆积或过薄现象。这种物理层面的不匹配,直接决定了成品在干燥和烧制过程中的收缩率一致性,进而影响最终产品的结构强度。
在实际操作层面,泥料的可塑性与含水量是决定壁厚均匀性的前置条件。含水量过高会导致泥料过于稀软,难以在模具约束下保持稳定的厚度;而含水量过低则会使泥料刚性过大,容易在脱模或受力过程中产生裂纹或厚度突变。因此,控制泥料处于理想的“乳脂状”或“橡皮泥状”状态,是确保每一毫米厚度都能精准成型的基础,这也是工艺标准化中必须严格监控的物理指标。
厚度合理标准的行业通用规范
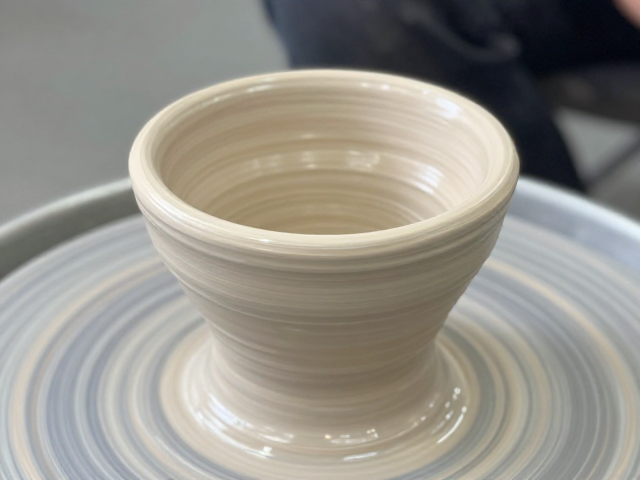
在专业陶瓷制作领域,器皿壁厚的合理性并没有唯一绝对的标准,而是根据器皿的功能与用途有着严密的区间划分。对于日常使用的餐具如碗、碟,行业普遍认可的合理壁厚范围通常在3毫米至5毫米之间。这一区间既能保证器皿在盛装热食或液体时的结构稳定性,又能兼顾使用的轻便性与导热效率。过薄的壁体(低于2毫米)极易在运输或日常磕碰中碎裂,而过厚(超过8毫米)则会导致散热不均,影响食物口感且增加重量。
对于大型陈设器或需要承受较大内部压力的容器,壁厚标准需相应增加。此类器皿的壁厚通常建议控制在6毫米至10毫米之间,甚至在某些特殊造型中需达到12毫米以上,以应对泥料在干燥收缩阶段产生的巨大内应力。值得注意的是,厚度的测量应在器皿成型后、脱模前进行,使用专用卡尺在不同方位(口沿、腹部、底部)多点测量,取平均值作为判断依据,以确保数据的可追溯性与真实性,避免仅凭肉眼观察导致的误判。
分体拉坯过程中的关键操作细节
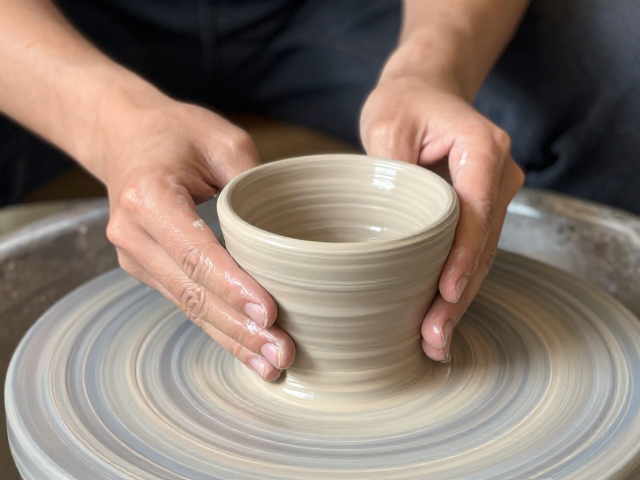
分体拉坯器的操作技巧直接决定了泥料能否均匀受力。在合模前,必须确保模具内壁清洁且涂抹了适量的脱模剂,这能减少泥料与模具间的摩擦力,使泥料在旋转过程中能够顺畅延展,避免因阻力不均导致的局部增厚。操作时,双手施加的压力应均匀且持续,严禁在某一侧过度用力或突然撤力,这种操作惯性会导致泥料向受力反向偏移,形成明显的厚薄不均。
泥料的填入与压实过程也需严格遵循规范。泥料应分次填入模具,每次填入后需进行初步压实,确保泥料与模具内壁无空隙。特别是在处理复杂曲线部位时,需使用指腹或专用工具对泥料进行二次修整,填补可能存在的空洞或薄弱点。此外,脱模时的手法同样关键,应保持动作平稳,避免强行撬动导致已定型的薄壁部位受损或变形,任何非自然受力都可能破坏之前建立的厚度平衡。
常见缺陷成因分析与修正策略
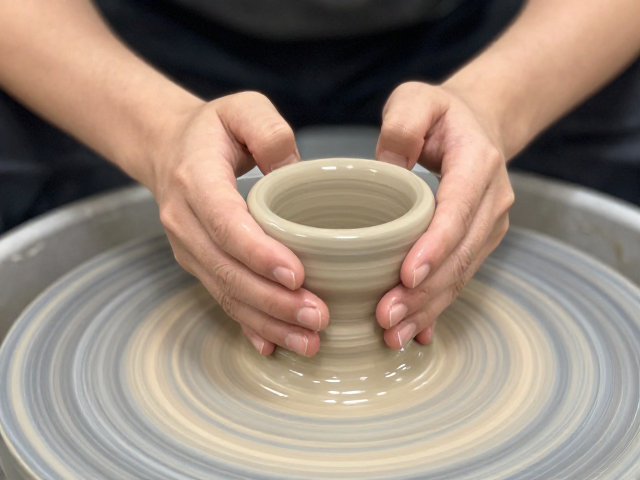
壁厚不均的一个主要成因是模具本身的精度问题或磨损。长期使用后,分体模具的分合面可能出现细微磨损或变形,导致合模后产生间隙,泥料渗入间隙会形成局部增厚。定期检查模具的闭合紧密度,及时更换变形或磨损严重的模具部件,是维持生产稳定性的必要措施。若发现模具分合线处有泥料溢出形成的“毛边”,需立即清理并检查模具精度,防止其成为后续成品的缺陷源。
另一个常见成因是泥料干燥过程中的失水不均。如果成型后的坯体在干燥初期暴露在风口或阳光直射下,表面水分迅速蒸发,会导致表层收缩快于内部,从而引发厚度视觉上的扭曲或实际结构的变形。采用覆盖保鲜膜或使用保湿箱进行缓慢、均匀的干燥处理,可以有效平衡内外收缩率,减少因干燥应力导致的厚度偏差。这种环境控制措施是提升成品率、降低废品率的重要手段,符合现代陶瓷工艺对过程控制的精细化要求。