
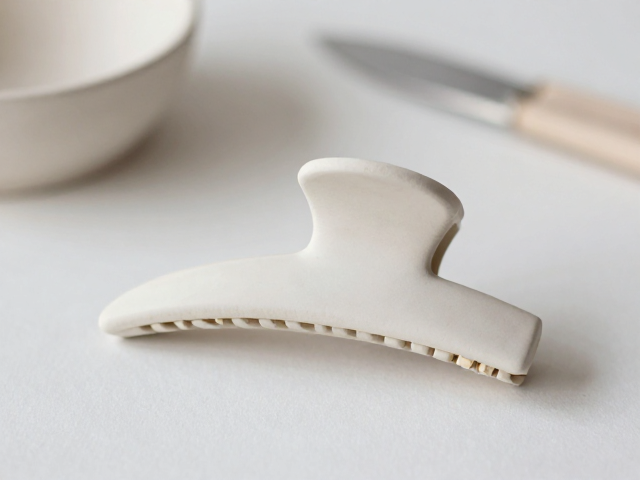
哑光釉料的特性与素烧坯体的准备
陶艺发夹的制作起点在于对材料特性的精准把控,其中素烧坯体提供了关键的附着力基础,而哑光釉料则决定了最终的视觉质感。素烧是将成型后的陶土坯体在较低温度(通常为800-900摄氏度)下进行第一次烧制,这一过程去除了坯体中的结晶水,使其保持多孔状态,像海绵一样能够充分吸收釉料。对于发夹这种小型且需要牢固粘贴五金件的物件,素烧后的粗糙表面能显著增强胶水与陶瓷本体的结合力,避免日后脱落。
在选择釉料时,哑光釉因其不反光的柔和表面而备受青睐,它能模拟石头、磨砂玻璃或高级织物的触感,营造出低调的高级感。与亮光釉相比,哑光釉在烧制过程中对温度曲线更为敏感,过高的温度可能导致釉面意外熔化变亮,或产生流釉现象。因此,配置釉浆时需要严格控制二氧化硅与氧化铝的比例,并加入适量的滑石或氢氧化铝来抑制玻璃相的生成,从而在冷却后保留细腻的哑光颗粒感。
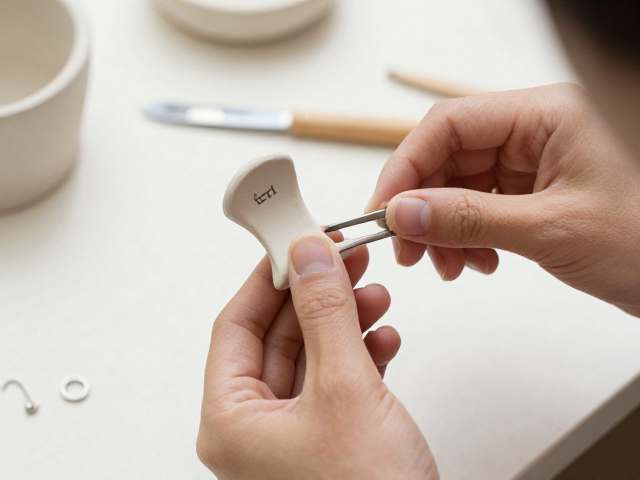
成型设计与五金件的安全处理
发夹的结构稳定性直接决定了其实用价值,因此成型时需预留足够的厚度与强度。使用粘土片切割出国旗形或圆形坯体,边缘需打磨圆润以防刮伤头皮。坯体中心需预留粘贴五金件(如鸭嘴夹或蝴蝶夹)的区域,通常建议粘贴面积不小于1.5平方厘米。在素烧前,需将五金件与坯体分离存放,避免高温下金属氧化或变形影响后续使用。
五金件的预处理是确保耐用性的关键环节。普通的铁质或合金五金件在接触釉料或潮湿环境时极易生锈,因此在素烧前或粘贴前,必须对五金件进行防锈处理。可以使用透明指甲油或专用的金属防锈漆涂抹五金件背面,待其完全干透后再进行下一步操作。这一步骤能有效隔绝水汽,防止生锈痕迹渗透至陶瓷表面,保持发夹整体的洁净与高级感。
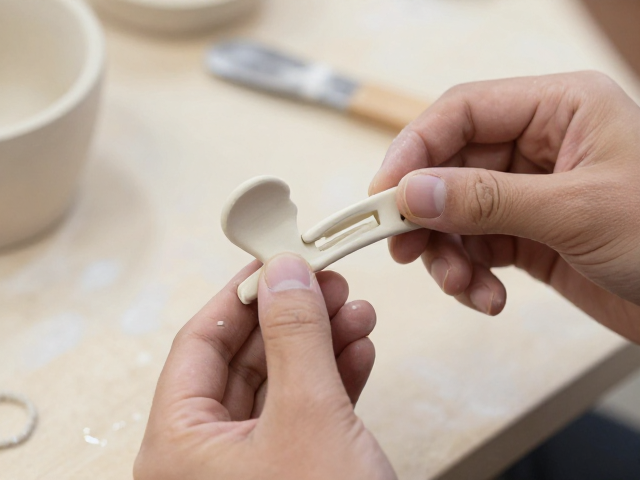
施釉技巧与烧制温控细节
施釉是决定发夹外观的核心步骤,哑光釉的涂抹方式直接影响其最终表现。建议采用浸釉或刷釉的方式,素烧坯体吸水性强,需控制浸釉时间,通常3-5秒即可,避免釉层过厚导致烧制时开裂或剥落。刷釉时需多层薄涂,每层之间留出干燥时间,这样能获得更均匀的哑光效果。若追求特殊的肌理,可在釉面上进行刻划或点触,但需注意不要破坏釉层的连续性。
烧制过程需严格遵循升温曲线。从素烧转入釉烧时,升温速度应缓慢,特别是在300-600摄氏度区间,需排除坯体内的残余水分和有机物,防止爆裂。釉烧温度通常控制在1150-1250摄氏度(取决于陶土种类),在最高温处保温10-15分钟,使釉料充分熔融并形成稳定的玻璃相。冷却阶段自然冷却至关重要,快速冷却可能导致釉面应力过大而产生细裂,影响哑光质感的完整性。
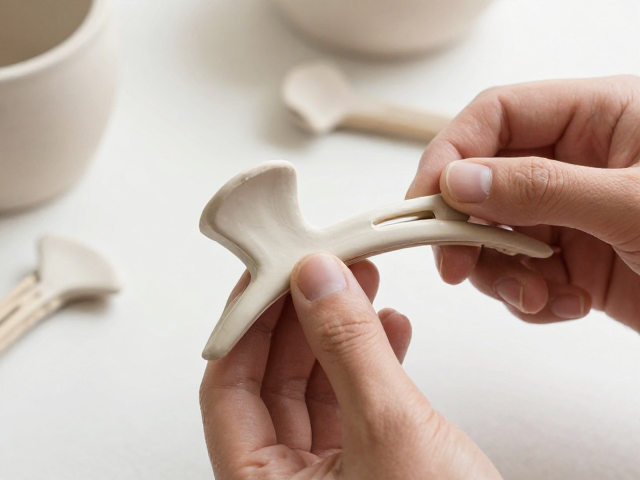
组装固定与后期保养
烧制完成并冷却后,即可进行五金件与陶瓷片的组装。推荐使用环氧树脂胶或专用陶瓷金属胶进行粘贴,这类胶水具有极高的粘接强度和耐候性。操作时需确保粘贴面清洁无粉尘,胶水混合均匀后涂抹在五金件背面,轻轻按压陶瓷片,挤出多余胶液并用棉签清理边缘,避免胶水溢出影响美观。粘贴后需放置24-40小时,待胶水完全固化,以确保发夹在日常使用中的牢固度。
为了维持发夹的高级哑光质感,日常保养需遵循简约原则。避免使用粗糙的刷子或强酸性清洁剂清洗发夹,以免破坏釉面微观结构导致光泽度变化。清洁时可用软布轻轻擦拭,若沾染发胶或化妆品,可用少量中性洗涤剂稀释后快速清洗并立即擦干。长期佩戴时,应定期检查五金件连接处,防止因频繁开合导致胶水老化失效,从而延长手作饰品的使用寿命。