
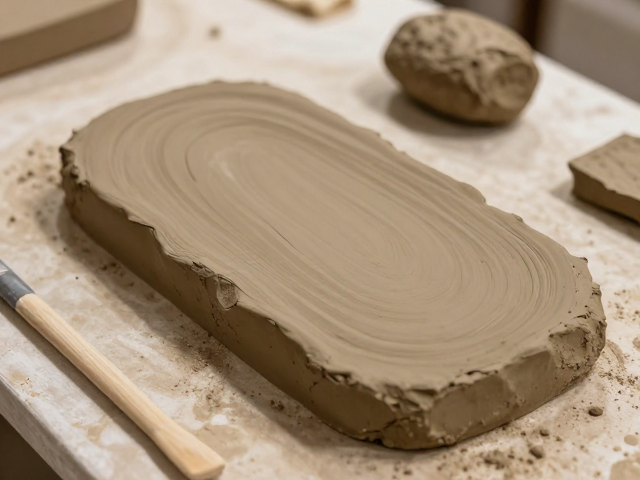
泥板成型基础原料的物理特性与筛选标准
泥板成型技术对陶土原料的颗粒级配有着严苛要求,原料需具备适度的可塑性与干燥强度,以应对手工或机械压制过程中的应力变化。高岭土、球土及熟料是基础骨架,其中高岭土提供结构稳定性,球土增强可塑性,而熟料(煅烧后粉碎的粘土)则用于降低收缩率,防止泥板在干燥过程中开裂。原料含水率通常需控制在12%-15%之间,过高的水分会导致泥板回软变形,过低则难以成型且易产生层裂。
着色原料的选择直接影响坯体的底色基调,铁红、氧化铁黑、氧化铁黄等金属氧化物需经过细度筛分,通常要求通过200-300目筛网,以确保在泥料中分散均匀。天然矿物如赭石、陶土粉也可作为着色介质,但其成分波动较大,需经过严格的批次检测。原料混合时需采用真空练泥机处理,排除气泡,使泥料达到类似牙膏状的细腻度,这是保证泥板表面平整无砂眼的先决条件。
表面着色工艺中的颜料分散与附着机制
泥板成型后的着色处理可分为坯体着色与釉面着色两种路径,坯体着色要求颜料与泥料在微观层面紧密结合。采用浸渍、喷涂或刷涂方式施加含铁、钴、锰等金属氧化物的色浆时,需控制浆料的粘度在15-25秒(流出杯法),以确保涂层厚度均匀。对于需要产生纹理效果的泥板,可采用“干撒法”将粉末状颜料直接撒在半干泥板表面,利用坯体毛细孔吸力固定颜料,随后通过轻微压实增强结合力。
着色后的泥板需经历受控的干燥过程,这一阶段极易因水分蒸发不均导致颜料脱落或开裂。环境温度应保持在20-25℃,相对湿度维持在50%-60%,避免强风直吹。干燥时间通常为24-48小时,直至泥板含水率降至5%以下。在此过程中,需定期翻转泥板,确保双面干燥速率一致。对于大型泥板,内部需预留排气孔或使用多孔模具辅助水分逸出,防止因应力集中产生隐性裂纹,这些裂纹在后续高温烧成中会显著扩大,导致成品报废。
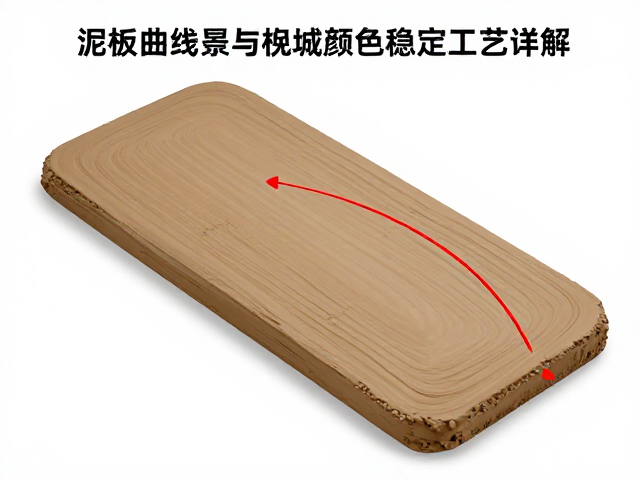
烧成曲线设计对颜色稳定性的关键影响
烧成过程中的温度制度是决定最终颜色的核心变量,氧化气氛与还原气氛下的显色机理截然不同。在氧化烧成中,铁元素主要呈现红色、黄色或褐色,烧成温度区间通常设定在950℃-1050℃(Cone 010-009)。升温阶段需设置100℃-200℃的低温排胶期,缓慢排除有机物质和结晶水,避免气体急剧膨胀破坏坯体结构。升温速率控制在60-80℃/小时,确保热量均匀渗透至泥板中心。
高温阶段需设置保温平台,通常在1000℃左右保温20-30分钟,使矿物成分充分熔融与重结晶,消除颜色斑驳。对于追求深红或紫红色调的泥板,需精确控制氧气供应量,过量氧气可能导致铁元素过度氧化为赤铁矿(Fe2O3),颜色偏黄;缺氧则可能生成磁铁矿(Fe3O4),颜色偏黑。冷却阶段同样关键,快速冷却可能保留高温相结构,颜色鲜艳但脆性大;缓慢冷却则有助于晶体生长,颜色沉稳但可能稍暗。需根据具体釉料配方调整冷却曲线,以实现色彩与物理性能的最优平衡。
缺陷控制与烧成后处理规范
烧成过程中常见的缺陷包括起泡、针孔、变形及颜色不均,这些问题多源于原料处理不当或烧成制度不合理。起泡通常由坯体内残留有机物或碳酸盐分解产生气体无法排出所致,需加强原料陈腐和真空练泥工序。针孔则与釉层熔融流动性及坯体透气性有关,可通过调整釉料配方或增加烧成温度下的保温时间来解决。变形多因泥板干燥不均或窑内支撑不当造成,需优化干燥工艺及窑具摆放方式。
颜色不均可能由颜料分散不均、窑内温差或气氛波动引起。现代电窑或燃气窑需配备高精度温控系统,确保窑内温差控制在±5℃以内。对于大型窑炉,需通过摆放试样进行气氛测试,确定最佳燃烧嘴角度和风量配比。烧成结束后,泥板需自然冷却至室温方可出窑,避免热震导致开裂。出窑后需进行严格的外观检查,记录颜色偏差数据,用于后续原料配比和烧成参数的微调,形成闭环的质量控制体系。