
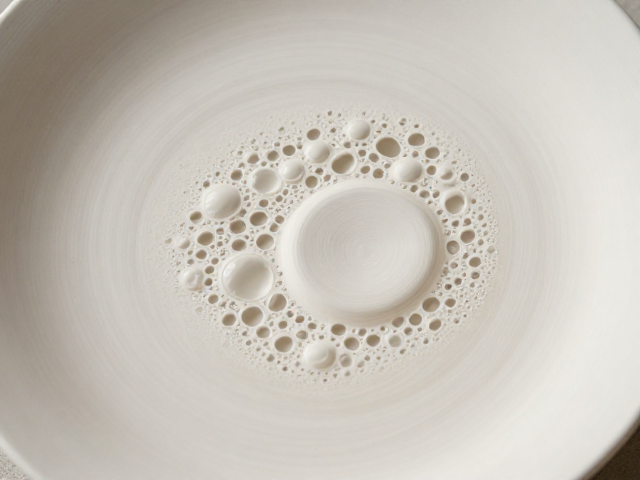
坯体起泡的成因与过烧降温的关联
陶瓷坯体在烧成过程中出现气泡,往往与窑炉内的温度制度及气氛控制有着直接联系。当窑内局部温度过高或保温时间过长,坯体内部的有机物、碳酸盐或硫酸盐未能充分分解排出,残留的气体在釉层熔融前被封存,便形成了肉眼可见的气泡或针孔。特别是在使用高岭土含量较高的坯料时,若升温曲线中的分解阶段设置不合理,气体释放不充分,后续高温阶段极易引发起泡缺陷。
解决这一问题的核心手段之一,是优化降温阶段的温度曲线。过烧现象通常表现为釉面流淌过度、气泡破裂后形成凹坑或釉层浑浊。通过精确计算并调整高温段的降温速率,可以改变釉料的粘度变化过程,使气泡在釉层凝固前有更多时间上浮逸出。例如,将高温段结束后的降温斜率微调,避免温度骤降导致釉面过早固化,从而利用物理重力作用让包裹的气体自然排出,显著减少坯体表面的起泡现象。
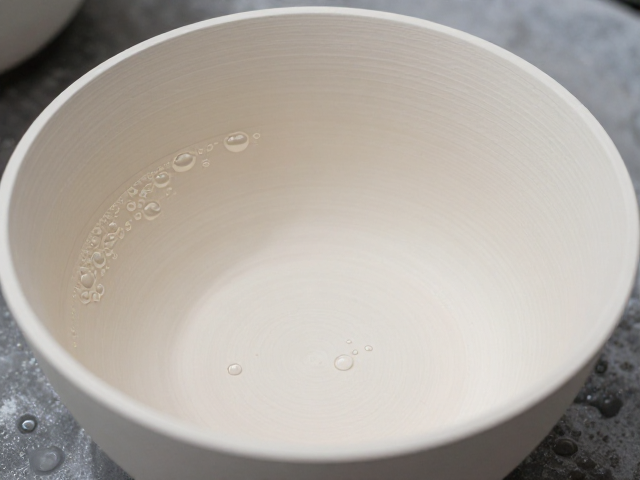
烧成曲线的精细化优化策略
烧成曲线的优化并非简单的温度调整,而是需要结合坯釉配方进行严密的热工计算。在实际生产中,需重点关注1000℃至1300℃这一关键区间,这是坯体结构转变和气体排出的主要阶段。通过引入多段升温控制,特别是在有机物分解温度区间(约600-900℃)设置较长的保温或慢速升温段,确保气体充分逸出,避免其在高温下急剧膨胀导致坯体开裂或起泡。
此外,窑炉内的温差分布也是影响曲线效果的关键变量。若窑炉加热元件老化或排烟系统阻力不均,会导致窑内存在热点,局部过烧引发起泡。优化曲线时需结合热电偶数据,绘制实际窑温分布图,针对性地调整各温区的功率输出。通过平衡上下温差和左右温差,确保坯体在烧成过程中受热均匀,从根本上消除因局部过烧或受热不均导致的起泡缺陷,提升产品的一次成型合格率。
样本留档与数据溯源体系
建立严密的样本留档机制是解决陶瓷缺陷的可追溯基础。每批次生产前,需制作标准试片,记录坯釉配方、成型参数、干燥曲线等前置条件,并在烧成后对试片进行详细的光谱分析或显微观察。通过对比不同烧成制度下试片的起泡情况,能够快速锁定缺陷产生的具体温区。这些数据需形成严密的档案,而非依赖经验判断,确保每一次工艺调整都有据可依。
在实际应用中,样本留档应包含烧成曲线记录、窑内气氛检测数据以及成品缺陷的高清影像资料。当出现批量起泡问题时,技术人员可调取历史样本数据进行比对,分析当前批次与历史合格批次在温度、气氛或原料波动上的差异。这种基于数据的溯源分析,能迅速识别出行车速度、燃料压力或原料含水率等变量对起泡的影响,为工艺参数的微调提供精准依据,避免盲目调整导致的质量波动。