
颗粒细度对提花泥料流变性的影响机制
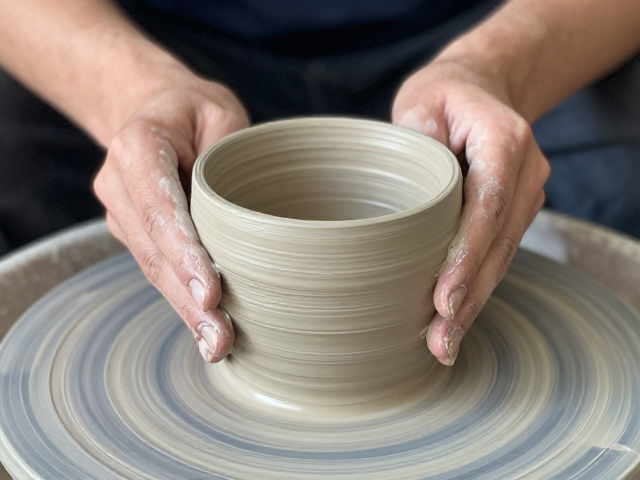
陶瓷泥料的颗粒级配直接决定了坯体在旋转受力下的结构稳定性,对于需要连续拉坯且表面带有复杂提花纹理的器物而言,过粗的颗粒会导致泥料内部应力分布不均,进而在高速旋转中引发坯体扭曲或塌陷。通常而言,高目数的细粉能够填充颗粒间的空隙,增加泥料的比表面积,从而显著提升泥浆的润滑性与可塑性,使拉坯过程中的手感更为细腻顺滑。然而,若细度过高,泥料吸水率异常升高,干燥收缩率随之增大,极易在提花雕刻阶段出现开裂或变形,因此需要在细度与强度之间寻找平衡点。
在实际生产中,泥料的细度控制通常通过筛网目数进行量化管理,一般建议基础泥料经过100目至120目筛网过滤,以去除大颗粒杂质并确保颗粒分布的均匀性。这种细度范围下的泥料,其颗粒粒径多集中在0.05毫米至0.1毫米之间,既保留了足够的骨架支撑力,又具备足够的流动性以适应连续拉坯的动作节奏。当泥料中细粉比例超过20%时,泥料往往表现出明显的“糊状”特征,虽然延展性极佳,但干燥过程中极易因水分蒸发不均而产生内应力,导致提花线条模糊或断裂,因此在配方设计中需严格控制细粉与粗颗粒的比例,通常维持在1:3至1:4之间较为适宜。
连续拉坯过程中的泥料含水率与揉练标准
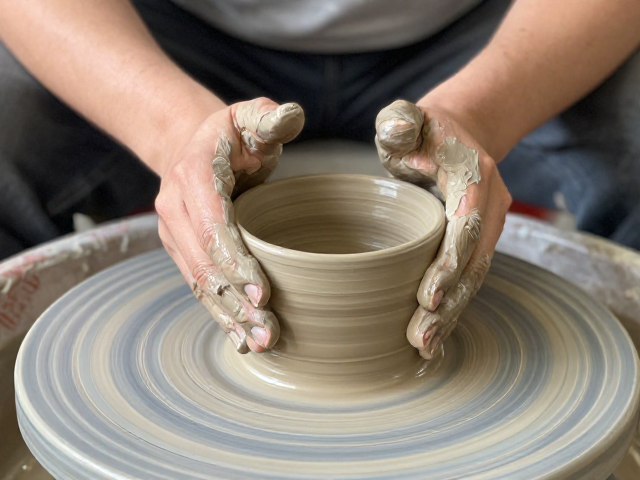
连续拉坯作业对泥料的含水率有着严苛的要求,过高的含水率会使坯体在成型过程中因自重过大而发生软化坍塌,特别是在进行提花雕刻时,过软的泥料无法保持线条的锐利度,导致图案细节丢失。相反,含水率过低则会导致泥料刚性过大,在旋转受力时产生脆性断裂,且难以通过手指施加的压力进行微调。一般而言,用于连续拉坯的泥料含水率应控制在18%至21%之间,这一区间内的泥料既具备足够的流动性以适应快速成型,又拥有足够的刚度以支撑复杂的表面纹理。
揉练是排除泥料内部气泡、均匀分布水分及细度的关键工序,对于提花泥料而言,揉练的均匀程度直接影响后续雕刻的稳定性。标准的揉练过程需确保泥料内部无干粉团、无空气囊,且各部分含水率一致,通常采用螺旋揉练法或真空练泥机进行处理,真空练泥机能有效降低泥料中的空气含量,提高坯体的致密度。在揉练过程中,需特别注意泥料的回性时间,揉练后的泥料需静置陈腐至少24小时,使水分充分渗透至颗粒内部,消除因揉练产生的内应力,这一过程对于保证提花图案在干燥过程中的完整性至关重要。
提花技法中的泥料响应与操作细节
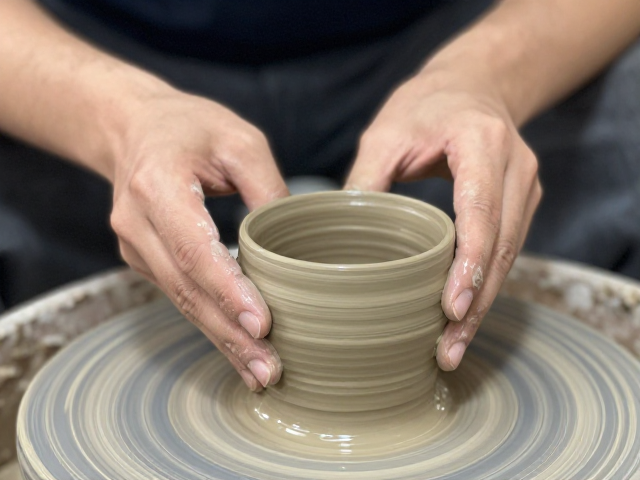
提花技法要求泥料在受压、刮削和刻画时能产生特定的物理响应,泥料的颗粒细度决定了其切削时的阻力特性。细度适中的泥料在雕刻时切口平整,边缘清晰,不易产生毛边或崩裂,这对于表现精细的连续纹样至关重要。若泥料颗粒过粗,雕刻时容易产生颗粒脱落,导致图案边缘模糊不清,影响整体视觉效果;而颗粒过细则可能导致泥料过于粘刀,难以清理,降低操作效率。因此,在提花前需对泥料进行适当的硬化处理,使其达到类似“皮革硬度”的状态,以便进行精细雕刻。
操作过程中,拉坯转速与提花工具的接触力度需保持动态平衡。转速过快会导致泥料飞溅或图案变形,转速过慢则难以形成流畅的线条。通常建议拉坯转速控制在20至30转/分钟,配合锋利的金属或竹制刻刀,以较小的压力轻轻刮削泥料表面,利用泥料的塑性变形形成连续的凹凸纹理。在雕刻过程中,需随时清理刻刀上的泥屑,保持刀刃锋利,避免因泥屑堆积导致图案粘连。此外,提花深度需控制在坯体厚度的1/3至1/2之间,过深的雕刻会削弱坯体结构,增加干燥和烧制过程中的开裂风险。
干燥与烧制阶段的细度关联控制
泥料颗粒细度对干燥过程中的水分蒸发速率有着显著影响,细度较高的泥料干燥速度慢,且易因内外收缩不均而产生裂纹。在干燥过程中,需保持环境湿度稳定,避免强风直吹,通常采用阴干法,使坯体在自然湿度中缓慢脱水。对于提花器物,干燥初期需特别注意图案部位的保护,避免因局部干燥过快导致图案塌陷或变形。干燥过程中需定期翻转坯体,确保各部位受热均匀,促进水分均匀蒸发。
烧制阶段,泥料中的矿物成分在高温下发生物理化学变化,颗粒细度影响着坯体的致密度和釉面效果。细度适中的泥料在烧制过程中能形成均匀的玻璃相,提高坯体的机械强度和防水性能。若颗粒过粗,坯体内部可能存在孔隙,导致吸水率升高,影响器物性能;若颗粒过细,则可能导致坯体在高温下过度收缩或变形。因此,在烧制前需对坯体进行仔细检查,确保无裂纹、无变形,并根据泥料特性选择合适的烧成曲线,避免温度骤变导致坯体开裂。