
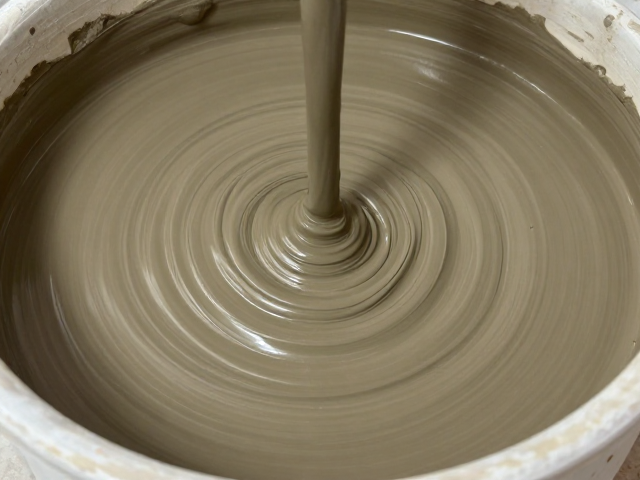
注浆成型前泥料含水率的精准控制
注浆成型对泥料的流动性与稳定性要求极高,而含水率是决定泥料性能的核心指标。在实际生产环境中,泥料的含水率通常需严格控制在指定范围内,过高的水分会导致坯体强度不足、干燥收缩大且极易开裂,过低则会造成流动性差、注浆困难。技术人员需通过标准实验测定最佳含水率,一般日用陶瓷注浆泥料的含水率多维持在28%至32%之间,具体数值需依据当地原料特性微调。这一阶段的关键在于搅拌过程中的均匀性,确保水分与粉料充分结合,避免局部干湿不均引发后续成型缺陷。
密封保湿的基础在于容器的选择与处理。传统的敞口搅拌桶无法有效阻止水分蒸发,建议采用带有紧密盖体的塑料桶或陶缸进行暂存。容器内壁应保持清洁干燥,避免残留旧泥料影响新泥浆的稳定性。在装入泥料时,应尽量减少空气混入,填充至容器约90%满度,随后立即盖紧盖子。这种物理隔离方式能显著降低泥料表面与空气的接触面积,从源头上抑制水分散失,为后续注浆提供状态稳定的原料基础。
表面覆盖法与微环境保湿技巧
对于需要短时间静置的泥料,表面覆盖法是最直接有效的保湿手段。使用湿润的棉布或专用保湿膜平铺于泥料表面,再加盖密封盖,可形成局部高湿度微环境。湿润布料的水分蒸发能延缓泥料内部水分向外扩散,但需注意布料不可直接接触泥料液面,以免纤维脱落污染泥浆或造成局部过湿。若使用保湿膜,应确保膜面平整贴合,无褶皱存留空气,必要时可在膜与泥料间留极小气隙以平衡内外气压。
对于长时间存放的泥料,可在泥料表面覆盖一层薄浆或凡士林油膜。薄浆层需与主体泥料成分一致,厚度约1-2毫米,既能隔绝空气又不会改变泥料化学性质;凡士林油膜则适用于对表面光洁度要求极高的场合,其疏水特性能强力锁住水分。操作时需小心涂抹,避免油膜过厚影响注浆时的脱模效果。此方法能有效维持泥料长达数天的稳定性,防止因水分流失导致的粘度上升和流动性下降,确保注浆过程中的注浆速度和坯体厚度均匀。
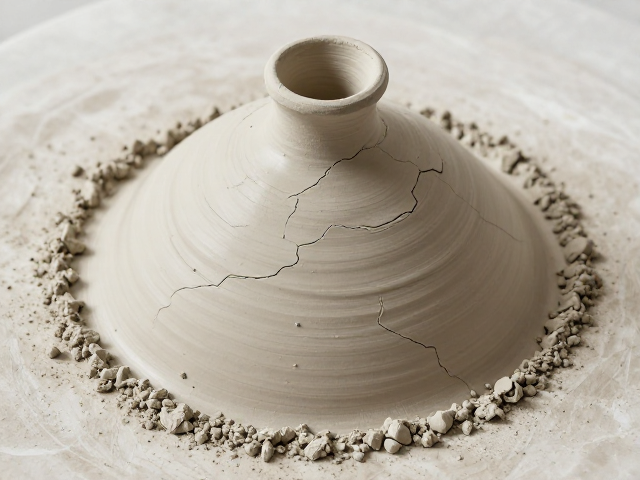
环境温湿度调控与防干裂措施
生产环境的温湿度变化会直接影响泥料的保湿效果。在高温干燥季节,车间相对湿度低于40%时,泥料水分蒸发速度显著加快。此时应加强车间通风管理,避免热风直吹泥料存放区。有条件的工厂可配备加湿设备,将车间相对湿度维持在50%-60%之间,这有助于减缓泥料表面水分流失。同时,泥料存放区应远离空调出风口、窗户等温差大或气流强的位置,保持环境温度相对稳定,减少因温度波动引起的泥料内部应力变化。
防干裂不仅关乎泥料本身,还与注浆过程中的操作细节紧密相关。注浆模具在使用前需充分吸水饱和,避免模具过快吸收泥浆中的水分导致坯体早期失水开裂。注浆过程中,若发现泥料表面出现干皮,应立即停止注浆,用刮刀去除干皮层并重新搅拌均匀。对于大型或厚壁制品,可适当延长注浆时间,但需监控泥料粘度变化,防止因长时间静置导致泥料分层或沉淀。通过精细控制注浆节奏与环境条件,可有效降低坯体干燥过程中的开裂风险,提升成品率。
泥料陈腐与再处理对品质的影响
泥料在密封保湿期间会发生物理和化学变化,这一陈腐过程有助于提高泥料的可塑性和流动性。在密封状态下,水分均匀分布,颗粒间的水膜更加稳定,有机杂质进一步分解,从而改善泥浆的流变性能。陈腐时间通常为24至72小时,具体时间视泥料配方和温度而定。陈腐后的泥料注浆后坯体结构更致密,干燥收缩更均匀,能有效减少变形和开裂现象。技术人员应记录每次陈腐的时间和环境条件,建立数据档案,以便优化生产流程。
若泥料因保湿不当导致表面轻微干裂或粘度升高,可通过再处理恢复其性能。将泥料取出,加入适量清水或稀泥浆,使用高速搅拌机重新搅拌均匀,再经过筛网过滤去除杂质。再处理后的泥料需再次密封陈腐至少12小时,以恢复其稳定性。需要注意的是,再处理次数不宜过多,以免破坏泥料原有的颗粒级配和添加剂效果。通过科学的再处理流程,可以最大限度地利用现有泥料,减少浪费,同时保证注浆成型的质量稳定性。