
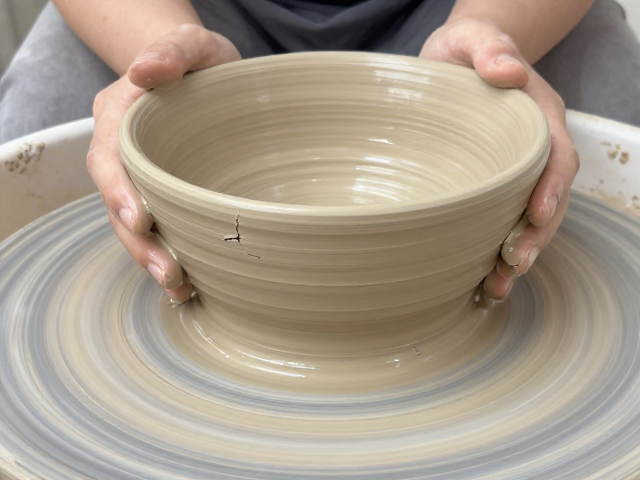
拉坯成型干燥开裂的常见诱因分析
拉坯过程中,泥料内部的水分分布不均或干燥速度过快,是导致成品出现裂纹的主要物理原因。当泥坯表面水分迅速蒸发形成硬壳,而内部水分尚未完全迁移时,收缩应力会在坯体薄弱处集中,进而引发贯穿性裂缝。这种由干燥应力引发的缺陷,不仅影响器物的美观,更会直接降低其结构强度,导致在后续烧制过程中出现炸裂风险。
除了干燥控制不当,泥料本身的可塑性不足或颗粒级配不合理也是关键内因。如果黏土矿物含量偏低,或者砂性过大,泥料在旋转受力下难以形成均匀的致密结构,内部存在大量微小孔隙和应力集中点。此外,陈腐时间不足会导致泥料中水分与矿物结合不充分,胶体性质不稳定,使得坯体在失去自由水后产生过大的收缩率,从而加剧开裂现象。
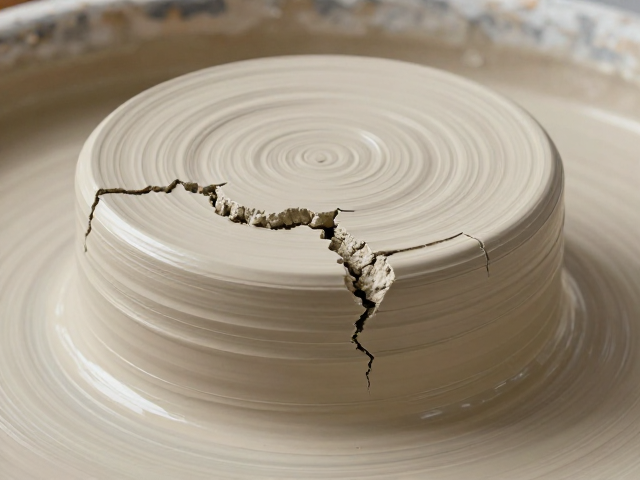
膨润土在泥料体系中的改良机理
膨润土作为一种层状结构的硅酸盐矿物,具有极强的吸水膨胀性和阳离子交换能力,能显著改善黏土基材料的流变特性。当微量膨润土加入泥料中,其细小的片状颗粒能够像“润滑剂”一样填充在大颗粒黏土之间,增加泥料的比表面积和持水能力。这种微观结构的优化,使得泥料在拉坯时具有更好的延展性和韧性,减少因外力拉扯导致的内部断裂。
膨润土中的蒙脱石成分能吸附大量水分子,形成稳定的水化膜,从而延缓坯体表面水分的蒸发速度,使干燥过程更加均匀平缓。这种缓释效应有效平衡了坯体内外部的含水率梯度,降低了干燥收缩应力。同时,膨润土颗粒间的静电引力有助于形成更紧密的颗粒堆积,提高生坯的强度,使其在搬运和修整过程中不易产生隐性裂纹。
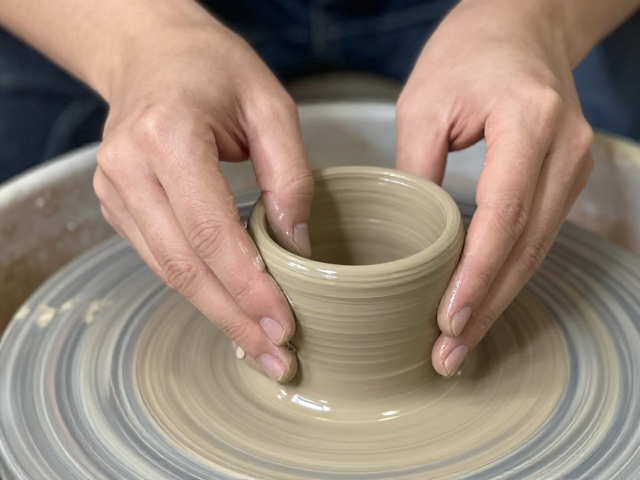
微量添加的具体操作与比例控制
在实际生产中,膨润土的添加量通常控制在泥料总重量的0.5%至3%之间,具体数值需根据黏土种类和当地气候湿度进行微调。对于高塑性黏土,添加量宜偏低,以避免泥料过软导致塌坯;而对于砂性较大或低塑性黏土,可适当增加比例以增强可塑性。添加时需确保膨润土充分分散,建议先将膨润土与适量水混合成泥浆,再逐步注入练泥机中,与主黏土进行充分搅拌和陈腐。
陈腐是发挥膨润土效能的关键步骤,通常需要将混合后的泥料密封存放3至7天。在陈腐过程中,水分均匀渗透至膨润土层间,矿物颗粒充分水化,泥料的均一性和稳定性得到显著提升。操作时需定期检查泥料状态,确保无结块现象。若发现泥料过稀,可适当晾晒或加入少量干黏土调整;若过干,则需补充水分并延长陈腐时间,直至泥料达到柔软、细腻、无砂感的理想状态。
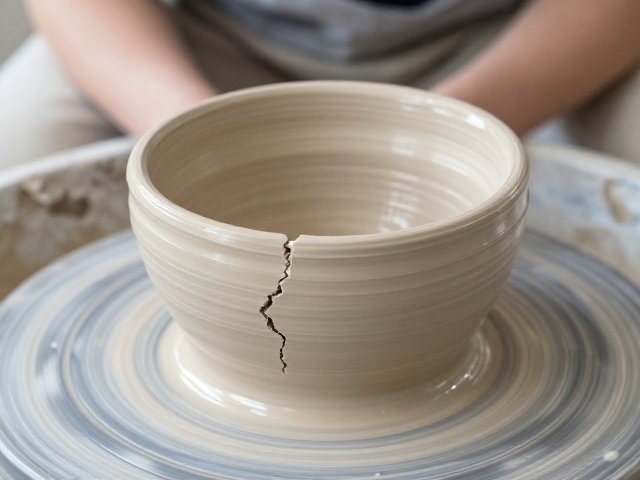
干燥工艺与成型质量的协同优化
即使添加了膨润土,干燥环境的控制仍是决定成品质量的核心环节。应避免将坯体置于通风口、阳光直射或高温热源附近,防止局部水分蒸发过快。理想的干燥环境应保持空气流通但无直吹,相对湿度维持在50%-70%之间。对于大型或厚壁器物,可采用覆盖湿布或塑料薄膜的方式,减缓表面水分流失,确保内外干燥速率一致。
拉坯成型时的厚度均匀性会直接影响干燥收缩的均匀度,进而影响开裂风险。操作时需保持手劲稳定,确保坯体各部位壁厚一致,避免局部过厚导致收缩不均。对于易裂部位如器底与器身连接处,可适当加厚或进行倒角处理,以分散应力。干燥初期可采用阴干方式,待坯体表面稍硬后,再逐渐增加通风,逐步降低含水量,直至达到手摸无凉感、敲击声清脆的生坯状态。