
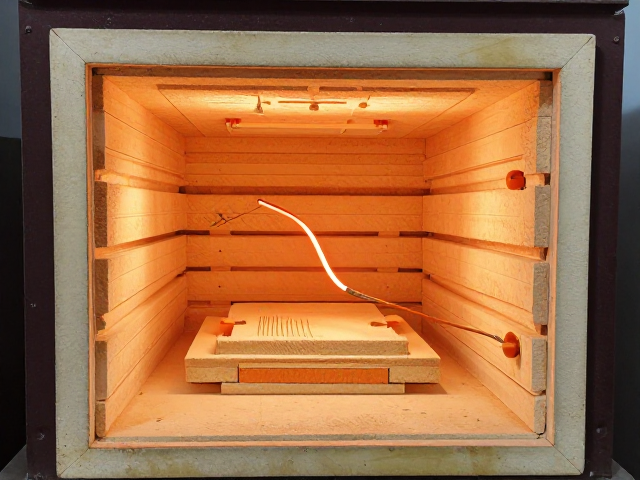
热电偶状态检测:气窑升温曲线的核心变量
气窑的热工制度稳定与否,直接取决于热电偶对窑内温度的感知精度。在实际操作中,热电偶作为温度采集的关键元件,会因长期处于高温氧化或还原气氛中而逐渐老化,导致电阻值漂移,进而造成温控仪表显示温度与实际窑内温度产生偏差。这种偏差在低温阶段可能不明显,但在接近1000℃以上的烧成高温期,极易引发过烧或生烧事故。因此,建立严密的检测机制是确保烧成质量的前提。
日常维护中,需定期清理热电偶保护管表面的积尘与釉料飞溅物,这些附着物会形成隔热层,阻碍热量传导,导致测温滞后。建议使用软布或细砂纸轻轻擦拭保护管,避免用力过猛损伤内部感温元件。同时,检查热电偶接线柱是否松动或氧化,接触电阻增大会导致信号波动,使温控仪读数不稳定。对于使用多年的热电偶,应定期对比标准高温计进行校准,若误差超过±5℃,需立即更换,不可继续使用以“经验”估算温度。
施釉厚度控制:决定成品表面质感的关键参数
釉层厚度直接影响瓷器的透光性、色泽表现以及抗釉裂能力。过薄的釉层难以覆盖坯体瑕疵,易出现“露胎”现象,且高温下釉面流动性不足,难以形成光滑平整的玻璃相表面;过厚的釉层则在烧成过程中易发生流釉、堆釉,甚至因釉层自重过大导致坯体变形。此外,厚釉在高温下析出气体增多,容易形成针孔、气泡等缺陷,严重影响成品率。
控制施釉厚度需从釉浆制备和施釉手法两方面入手。釉浆的比重(密度)是重要参考指标,一般控制在1.45-1.55 g/cm³之间,具体数值需根据釉料配方和施釉方式(浸釉、喷釉、刷釉)进行调整。浸釉时,需掌握浸入时间,通常几秒钟至十几秒,取出后迅速沥干,避免釉浆堆积。喷釉时,应保持喷枪与坯体距离恒定,移动速度均匀,分薄层多次喷涂,每层干燥后再喷下一层,以确保釉层均匀且厚度可控。
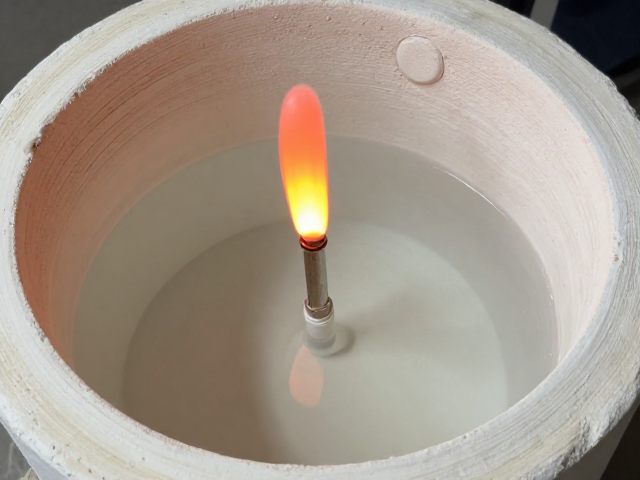
烧成过程中的热电偶与釉层协同管理
在升温阶段,热电偶的数据会指导升温速率,而釉层的状态决定了窑内气氛对釉面的影响。不同釉料对温度变化的敏感度不同,有些釉料在低温段(600-900℃)会剧烈分解,释放气体,若升温过快,气体无法排出,会在釉面形成气泡。此时,需严格监控热电偶读数,在关键温度区间(如石英晶型转变点、釉料熔融点)适当降低升温速率,使釉层充分排气和熔融。
进入高温保温阶段,热电偶的稳定性尤为关键。若热电偶出现微弱的信号波动,温控系统可能误判为温度不足而继续加大燃气流量,导致局部过热,使釉层过度熔融而流淌。操作人员需密切观察窑内火焰颜色及透过观火孔看到的坯体状态,结合热电偶读数进行综合判断。一旦发现釉面光泽异常或变形预兆,应立即调整燃气阀门,必要时提前结束烧成,避免损失扩大。
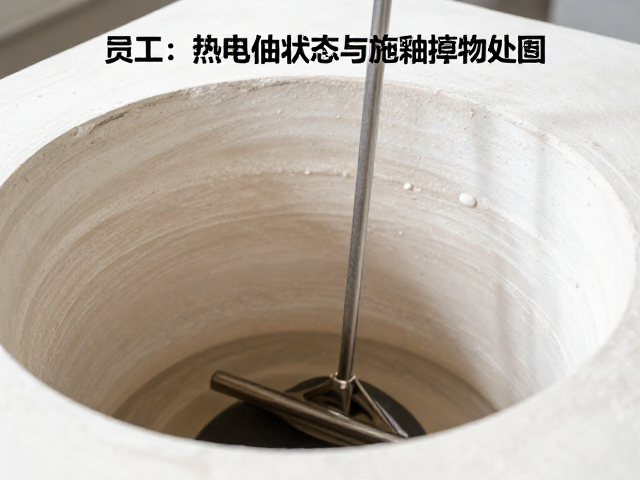
常见问题排查与标准化操作流程
当成品出现釉面发白、无光或颜色偏差时,首先需排查热电偶是否因氧化层增厚导致测温偏低,导致实际温度高于设定值,引发釉料成分挥发或分解异常。若热电偶状态正常,则需检查釉浆配方中的着色剂比例或烧成曲线是否偏离工艺规范。对于釉面针孔问题,需分析升温曲线中低温段是否过快,导致釉料中有机物或碳酸盐分解产生的气体未能及时排出。
建立标准化的操作流程是减少人为误差的有效手段。每次烧成前,需检查热电偶外观、接线及校准记录,确认釉浆比重、搅拌均匀度及施釉工具状态。烧成过程中,定时记录热电偶读数与燃气压力,观察窑内气氛变化。烧成结束后,待窑温降至安全范围后,检查热电偶保护管腐蚀情况,清理窑内积碳和釉滴,为下一次烧成做好准备。通过持续的数据记录与分析,逐步优化热电偶维护周期和施釉工艺参数,提升气窑操作的稳定性和成品一致性。