
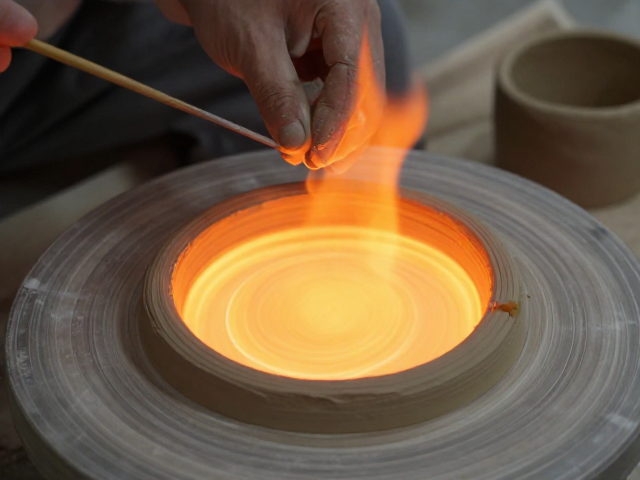
外模印坯与还原焰的热力学耦合机制
外模印坯工艺的核心在于利用刚性模具对半干态泥料进行定型,这一过程对泥浆的颗粒级配与含水率有着严苛的物理要求。泥浆需经过精细研磨与沉淀,确保氧化铝与石英的比例平衡,从而在脱模时保持边缘锐利且不产生收缩裂纹。当成型后的坯体进入窑炉,还原焰的介入并非简单的温度控制,而是通过限制氧气供应,使窑内碳氢化合物不完全燃烧,产生一氧化碳等还原性气体。这种气氛下的热交换效率会显著改变坯体内部的微观结构,促使铁元素以氧化亚铁形式存在,为后续釉面呈现的青灰或黑灰色调奠定物质基础。
还原气氛对泥浆中杂质元素的反应具有决定性作用,特别是在处理含铁量较高的黏土时,高温下的还原反应会导致坯体密度增加,气孔率降低。外模印坯形成的致密层在还原环境中能更好地锁住水分蒸发产生的应力,避免坯体因内外温差过大而炸裂。工匠需精确计算升温曲线,在300至600摄氏度的氧化阶段彻底排除结晶水,随后在800摄氏度以上逐步转入还原阶段。这一过程要求泥浆配方中氧化钙与氧化镁的含量经过严格计算,以应对还原气氛下可能出现的釉面起泡或针孔缺陷,确保坯体在经历剧烈化学变化后仍保持结构完整。
泥浆配方的化学调控与流变特性
高岭土与石英的比例直接决定了泥浆在印坯过程中的流动性与保水性,通常高岭土提供骨架支撑,而石英则作为瘠性料调节收缩率。在实际操作中,泥浆的粘度需控制在特定范围内,过稀会导致坯体塌陷,过稠则难以在模具内均匀分布并产生足够的附着力。为了适应还原焰烧成,配方中常引入长石或石灰石作为助熔剂,这些成分在高温下形成玻璃相,填充颗粒间的空隙,提高坯体的致密度。此外,陈腐工艺的时长会影响泥浆的胶体性质,经过数周甚至数月的陈腐,有机质分解产生的有机酸能改善泥浆的塑性和可塑性,使其在印坯时更容易贴合模具细节。
泥浆中的杂质去除是保证还原烧成成功的关键步骤,铁、钛等杂质在高温还原气氛下极易形成黑点或影响釉面光泽。因此,泥浆需经过多次淘洗与过筛,通常使用60至100目筛网去除粗颗粒,确保泥浆体系的均匀性。对于追求极致白度或特殊釉色的作品,还需控制原料中的钠、钾含量,防止其在还原气氛下挥发或形成不良化合物。泥浆的脱水过程也需精细控制,通常采用真空练泥机去除气泡,并在阴干过程中保持湿度恒定,避免表面硬化过快导致内部应力无法释放,从而在后续的还原烧成中因结构不均而产生变形或开裂。
还原烧成过程中的气氛演变与温度控制
还原焰烧成的成功依赖于窑炉内气氛的精准调控,这需要通过燃料供给与进排气口的配合来实现。在升温初期,窑内保持弱氧化气氛以排除有机物和水分,随后逐渐减少助燃空气,增加燃料供应,使窑内氧气浓度降至最低,形成强还原环境。这一过程通常发生在800至1200摄氏度的区间,此时泥浆中的碳酸盐分解,氧化物开始还原,坯体颜色由白转青。工匠需定期观察火照与窑标,通过火焰的颜色与亮度判断还原程度,确保一氧化碳浓度处于最佳区间,以充分还原铁元素,避免过度还原导致坯体软化或坍塌。
温度曲线的稳定性对还原烧成的效果具有直接影响,升温过快会导致坯体内外温差过大,引发开裂,而升温过慢则可能延长烧成周期,增加能耗且不利于釉面玻化。在还原阶段,需保持温度缓慢上升,使坯体内部化学反应充分进行,同时在高温段(1200-1300摄氏度)保持足够的保温时间,促进玻璃相的形成与均匀分布。冷却阶段同样重要,快速冷却可保留高温下的晶体结构,而缓慢冷却则有助于消除内应力。通过精确控制升温、保温与冷却三个阶段的气焰与温度,泥浆中的矿物成分得以在还原气氛中转化为稳定的硅酸盐结构,最终形成质地坚硬、色泽深沉的外模印坯作品。